انقطاع التيار الكهربائي عن ماكينة نحت الحجر CNC: ما الذي يحدث وكيفية إعادة التشغيل بأمان
Aug 21, 2026
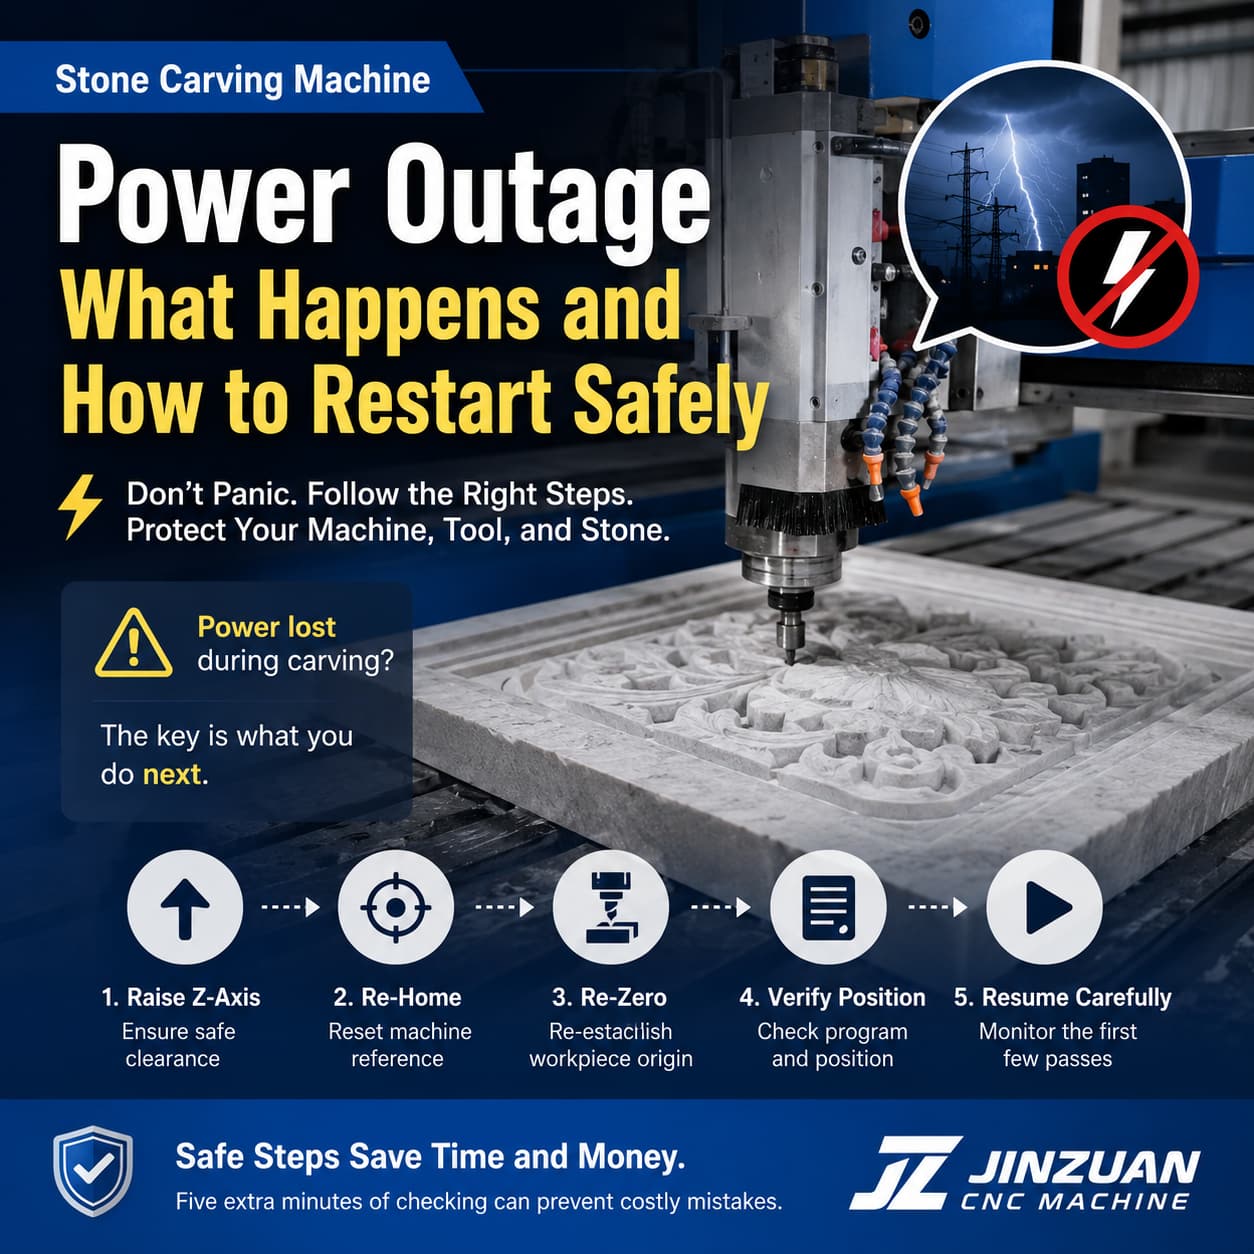
قد يكون انقطاع التيار الكهربائي المفاجئ أثناء نحت الحجر أمرًا مثيرًا للقلق. يتوقف المغزل، وتبقى أداة القطع مغروسة في الحجر، ويتوقف نظام التحكم عن العمل دون سابق إنذار. يشعر العديد من المشغلين بالقلق فورًا من أن ماكينة نحت الحجر CNCتضررت المغزل أو المحركات أو قطعة العمل. في معظم الحالات، لا يتسبب انقطاع التيار الكهربائي المفاجئ في تلف مباشر لماكينة التحكم الرقمي الحاسوبي الدقيقة. يكمن الخطر الأكبر في إعادة تشغيل الماكينة بطريقة خاطئة. إذا انقطع التيار الكهربائي أثناء نحت الرخام أو الجرانيت أو الكوارتز أو أي حجر صلب آخر، فإن القاعدة الأهم بسيطة: لا تقم بإعادة تشغيل برنامج النحت مباشرة بعد استعادة الطاقة. عليك التحقق من موضع الأداة، ورفع المحور Z، وإعادة ضبط نقطة الصفر للآلة، وإعادة تحديد نقطة الصفر لقطعة العمل، ثم تحديد مكان استئناف عملية التشغيل بعناية. ماذا يحدث عندما ماكينة CNC للحجر هل انقطعت الكهرباء فجأة؟عند انقطاع التيار الكهربائي، تتوقف الآلة على الفور تقريباً. يتوقف المغزل عن الدوران، وتتوقف محركات التغذية عن الحركة، ويتوقف جهاز التحكم الرقمي الحاسوبي عن العمل. وتبقى أداة النحت في مكانها تقريبًا عند انقطاع التيار الكهربائي. هذا لا يعني بالضرورة أن الآلة قد تعرضت لتلف ميكانيكي.مكونات الآلةماذا يحدث أثناء انقطاع التيار الكهربائي؟الشاغل الرئيسيمغزليتوقف الدوران ويتحرك المغزل حتى يتوقف.عادة لا يحدث ضرر مباشرمحركات الدفعتتوقف المحركات عند انقطاع التيار الكهربائيعادة لا يوجد ضرروحدة تحكم CNCنظام التحكم يغلققد يلزم إعادة ضبط وضعية التشغيل الآلي.أداة القطعقد يبقى داخل الحجرمن المحتمل حدوث تلف في الأداة أثناء إعادة التشغيلقطعة العملتتوقف عملية التشغيل عند الموضع الحاليقد يحدث عدم تطابق في السطح إذا تمت إعادة التشغيل بشكل غير صحيح.برنامج التشغيل الآليقد لا يكون من الآمن استئناف حالة التشغيل السابقةقد يلزم تغيير الوضعلا تُمثل الآلة نفسها عادةً المشكلة الأكبر. تكمن المشكلة الحرجة في أن موضع الأداة الفعلي ومرجع الإحداثيات الخاص بالبرنامج قد لا يتطابقان بعد الآن. لماذا قد يتسبب إعادة التشغيل الفوري في حدوث ضرر؟تخيل أن المغزل كان يحفر أخدودًا عميقًا عندما اختفى التيار الكهربائي فجأة. قد تكون الأداة لا تزال مدفونة جزئياً في الحجر. إذا ضغطت على زر التشغيل مباشرة بعد عودة التيار الكهربائي، فقد تحدث عدة أمور:قد يُعاد تشغيل المغزل بينما لا تزال الأداة مثبتة في الحجر.قد تواجه أداة القطع مقاومة مفرطة.قد تنكسر لقمة النحت ذات القطر الصغير.قد يتعرض سطح قطعة العمل للخدش.قد تتحرك الآلة في اتجاه غير متوقع قبل أن يؤكد المشغل الإحداثيات.قد لا يتطابق مسار التشغيل المستأنف تمامًا مع مسار القطع السابق.بالنسبة لألواح الرخام أو الجرانيت باهظة الثمن، يمكن أن يؤدي خطأ في تحديد الموضع لا يتجاوز بضعة ملليمترات إلى ظهور عيوب تصنيع مرئية. الخطوة الخطيرة ليست انقطاع التيار الكهربائي بحد ذاته، بل إعادة التشغيل غير المنضبطة. ماذا يجب عليك فعله عند عودة التيار الكهربائي؟اتبع عملية استعادة مضبوطة بدلاً من إعادة تشغيل برنامج التشغيل الآلي على الفور.الخطوة 1: لا تضغط على زر البدءعند عودة الكهرباء، قاوم إغراء مواصلة عمليات التشغيل الآلي على الفور. قم أولاً بفحص الآلة.يفحص:هل لا تزال أداة النحت داخل الحجر؟هل المغزل قريب من سطح قطعة العمل؟هل الأداة متضررة بشكل واضح؟هل توجد رقائق حجرية سائبة حول منطقة القطع؟هل محاور X و Y و Z في وضع آمن؟إذا كانت الأداة لا تزال عالقة في الحجر، فلا تجبر المغزل على إعادة التشغيل تحت الحمل. الخطوة الثانية: ارفع المحور Z أولاًيجب أن يكون المحور Z هو أولويتك الأولى. بعد تشغيل الجهاز، ارفع المغزل يدويًا لإنشاء خلوص آمن بين الأداة وسطح الحجر. هذا أمر مهم لأن تحريك المحور X أو Y بينما لا تزال الأداة تلامس قطعة العمل يمكن أن يتسبب في خدوش غير مرغوب فيها أو صدمات جانبية. من القواعد المفيدة للمشغلين ما يلي: ارفع المحور Z → تحقق من الخلوص → ثم حرك المحورين X/Y. يمكن لهذه العادة البسيطة أن تمنع حدوث أضرار عرضية أثناء فترة التعافي. الخطوة 3: فحص أداة القطعربما كانت الأداة تحت ضغط القطع عندما انقطع التيار الكهربائي.تحقق من الأداة بحثًا عن:أطراف مكسورةالشقوقالتآكل المفرطالمكونات المنحنيةحوامل أدوات منفصلةعلامات تلامس غير طبيعيةإذا كانت الأداة ملتصقة بشدة بالحجر عند انقطاع التيار الكهربائي، فقد يكون استبدال الأداة أكثر أمانًا من مواصلة الإنتاج على الفور. يمكن أن ينتج عن أداة الماس التالفة جودة سطح رديئة حتى لو لم تنكسر على الفور. الخطوة الرابعة: إعادة تثبيت جميع المحاوربعد تشغيل الجهاز بأمان، يجب عادةً إعادة المحاور إلى موضعها المرجعي للجهاز من خلال إجراء التصفير الخاص بوحدة التحكم. تتيح عملية التصفير لنظام التحكم إعادة تحديد إحداثيات مرجعية الآلة. قبل العودة إلى المنزل: تأكد من أن المغزل والأداة على ارتفاع آمن ولن يصطدما بقطعة العمل أو التركيبة أو هيكل الآلة. لا تفترض أبدًا أن موضع الإحداثيات السابق للآلة لا يزال صالحًا لمجرد أن المغزل يبدو ظاهريًا في نفس المكان. الخطوة 5: إعادة ضبط نقطة الصفر لقطعة العملإحداثيات الآلة وإحداثيات قطعة العمل ليستا متطابقتين تماماً. بعد انقطاع التيار الكهربائي، قد تعرف الآلة موضعها المرجعي الميكانيكي بعد عملية التصفير، ولكن لا يزال يتعين تأكيد أصل قطعة العمل الأصلية. إعادة التحقق:X صفرY صفرZ صفروضع قطعة العملطول الأداة أو إزاحة الأداةموقع الجهازبالنسبة لـ Z-zero على وجه الخصوص، تأكد من أن مرجع الأداة متوافق مع الإعداد الأصلي. كيف يمكنك استئناف برنامج النحت الأصلي؟هذا هو الجزء الذي يتطلب أكبر قدر من الاهتمام. إذا لم يتم تسجيل موضع التشغيل قبل الانقطاع، فقد تحتاج إلى إعادة بناء موضع التوقف التقريبي. إحدى طرق التعافي العملية هي: 1. أعد الجهاز إلى وضعه الأصليأعد جميع المحاور إلى موضعها المرجعي في الآلة. 2. حدد نقطة بداية قطعة العملاستخدم عجلة اليد أو وظيفة الحركة اليدوية لتحريك المغزل باتجاه نقطة الأصل لقطعة العمل X/Y. 3. أعد ضبط الجهاز إلى الصفرأعد ضبط نقطة الصفر لقطعة العمل باستخدام نفس طريقة المرجع المستخدمة قبل التشغيل الآلي. 4. تحديد موضع التوقف التقريبيتحقق من برنامج التشغيل الآلي، أو مسار الأداة، أو المحاكاة، أو معلومات وحدة التحكم لتحديد المكان الذي توقفت فيه الآلة تقريبًا. 5. انتقل إلى وضع آمنقبل إعادة التشغيل، أبقِ الأداة فوق الحجر وتحقق من إحداثيات X/Y/Z. 6. اختبر مسار الأداةإذا سمحت وحدة التحكم بذلك، فقم بإجراء تجربة جافة أو تحقق بعناية من مسار الأداة قبل القطع. 7. استأنف ببطءينبغي مراقبة المحاولات القليلة الأولى عن كثب.إذا لم يتطابق مسار الأداة مع النقش الموجود، فتوقف فوراً. ماذا لو لم تتمكن من تحديد موضع التوقف بدقة؟لا تخمن بشكل أعمى. إذا توقفت الآلة في منتصف عملية نحت ثلاثية الأبعاد معقدة، فإن إعادة التشغيل من سطر البرنامج الخاطئ يمكن أن يؤدي إلى حدوث قطع متداخلة أو ترك قسم غير معالج. عندما يكون موضع التوقف الدقيق غير مؤكد:قارن بين النقش الفعلي ونموذج CAD/CAM.تحقق من آخر مسار أداة مرئي.افحص معلومات برنامج وحدة التحكم.قم بقياس المنطقة التي تم تشكيلها.استخدم محاكاة لفهم الوضع المتوقع للأداة.فكّر في إعادة التشغيل من قسم آمن سابق بدلاً من خط غير مؤكد.بالنسبة لألواح الحجر ذات القيمة العالية، فإن قضاء عدة دقائق في التحقق من الوضع أرخص بكثير من إصلاح أو استبدال قطعة العمل بأكملها. أخطاء شائعة بعد انقطاع التيار الكهربائيخطأالنتيجة المحتملةأفضل الممارساتاضغط على زر البدء فوراًقد تصطدم الأداة بالحجرتحقق من تعشيق الأداة أولاًتحريك المحورين X/Y قبل رفع المحور Zقد تتسبب الأداة في خدش قطعة العملارفع Z أولاًالتغيب عن العودة إلى المنزلقد يكون مرجع الإحداثيات غير صحيحأعد تثبيت الجهازبافتراض أن نقطة الصفر القديمة لم تتغيرقد يتغير مسار عملية التشغيل الآليأعد فحص نقطة الصفر لقطعة العملإعادة استخدام أداة تالفةسوء التشطيب أو كسر الأداةافحص الأداة أو استبدلهاتخمين سطر البرنامجعمليات تصنيع مكررة أو مفقودةتأكد من وضعية التوقفاستئناف التشغيل بكامل السرعةقد تتفاقم الأخطاء بسرعة.راقب المرورات الأولى بعناية كيف يمكنك تقليل مخاطر حدوث مشاكل أثناء انقطاع التيار الكهربائي؟تبدأ عملية التعافي الجيدة قبل حدوث انقطاع التيار الكهربائي. 1. حفظ برامج التشغيل الآلي بشكل صحيحاحتفظ بملفات التصميم والتصنيع بمساعدة الحاسوب الأصلية وبرامج التشغيل منظمة. في حال انقطاع التيار الكهربائي، سيكون لديك مرجع موثوق لإعادة بناء وضعية التشغيل. 2. تسجيل إحداثيات قطعة العمل المهمةبالنسبة للوظائف المعقدة، فإن تسجيل أصل قطعة العمل ومعلومات الأداة ومعايير التشغيل الآلي يمكن أن يجعل عملية الاستعادة أسهل بكثير. 3. استخدام وسائل الحماية المناسبة للطاقةحيثما تسمح بيئة الإنتاج بذلك، يمكن لمعدات حماية الطاقة المناسبة أن تساعد في تقليل تأثير الظروف الكهربائية غير المستقرة وتقلبات الجهد المفاجئة. 4. حافظ على نظافة منطقة الآلةيجب عدم تراكم غبار الحجر والماء والرقائق والمواد السائبة حول الخزائن الكهربائية أو الكابلات أو الموصلات أو المكونات المتحركة. 5. تدريب المشغلين على عمليات التعافي في حالات الطوارئينبغي على كل مشغل أن يعرف التسلسل الأساسي: إيقاف ← فحص ← رفع Z ← الصفحة الرئيسية ← إعادة التصفير ← التحقق ← استئناف. هذا أكثر أمانًا بكثير من السماح لمشغلين مختلفين بالارتجال بعد كل انقطاع للتيار الكهربائي. هل انقطاع التيار الكهربائي يعني أن آلة CNC قد تضررت؟ليس بالضرورة. انقطاع التيار الكهربائي هو في الأساس انقطاع في عملية التصنيع، وليس بالضرورة عطلاً في الآلة. قد تستمر الآلة في العمل بشكل طبيعي بعد عودة التيار الكهربائي في الحالات التالية:يبقى النظام الكهربائي طبيعياً.لا يُظهر المغزل والمحركات أي سلوك غير طبيعي.أداة القطع سليمة.يمكن للمحاور أن تعود إلى وضعها الصحيح.يمكن إعادة تحديد إحداثيات قطعة العمل.يمكن استئناف برنامج التشغيل الآلي بأمان. ومع ذلك، إذا لاحظت ضوضاء غير طبيعية في المغزل، أو إنذارات المحور، أو أخطاء في وحدة التحكم، أو ارتفاع درجة الحرارة، أو اهتزاز غير عادي، أو تحديد موضع غير دقيق بعد الانقطاع، فتوقف عن التشغيل وافحص النظام ذي الصلة قبل استئناف الإنتاج. قاعدة السلامة النهائية لمشغلي آلات CNC الحجريةقد لا يستغرق انقطاع التيار الكهربائي المفاجئ سوى بضع ثوانٍ، ولكن لا ينبغي التسرع في عملية الاستعادة. تذكر هذا التسلسل: تمت استعادة الطاقة ← لا تبدأ ← فحص الأداة ← رفع المحور Z ← إعادة ضبط نقطة الصفر ← إعادة ضبط نقطة الصفر ← التحقق من مسار الأداة ← استئناف التشغيل بحذر الدرس الأهم بسيط: لا تفترض أبدًا أن الآلة يمكنها الاستمرار بأمان من نفس النقطة التي توقفت عندها. يمكن لخمس دقائق إضافية من الفحص أن تمنع تحول أداة نحت مكسورة أو سطح حجري تالف أو لوح حجري كامل إلى خردة. في مجال نحت الحجر باستخدام الحاسوب، تعتبر عملية الاستعادة الآمنة بنفس أهمية عملية التشغيل الدقيقة.
اقرأ المزيد




 شبكة IPv6 مدعومة