أدخل تفاصيل المنتج (مثل اللون والحجم والمواد وما إلى ذلك) والمتطلبات المحددة الأخرى لتلقي عرض أسعار دقيق.

ترك رسالة

إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.
يُقدِّم
آخر

مدونة

بيت

مدونة

أحدث مدونة
العلامات
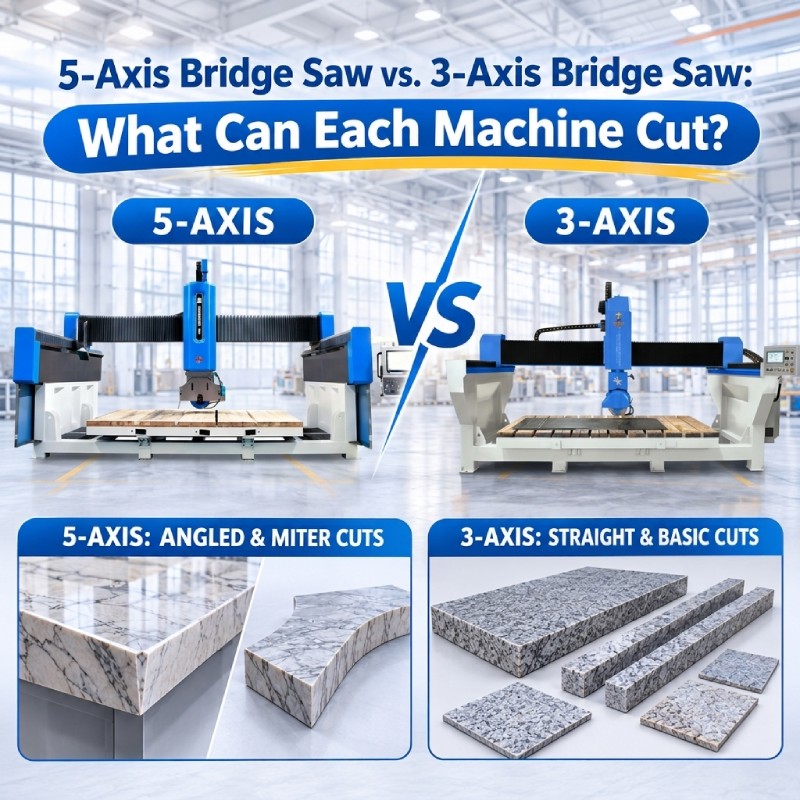
  • منشار الجسر ذو 5 محاور مقابل منشار الجسر ذو 3 محاور: ما الذي يمكن لكل آلة قطعه؟
    منشار الجسر ذو 5 محاور مقابل منشار الجسر ذو 3 محاور: ما الذي يمكن لكل آلة قطعه؟
    Nov 03, 2026
    عند شراء منشار جسري CNC بالنسبة لورشة تصنيع الأحجار، غالباً ما يتم تجاهل سؤال مهم: ما أنواع منتجات الأحجار التي يمكن للآلة قطعها فعلياً؟ قد تبدو منشار الجسر ثلاثي المحاور ومنشار الجسر خماسي المحاور متشابهين، لكن قدراتهما على القطع مختلفة. ويكمن الاختلاف الرئيسي في كيفية تحرك شفرة المنشار ودورانها واقترابها من سطح الحجر. صُممت منشار الجسر ثلاثي المحاور عادةً للقطع المستقيم التقليدي ومعالجة الأحجار الأساسية. أما منشار الجسر خماسي المحاور فيوفر حركات دورانية إضافية، مما يسمح له بأداء عمليات قطع أكثر تعقيدًا، بما في ذلك القطع المائلة، والقطع المشطوفة، والوصلات المائلة. يساعد فهم هذه الاختلافات مصنعي الأحجار على اختيار المعدات وفقًا لمتطلبات الإنتاج الفعلية الخاصة بهم بدلاً من مجرد شراء آلة ذات محاور أكثر. 1. كيف تعمل منشار الجسر ثلاثي المحاور؟تعمل منشار الجسر CNC ثلاثي المحاور عادةً من خلال ثلاث حركات خطية:المحور السيني: يحرك الجسر أو مجموعة القطع على طول منطقة العمل.المحور Y: يتحكم في الحركة العرضية لرأس القطع.المحور Z: يحرك شفرة المنشار عموديًا للتحكم في عمق القطع. تحافظ شفرة المنشار عادةً على اتجاه ثابت أثناء القطع الآلي. وبحسب تصميم الماكينة، قد تدعم طاولة العمل أو الشفرة أيضاً التموضع اليدوي أو الميكانيكي لبعض العمليات. ما الذي يمكن لمنشار الجسر ثلاثي المحاور قطعه؟تُعد منشار الجسر القياسي ثلاثي المحاور مناسبًا للعديد من مهام تصنيع الأحجار الشائعة: 1. قطع الألواح المستقيمة:يقوم بتقطيع ألواح الجرانيت والرخام والكوارتز الكبيرة إلى أجزاء أصغر لمزيد من المعالجة.2. ألواح حجرية مستطيلة:تُنتج قطعًا مستطيلة ومربعة للأرضيات وتكسية الجدران والديكور المعماري.3. ألواح أسطح المطبخ الفارغة:يقوم بتقطيع ألواح الحجر إلى أبعاد أساسية لأسطح العمل قبل تلميع الحواف وفتح الحوض وإجراء عمليات التشطيب الأخرى.4. شرائط وحواف حجرية:ينتج شرائح ضيقة لألواح الحواف، والحدود الزخرفية، ومكونات الحجر القياسية الأخرى. بالنسبة للورش التي تعالج بشكل أساسي ألواح الحجر المسطحة والمنتجات المستطيلة القياسية، يمكن أن يكون منشار الجسر ثلاثي المحاور حلاً عمليًا واقتصاديًا. 2. كيف تعمل منشار الجسر ذو المحاور الخمسة؟تجمع منشار الجسر CNC ذو الخمسة محاور بين ثلاث حركات خطية وحركتين دورانيتين إضافيتين. تتحكم المحاور الخطية الثلاثة في موضع رأس القطع، بينما يسمح المحوران الدورانيان للشفرة بتغيير اتجاه القطع وميلها. وبحسب تصميم الآلة، تُوصف الحركات الإضافية عادةً على النحو التالي:المحور أ: حركة دورانية حول محور واحد.المحور C: الدوران حول محور آخر، ويستخدم غالبًا لتغيير اتجاه قطع الشفرة.قد تختلف تسمية المحاور والترتيبات الميكانيكية بين الشركات المصنعة. بفضل هذه الحركات الإضافية، يمكن لشفرة المنشار أن تقترب من الحجر من زوايا مختلفة بدلاً من البقاء في وضعية قطع ثابتة واحدة. ما الذي يمكن لمنشار الجسر ذي المحاور الخمسة قطعه؟1. قطع مائلة بزاوية 45 درجة:تُستخدم هذه التقنية لإنشاء وصلات بزاوية لأسطح مطابخ، وجزر مطبخية، وأثاث حجري. وتساعد هذه الوصلات على تركيب قطعتين حجريتين معًا بشكل أنيق وزوايا أكثر وضوحًا.2. حواف حجرية مشطوفة:تُنتج حوافًا مائلة لأسطح العمل المخصصة، والألواح الزخرفية، ومكونات الحجر المعماري.3. القطع المائلة والقطع متعددة الزوايا:يقطع الحجر في اتجاهات مختلفة دون الحاجة إلى إعادة وضع قطعة العمل يدويًا بشكل متكرر.4. أشكال أسطح العمل المصممة حسب الطلب:يقوم بمعالجة بعض الأشكال غير المنتظمة لأسطح العمل والمكونات ذات الأشكال المختلفة، وذلك حسب مسار القطع الخاص بالآلة وقدرات البرنامج.5. مكونات حجرية معمارية متخصصة:يدعم مهام القطع المخصصة التي تتضمن أسطحًا مائلة، وأجزاء حجرية مشكلة، ومكونات أخرى تتطلب وضعًا أكثر مرونة للشفرة. من المهم أن نفهم أن ماكينة قطع الجسور خماسية المحاور لا تزال هذه الآلة تعتمد على قطع شفرات المنشار، ولا تُغني تلقائيًا عن آلة نحت الحجر CNC أو آلة القطع بالماء. قد تتطلب المنحنيات الضيقة والفتحات الداخلية المعقدة والنحت ثلاثي الأبعاد الدقيق معدات مختلفة.3. منشار الجسر ذو 5 محاور مقابل منشار الجسر ذو 3 محاور: ما هي الاختلافات الرئيسية؟توضح المقارنة التالية الاختلافات من منظور تصنيع الأحجار.مقارنةمنشار جسري ثلاثي المحاورمنشار جسري خماسي المحاورعدد المحاور35حركةثلاث حركات خطيةثلاث حركات خطية + حركتان دورانيتاناتجاه الشفرةيتم تثبيته بشكل عام أثناء القطع التلقائييمكن تدويرها وإمالتهاقطع مستقيمنعمنعمالقطع المستطيلنعمنعمالقطع القطرييعتمد على التكوينمدعومقطع مائل بزاوية 45 درجةمحدود أو يتطلب إعدادًا إضافيًامدعومالقطع المشطوفمحدود بشكل عاممدعوممسارات قطع معقدةأكثر محدوديةأكثر مرونةالتطبيقات النموذجيةألواح، بلاط، أسطح عملأسطح عمل مشطوفة الزوايا، مكونات بزاوية، منتجات حجرية مصممة حسب الطلبالأنسب لـمعالجة الأحجار القياسيةمعالجة الأحجار حسب الطلب ومن زوايا متعددةملحوظة: تعتمد القدرات الفعلية على التصميم الميكانيكي للآلة، ونطاق محور الدوران، ومواصفات الشفرة، وتكوين طاولة العمل، وبرنامج التحكم الرقمي بالحاسوب (CNC). ولا يضمن عدد محاور الآلة وحده إمكانية تنفيذ جميع عمليات القطع.4. ما هي منتجات الحجر التي يمكن لكل آلة إنتاجها؟يصبح اختيار منشار الجسر أسهل عند مقارنة المنتجات الفعلية المصنعة في ورشة الحجر. منتجات مناسبة لكلا الجهازينأسطح عمل قياسية من الجرانيت والرخامأسطح خزائن الحمامبلاط أرضيات مستطيلألواح جدارية حجريةألواح حجرية ذات أحجام قياسيةقطع حجرية زخرفية ذات قطع مستقيم المنتجات التي تستفيد أكثر من المعالجة خماسية المحاورأسطح مطبخ بزاوية 45 درجةجزر مطبخ بتصميم شلالمكونات حجرية مشطوفةألواح حجرية بزوايا مصممة حسب الطلببعض أشكال أسطح العمل غير المنتظمةمكونات حجرية معمارية متخصصةعلى سبيل المثال، قد تجد ورشة عمل تنتج أسطح مطابخ مستطيلة قياسية أن منشار جسري ثلاثي المحاور كافٍ. ومع ذلك، قد يستفيد المصنع الذي ينتج أسطح عمل شلالية ذات زوايا مشطوفة من منشار جسري خماسي المحاور لأن الشفرة يمكنها تغيير ميلها واتجاه القطع لمعالجة الوصلات المطلوبة. ينبغي تقييم الأشكال المنحنية بشكل منفصل: يجب أن تحتوي الآلة على برنامج مناسب لقطع المحيط ومسار قطع متوافق. قد تتطلب المنحنيات الضيقة جدًا استخدام القطع بنفث الماء أو آلة متخصصة أخرى. 5. لماذا يُعد عدد الفؤوس مهمًا في قطع الأحجار؟لا يؤثر عدد المحاور على حركة الآلة فحسب، بل يحدد أيضاً مدى مرونة أداة القطع في الاقتراب من قطعة العمل. تقليل إعادة التموضع اليدوييمكن لمنشار الجسر ذي المحاور الخمسة إكمال عمليات قطع بزاوية معينة من خلال حركات الشفرة المبرمجة، مما يقلل الحاجة إلى التموضع اليدوي المتكرر. المزيد من إمكانيات القطعتتيح الحركات الدورانية الإضافية إمكانية معالجة زوايا القطع والشطبات المختلفة التي يصعب تحقيقها باستخدام شفرة تقليدية ذات اتجاه ثابت. مرونة أكبر في الطلبات المخصصةعندما يطلب العملاء أسطح عمل مخصصة، أو حواف شلالية، أو مكونات حجرية خاصة، يمكن لآلة ذات 5 محاور أن توفر المزيد من خيارات المعالجة. مع ذلك، لا يعني وجود محاور أكثر بالضرورة إنتاجية أعلى في كل مهمة. بالنسبة لكميات كبيرة من القطع المستقيمة البسيطة، قد يكون منشار الجسر ثلاثي المحاور المُهيأ بشكل صحيح هو الخيار الأكثر اقتصادية. 6. كيف تختار بين منشار الجسر ثلاثي المحاور ومنشار الجسر خماسي المحاور؟قبل شراء ماكينة قطع الأحجار CNC، ضع في اعتبارك العوامل التالية. 1. منتجاتك الرئيسية من الأحجارإذا كانت أعمالك التجارية تعالج بشكل أساسي الألواح المستطيلة والبلاط وأسطح العمل القياسية، فقد يلبي منشار الجسر ثلاثي المحاور متطلباتك. إذا كنت تقوم بشكل متكرر بإنتاج أسطح عمل مشطوفة الزوايا، ومكونات بزاوية، ومنتجات حجرية مخصصة، ففكر في نموذج خماسي المحاور. 2. متطلبات القطع الخاصة بكاذكر عمليات القطع التي تحتاجها، بما في ذلك القطع المستقيم، والقطع القطري، والقطع بزاوية 45 درجة، والشطف، والمعالجة ذات الأشكال الخاصة. اطلب من الشركة المصنعة تأكيد العمليات التي يدعمها تكوين الجهاز المقترح. 3. كفاءة الإنتاجضع في اعتبارك ما إذا كانت عملية الإنتاج الحالية لديك تتضمن إعادة التموضع اليدوي المتكرر، أو عمليات إعداد متعددة، أو معدات قطع إضافية. قد تقلل الآلة ذات المحاور الخمسة بعض هذه الخطوات عندما يمكن إكمال العمليات المطلوبة في إعداد مبرمج واحد. 4. الاستثمار والتنمية المستقبليةتُعدّ منشار الجسر ثلاثي المحاور استثمارًا أسهل عمومًا لأعمال القطع القياسية. أما منشار الجسر خماسي المحاور فقد يكون أنسب للورش التي تخطط للتوسع في تصنيع الأحجار حسب الطلب. يعتمد الاختيار الصحيح على مزيج منتجاتك، وحجم الإنتاج، وتكاليف العمالة، والعائد المتوقع على الاستثمار. 7. ما الذي يجب عليك التأكد منه قبل شراء منشار جسر CNC؟قبل تقديم الطلب، لا تركز فقط على ما إذا كانت الآلة تحتوي على ثلاثة محاور أو خمسة محاور. اطلب من الشركة المصنعة التأكيد:أقصى أبعاد وسماكة لمعالجة الأحجار.قطر شفرة المنشار وقوة المغزل.نطاق حركة المحور الدوراني وزاوية الإمالة.هل يدعم النظام القطع بزاوية 45 درجة؟هل تدعم الآلة برامج القطع التلقائية؟نظام تحكم CNC وبرنامج تصميم متوافق.أبعاد طاولة العمل ومتطلبات التحميل.التركيب، وتدريب المشغلين، والدعم الفني لما بعد البيع.تتمثل إحدى الطرق العملية لتقييم الآلة في تزويد الشركة المصنعة برسوماتك الخاصة بالحجر وطلب عرض توضيحي لعمليات القطع المطلوبة. ٨- شركة جينزوان للآلات: حلول قطع الأحجار باستخدام تقنية CNC لتلبية مختلف الاحتياجاتتتخصص شركة Quanzhou Jinzuan Technology Co., Ltd. (Jinzuan Machinery) في آلات معالجة الأحجار، بما في ذلك آلات نحت الأحجار CNC، ومناشير الجسور، وآلات قطع الأحجار متعددة المحاور، وآلات قطع التشكيل، ومعدات تلميع الأحجار. تختلف متطلبات الإنتاج باختلاف شركات تصنيع الأحجار. فبعضها يحتاج إلى قطع ألواح مستقيمة بكفاءة، بينما يتطلب البعض الآخر معالجة متعددة الزوايا أكثر مرونة. توفر شركة جينزوان للآلات تكوينات مختلفة للآلات لدعم تطبيقات معالجة الأحجار المتنوعة. عند اختيار آلة مناسبة، يمكن للعملاء مناقشة مواد الحجر وأبعاد المنتج ورسومات القطع والإنتاج المتوقع مع فريقنا. هل تبحث عن منشار جسري CNC مناسب لورشة الأحجار الخاصة بك؟ هل تحتاج إلى مساعدة في الاختيار بين منشار جسري ثلاثي المحاور ومنشار جسري خماسي المحاور؟ اتصال جينزوان الآلات للحصول على تفاصيل الآلات، وتوصيات التكوين، وحل يعتمد على متطلبات تصنيع الأحجار الخاصة بك. 
    اقرأ المزيد
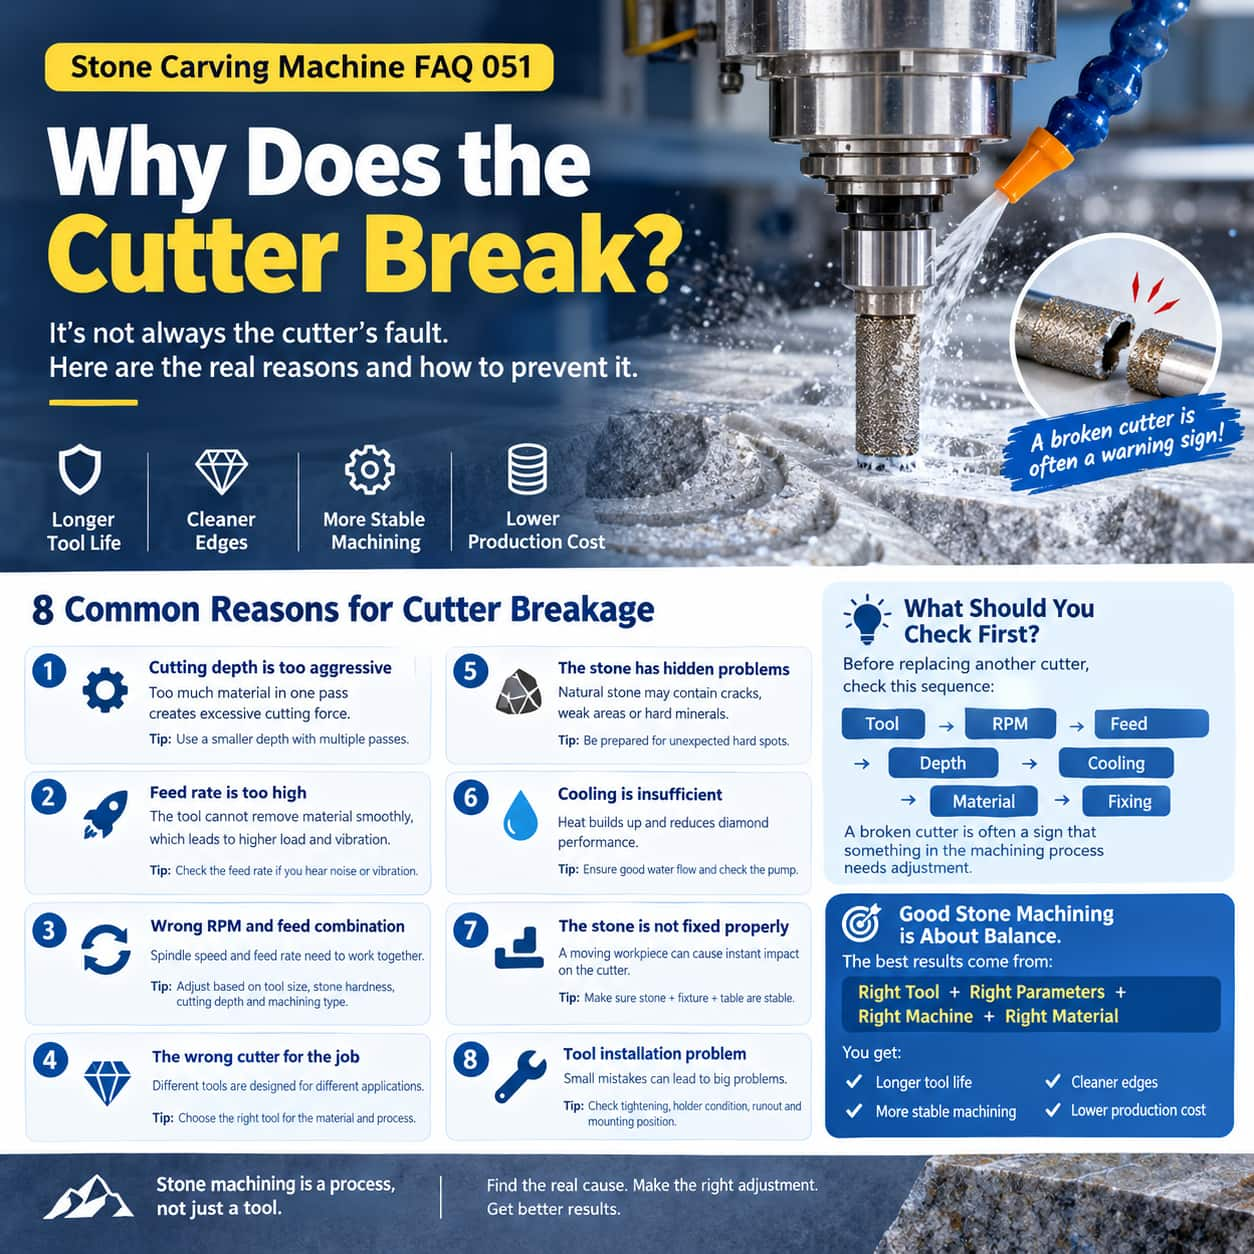
  • لماذا تتعطل أدوات نحت الحجر CNC؟ 8 أسباب وحلول
    لماذا تتعطل أدوات نحت الحجر CNC؟ 8 أسباب وحلول
    Oct 28, 2026
    قد يؤدي تعطل أداة القطع إلى توقف الإنتاج، وإتلاف الأسطح الحجرية، وزيادة تكاليف التشغيل. بالنسبة للمشغلين الذين يستخدمون ماكينة نحت الحجر CNC، ويمكن أن يكون تكرار كسر الأدوات أمراً محبطاً بشكل خاص عند العمل مع الجرانيت أو الرخام أو الأحجار الطبيعية الأخرى. مع ذلك، فإن استبدال أداة القطع المكسورة لا يحل المشكلة دائمًا. في كثير من الحالات، يكون سبب تعطل الأداة هو معايير التشغيل غير الصحيحة، أو أدوات القطع غير المناسبة، أو التبريد غير الكافي، أو عدم استقرار موضع قطعة العمل. إن فهم هذه الأسباب يمكن أن يساعد شركات معالجة الأحجار على تقليل استبدال الأدوات غير الضروري، وتحسين كفاءة التشغيل الآلي، وتحقيق نتائج نحت أكثر اتساقًا. 1. عمق القطع المفرطأحد أكثر الأسباب شيوعاً لكسر القاطع هو محاولة إزالة الكثير من الحجر في تمريرة واحدة. عندما يتجاوز عمق القطع السعة الموصى بها للأداة، تزداد مقاومة القطع بشكل ملحوظ. وهذا يضع ضغطاً إضافياً على قاطع الماس وقد يؤدي إلى تشققه أو انحنائه أو كسره المفاجئ. يزداد الخطر بشكل خاص عند معالجة الجرانيت الصلب أو الكتل الحجرية السميكة أو المنحوتات البارزة العميقة. كيفية الوقاية منه:قلل عمق القطع في كل تمريرة.استخدم عدة تمريرات عند إزالة كميات كبيرة من المواد.اضبط عمق القطع وفقًا لصلابة الحجر وقطر الأداة.استخدم استراتيجيات التخشين المناسبة قبل التشطيب.إزالة كمية أكبر من المواد في تمريرة واحدة لا تعني بالضرورة إنتاجًا أسرع. غالبًا ما تحقق استراتيجية القطع المتوازنة كفاءة إجمالية أفضل. 2. معدل التغذية غير الصحيحيحدد معدل التغذية مدى سرعة تحرك أداة القطع عبر الحجر. إذا كانت سرعة التغذية عالية جدًا، فقد تتعرض الأداة لمقاومة قطع مفرطة، واهتزازات، وقوى صدم. هذه الظروف قد تسرع من التآكل أو تتسبب في الكسر. كما أن معدل التغذية المنخفض للغاية يمكن أن يخلق مشاكل في ظل ظروف معينة، بما في ذلك الاحتكاك غير الضروري وتآكل الأداة. كيفية الوقاية منه:ابدأ بمعايير القطع التي أوصى بها مصنع الأدوات وقم بإجراء تعديلات تدريجية بناءً على ظروف التشغيل الفعلية. في حالة حدوث ضوضاء غير عادية أو اهتزاز أو حمل زائد على المغزل، توقف عن التشغيل وافحص ظروف القطع قبل المتابعة. 3. مزيج غير مناسب بين سرعة دوران المغزل ومعدل التغذيةيجب أن تعمل سرعة دوران المغزل (RPM) ومعدل التغذية معًا لتحقيق قطع فعال للأحجار. لا تؤدي زيادة سرعة دوران المغزل بالضرورة إلى نتائج أفضل. يعتمد المزيج الأمثل على عدة عوامل:قطر وتصميم أداة القطعخصائص الجرانيت أو الرخام أو غيرها من الأحجارعمق وعرض القطععمليات التخشين أو التشطيبنطاق التشغيل الموصى به من قبل الشركة المصنعة للأداةعلى سبيل المثال، قد تتطلب أداة نقش الماس الصغيرة المستخدمة للأنماط التفصيلية معايير تشغيل مختلفة عن قاطع التخشين الأكبر حجماً. كيفية الوقاية منه:استخدم إعدادات سرعة الدوران ومعدل التغذية المناسبة لكل أداة ومادة. تجنب نسخ نفس المعايير عبر أحجام قواطع أو أنواع أحجار مختلفة دون التحقق منها. 4. استخدام أداة قطع الماس الخاطئةليست جميع أدوات الماس مصممة لنفس تطبيقات التشغيل الآلي. تتطلب المواد الحجرية المختلفة ومهام النحت هياكل قطع مختلفة، ومواصفات ماسية مختلفة، وخصائص ربط مختلفة. على سبيل المثال:أدوات التخشين: مصممة لإزالة المواد بكفاءة.أدوات التشطيب: تُستخدم لتحسين تفاصيل السطح وجودة النحت.أدوات النقش: مناسبة للكتابة والأنماط والأعمال الزخرفية الدقيقة.أدوات الماس الخاصة بالمواد: يتم اختيارها وفقًا لخصائص الحجر ومتطلبات القطع.على سبيل المثال، قد يؤدي استخدام قاطع التشطيب في عمليات التخشين الثقيلة إلى زيادة الحمل على الأداة وتقصير عمرها الافتراضي. كيفية الوقاية منه:اختر أداة القطع بناءً على نوع الحجر، ومرحلة التصنيع، وتفاصيل النحت المطلوبة. استشر مورد الأدوات عند معالجة مواد غير مألوفة. 5. الشقوق الخفية والشوائب المعدنية الصلبةالحجر الطبيعي ليس دائماً متجانساً.قد يحتوي الجرانيت والرخام على شقوق داخلية، واختلافات معدنية، وشوائب صلبة، أو مناطق هيكلية ضعيفة يصعب تحديدها من السطح. عندما تواجه أداة القطع CNC شوائب صلبة غير متوقعة أو مقطعًا غير مستقر، يمكن أن تتغير قوى القطع فجأة. قد يتسبب ذلك في تكسر الأدوات أو اهتزازها أو كسرها. كيفية الوقاية منه:افحص الكتل الحجرية قبل تشكيلها، خاصة عند العمل مع مواد تحتوي على شقوق مرئية أو أنسجة غير متناسقة. بالنسبة للأحجار غير المألوفة، يُنصح بالبدء بمعايير قطع متحفظة وتعديلها بعد تقييم أداء عملية التشغيل الآلي. 6. عدم كفاية مياه التبريديُعد التبريد أمراً ضرورياً للعديد من عمليات تشكيل الأحجار باستخدام أدوات الماس. أثناء القطع، يُولّد الاحتكاك حرارةً في منطقة التلامس بين الأداة والحجر. وبدون تبريد كافٍ، قد تؤدي درجات الحرارة المرتفعة إلى تسريع تآكل الأداة وإتلاف بنية القطع الماسية. كما أن ضعف التبريد قد يجعل إزالة جزيئات الحجر من منطقة القطع أكثر صعوبة. كيفية الوقاية منه:تحقق من مصدر مياه التبريد قبل بدء عملية التشغيل.تأكد من وصول الماء إلى منطقة القطع الفعلية.افحص مضخة المياه والخراطيم والفوهات بانتظام.قم بإزالة الانسدادات الناتجة عن الطين الحجري أو الحطام.بالنسبة لعمليات نحت الحجر المبردة بالماء، يعد الحفاظ على تدفق مياه كافٍ ومتسق جزءًا مهمًا من حماية الأدوات. 7. تثبيت الحجر غير المستقرحتى مع وجود معايير قطع مناسبة، يمكن أن تتسبب قطعة العمل غير المثبتة بشكل جيد في مشاكل خطيرة في عملية التشغيل. إذا تحرك الحجر أثناء النحت، فقد تتعرض أداة القطع لأحمال صدم مفاجئة. قد يؤدي ذلك إلى تلف أداة القطع، أو التأثير على دقة النحت، أو التسبب في عيوب على سطح الحجر. كيفية الوقاية منه:قبل بدء تشغيل آلة نحت الحجر CNC، تأكد من أن الحجر مثبت بإحكام وأن جميع المشابك أو تجهيزات الدعم مثبتة بشكل صحيح. بالنسبة للكتل الحجرية غير المنتظمة، قد يكون من الضروري توفير دعامات إضافية لمنع الحركة أو الاهتزاز. 8. تركيب الأدوات بشكل غير صحيحأحيانًا لا تكمن المشكلة في معايير القطع أو الحجر نفسه، بل في كيفية تركيب أداة القطع. قد يتسبب حامل الأدوات غير المحكم، أو الانحراف المفرط، أو تلف الكوليت، أو وضع التركيب غير الصحيح في قوى قطع غير متساوية. قد تؤدي هذه المشاكل إلى اهتزاز غير طبيعي وزيادة خطر تعطل القاطع. كيفية الوقاية منه:تحقق من حالة حامل الأداة والظرف، وتأكد من إحكام ربط القاطع بشكل صحيح، وافحص انحراف الأداة عند الضرورة. اتبع دائمًا تعليمات التركيب الخاصة بالشركة المصنعة للآلة والأداة. كيفية حل مشكلة كسر القاطع المتكررإذا كنت جهاز توجيه CNC للحجر إن تكرار تلف أدوات القطع، واستبدال أداة القطع دون التحقق من السبب، قد يؤدي إلى حدوث نفس المشكلة مرة أخرى.يمكن أن يساعد الفحص المنهجي في تحديد المشكلة الفعلية.المشكلة الملاحظةالسبب المحتملالإجراء الموصى بهينكسر القاطع أثناء النحت العميقعمق قطع مفرطقلل العمق واستخدم تمريرات متعددةاهتزاز قوي أثناء التشغيل الآليمعدل تغذية مرتفع أو تثبيت غير مستقراضبط معدل التغذية وافحص التركيباتتآكل سريع القطعسرعة دوران غير صحيحة أو تبريد غير كافٍراجع إعدادات المغزل وإمدادات المياهتنكسر أداة القطع في مناطق معينة من الحجرالشقوق الداخلية أو الشوائب الصلبةافحص المواد وقلل من حمل القطعتشطيب نحت رديءأداة أو معايير تشغيل غير مناسبةاختر أداة تقطيع مناسبة للتشطيبتكرار تلف الأدوات بعد استبدالهامشكلة في تركيب الأداة أو مشكلة في دورانهاافحص حامل الأداة، والظرف، ومكان التثبيتتساعد هذه الفحوصات المشغلين على تحديد المشاكل الشائعة، على الرغم من أن الحل الدقيق يعتمد على تكوين الآلة ومواصفات القاطع ومادة الحجر. هل يمكن لماكينة نحت الحجر CNC الأفضل أن تقلل من تلف الأدوات؟يمكن لآلة نحت الحجر CNC المُجهزة بشكل صحيح أن تساعد في الحفاظ على ظروف تشغيل متسقة، ولكن جودة الآلة وحدها لا يمكنها القضاء على كسر الشفرات. يمكن أن تؤثر عدة خصائص للآلة على أداء القطع:صلابة الآلة: يساعد الهيكل الصلب للآلة على تقليل الاهتزاز غير المرغوب فيه أثناء معالجة الأحجار.أداء المغزل: يوفر المغزل المناسب السرعة والقوة اللازمتين لعمليات النحت المقصودة.التحكم في الحركة: تساعد حركة المحور المتسقة والتحكم المناسب في التغذية على الحفاظ على ظروف قطع مستقرة.نظام التبريد: نظام تبريد فعال بالماء يدعم إزالة الحرارة وطرد الحطام.في جينزوان نحن ندرك أن نجاح نحت الحجر يعتمد على مزيج من تكوين الآلة وأدوات القطع ومعايير التشغيل وخصائص المواد. سواء كان الأمر يتعلق بإنتاج حروف شواهد القبور الجرانيتية، أو المنحوتات البارزة الرخامية، أو الزخارف الحجرية المعمارية، أو أنماط النحت التفصيلية، فإن اختيار المعدات المناسبة واستراتيجيات التشغيل الآلي أمر ضروري. الخاتمةلا يُعدّ انكسار أداة القطع دائماً دليلاً على رداءة جودة الأداة، بل قد يشير أيضاً إلى أن عملية التشغيل تحتاج إلى تعديل. قبل استبدال قاطع الماس المكسور الآخر، راجع عمق القطع، ومعدل التغذية، وسرعة دوران المغزل، وظروف التبريد، واستقرار قطعة العمل، وتركيب الأداة. الهدف ليس مجرد إطالة عمر أداة القطع، بل تحقيق عملية تشكيل حجرية أكثر كفاءة وقابلية للتنبؤ. هل تحتاج إلى مساعدة في اختيار ماكينة نحت الحجر CNC لمشاريعك المتعلقة بالجرانيت أو الرخام؟ تواصل مع شركة جينزوان للآلات لمناقشة موادك الحجرية، وتطبيقات النحت، ومتطلبات الإنتاج. سيساعدك فريقنا في استكشاف تكوينات الآلات المناسبة لورشة عملك.
    اقرأ المزيد
  • نفس مواصفات CNC، أسعار مختلفة: ما الذي يقف وراء التكلفة؟
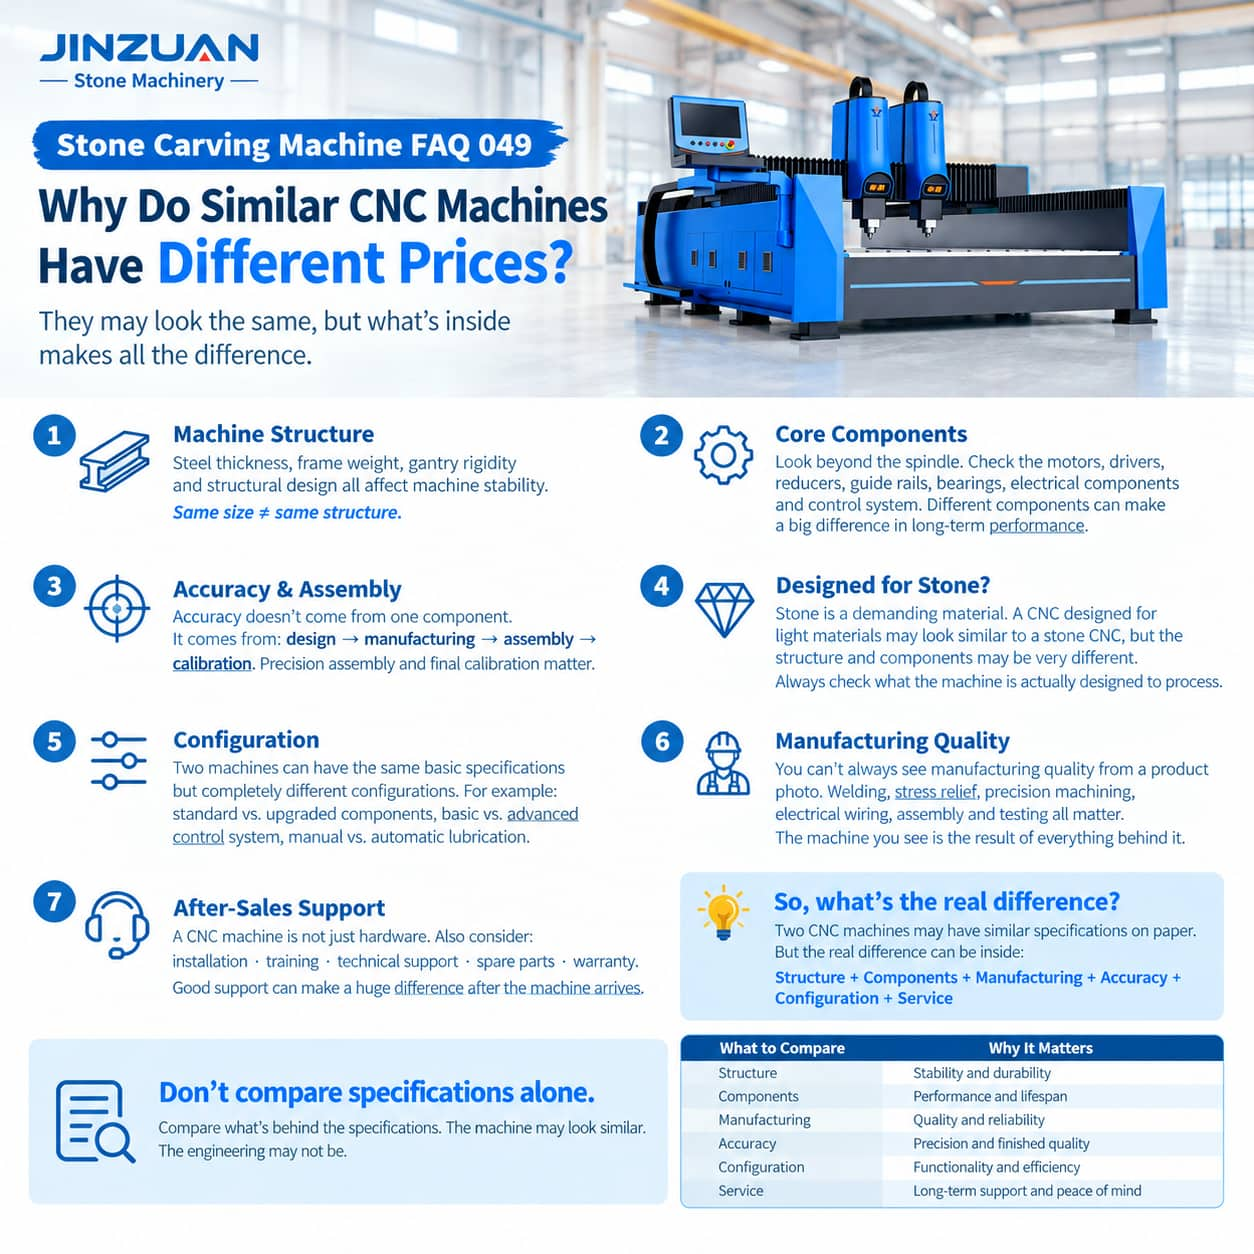
    نفس مواصفات CNC، أسعار مختلفة: ما الذي يقف وراء التكلفة؟
    Oct 19, 2026
    عند شراء ماكينة نحت الحجر CNCغالباً ما يواجه المشترون موقفاً محيراً: آلتان لهما نفس أبعاد العمل وقوة المغزل وعدد المحاور، ومع ذلك فإن أسعارهما مختلفة بشكل مثير للدهشة. هل السعر الأعلى يعني بالضرورة جودة أفضل؟ وهل آلة CNC الأرخص ثمناً أقل موثوقية بالضرورة؟ ليس تماماً. غالباً ما ينشأ فرق السعر من عوامل يصعب تحديدها في صور المنتج أو جداول المواصفات الأساسية. فبنية الآلة، والمكونات الميكانيكية، وعمليات التصنيع، ودقة التحكم، وخدمة ما بعد البيع، كلها عوامل تؤثر على التكلفة النهائية. إن فهم هذه الاختلافات يساعد مصانع الأحجار على القيام باستثمارات أكثر ذكاءً بدلاً من مجرد اختيار أقل عرض سعر. 1. هيكل الآلة: نفس حجم التشغيل، قوة مختلفةيُعد هيكل الآلة أساس أداء عمليات التصنيع باستخدام الحاسوب (CNC). لنفترض وجود ماكينتين لنحت الحجر بثلاثة محاور، لكل منهما مساحة عمل متطابقة تبلغ 1500 × 1500 مم. على الرغم من تطابق أبعاد المعالجة، إلا أن تصميماتهما الهيكلية قد تختلف اختلافًا كبيرًا. تشمل العوامل الهيكلية المهمة ما يلي:سمك الفولاذ: يؤثر سمك وترتيب الفولاذ الإنشائي على صلابة الإطار.وزن الآلة: يؤثر توزيع الوزن والتصميم الهيكلي على الاستقرار أثناء القطع.بناء الجسر: يساعد الجسر الصلب على تقليل الاهتزاز غير المرغوب فيه أثناء التشغيل.معالجة الإطار: يساعد اللحام السليم وتخفيف الإجهاد والتشغيل الدقيق في الحفاظ على الدقة الهيكلية.تُولد المواد الحجرية مثل الجرانيت والرخام مقاومة كبيرة للقطع، خاصة أثناء النحت العميق أو المعالجة المستمرة. قد تتعرض الآلة ذات الصلابة غير الكافية للاهتزاز، أو انخفاض جودة السطح، أو تسارع تآكل المكونات. لذلك، فإن نفس أبعاد العمل لا تعني بالضرورة نفس الجودة الهيكلية. 2. المكونات الأساسية: انظر إلى ما هو أبعد من قوة المغزلتُعد قوة المغزل واحدة من أكثر المواصفات التي تتم مقارنتها عند شراء آلة نقش الحجر CNC. ومع ذلك، لا يمكن لمغزل بقوة 11 كيلوواط وحده تحديد الأداء العام للمعدات. يُعد النظام الميكانيكي والكهربائي الكامل بنفس القدر من الأهمية. تشمل المكونات المهمة ما يلي:محركات المؤازرة ووحدات التحكم الخاصة بها: تؤثر على التحكم في الحركة والاستجابة وأداء تحديد المواقع.قضبان التوجيه والمحامل: تدعم الحركة السلسة والدقيقة تحت أحمال التشغيل الآلي.المخفضات وأنظمة النقل: تؤثر على نقل عزم الدوران، والارتداد، واستقرار الحركة.نظام التحكم CNC: يحدد الوظائف المتاحة، وتنفيذ البرنامج، وسهولة التشغيل.المكونات الكهربائية: تؤثر على موثوقية النظام ومتطلبات الصيانة.نظام التشحيم: يساعد على حماية الأجزاء المتحركة وتقليل التآكل. على سبيل المثال، قد تستخدم آلتان CNC مغازل بقدرة 7.5 كيلو واط، ولكن الاختلافات في قضبان التوجيه وأنظمة القيادة وتكوينات التحكم الخاصة بهما يمكن أن تؤدي إلى تجارب تشغيل مختلفة. عند مقارنة عروض الأسعار، ينبغي على المشترين طلب قائمة مفصلة بالمكونات بدلاً من الاعتماد فقط على مواصفات المغزل. 3. التصنيع والتجميع: حيث تبدأ الدقةلا تتحقق دقة التصنيع باستخدام الحاسوب (CNC) بمجرد تركيب مكونات عالية الجودة. الأمر يعتمد على عملية التصنيع بأكملها. تتضمن عملية الإنتاج النموذجية ما يلي:التصميم الهيكلي ← اللحام ← تخفيف الإجهاد ← التشغيل الدقيق ← التجميع ← المعايرة ← الاختبار. تساهم كل مرحلة في الأداء النهائي للآلة. على سبيل المثال، قد يؤثر عدم محاذاة الرافعة بشكل صحيح على دقة الحركة حتى عند تركيب أدلة خطية عالية الجودة. وبالمثل، قد تتسبب مكونات ناقل الحركة غير المضبوطة بشكل جيد في حدوث رد فعل عكسي أو حركة غير متناسقة. قبل الشراء، يمكن للمشترين الاستفسار من الشركات المصنعة عن:إجراءات تصنيع الإطارات وتخفيف الإجهادتركيب ومحاذاة قضبان التوجيهطرق معايرة الآلاتاختبار قبول المصنعنتائج اختبار نحت الحجر الفعليةإن الآلة التي تعمل بدقة أثناء معالجة الأحجار الحقيقية توفر دليلاً أكثر أهمية من مجرد المواصفات. 4. هل آلة CNC مصممة بالفعل للحجر؟ليست كل أجهزة التوجيه CNC مناسبة لمعالجة الأحجار. قد تشبه الآلات المصممة في الأساس للخشب أو الرغوة أو غيرها من المواد خفيفة الوزن آلات نحت الحجر CNC، ولكن هياكلها ومتطلبات تشغيلها قد تكون مختلفة. غالباً ما تتضمن عمليات تشكيل الأحجار ما يلي:مقاومة أعلى للقطعالتعرض المستمر للماء والمواد الكاشطةقطع العمل الثقيلةدورات تشغيل مطولةمتطلبات تشطيب الأسطح الصارمةينبغي تصميم آلة نحت الحجر CNC المخصصة مع مراعاة ظروف العمل هذه. فعلى سبيل المثال، تعتبر الصلابة الهيكلية المناسبة وحماية المكونات وترتيبات التبريد وأنظمة التشحيم من الاعتبارات المهمة لمعالجة الأحجار على المدى الطويل. ينبغي على المشترين أيضاً التأكد مما إذا كانت الآلة قادرة على التعامل مع التطبيقات المقصودة، مثل نحت الرخام البارز، وكتابة الحروف على الجرانيت، ونقش الأعمدة الحجرية، أو زخرفة الأحجار المعمارية. السؤال المهم ليس فقط ما يمكن للآلة نحته، بل ما إذا كانت مصممة لأداء هذا العمل باستمرار. 5. تكوين الآلة: المعدات القياسية مقابل المعدات المُخصصةيمكن أن يكون لآلتين لنقش الحجر باستخدام الحاسوب (CNC) مواصفات أساسية متطابقة ولكن تكوينات اختيارية مختلفة. على سبيل المثال، قد يتم تجهيز آلة قياسية ثلاثية المحاور بوظائف إضافية حسب متطلبات إنتاج العميل. تشمل الاختلافات المحتملة في التكوين ما يلي:قوة المغزل القياسية مقابل قوة المغزل المطورةنطاق حركة المحور Z القياسي مقابل نطاق حركة المحور Z الممتدوظائف التحكم الأساسية مقابل إمكانيات التحكم الإضافيةالتشحيم اليدوي مقابل التشحيم التلقائيالنحت المسطح القياسي مقابل المعالجة المحورية الدوارة الاختياريةالمعالجة أحادية الرأس مقابل المعالجة متعددة الرؤوسقد يتطلب مصنع الأحجار الذي ينتج بشكل رئيسي ألواحًا مسطحة بارزة تكوينًا مختلفًا عن مصنع يصنع أعمدة أسطوانية أو مكونات حجرية زخرفية كبيرة. تزيد الميزات الإضافية من الاستثمار الأولي، ولكنها قد توسع أيضًا قدرات المعالجة للجهاز. إن أفضل تكوين ليس بالضرورة هو الأغلى ثمناً، بل هو التكوين الذي يلبي متطلبات الإنتاج الفعلية للمشتري. 6. خدمة ما بعد البيع: التكلفة التي غالباً ما يتجاهلها المشترونشراء آلة نحت الحجر CNC هو استثمار طويل الأجل. بعد وصول المعدات، يصبح التركيب وتدريب المشغلين والصيانة والدعم الفني أجزاءً مهمة من تجربة الملكية. قبل اختيار المورد، يجب على المشترين التأكد مما يلي:هل تتوفر إرشادات التثبيت؟هل سيقدم المورد تدريباً للمشغلين؟كيف يتم تشخيص المشاكل التقنية عن بعد؟هل قطع الغيار الشائعة الاستخدام متوفرة؟ما الذي يغطيه الضمان فعلياً؟كيف يتم توصيل قطع الغيار دولياً؟بالنسبة لمصانع الأحجار في الخارج، يمكن أن يؤثر توافر المساعدة التقنية بشكل مباشر على سرعة استئناف الإنتاج بعد حدوث مشكلة في الآلة. قد يصبح السعر الأولي المنخفض أقل جاذبية إذا أدت صعوبات التركيب أو عدم توفر قطع الغيار أو فترات التوقف الطويلة إلى زيادة نفقات التشغيل. 7. سعر الشراء مقابل تكلفة التشغيل على المدى الطويليمثل سعر الشراء جزءًا واحدًا فقط من إجمالي الاستثمار. ينبغي على المشترين أيضاً مراعاة استهلاك الكهرباء، وتآكل الأدوات، ونفقات الصيانة، وكفاءة الإنتاج، ووقت التوقف المحتمل. على سبيل المثال، قد تكون تكلفة الآلة أ أقل في البداية، بينما تقدم الآلة ب ميزات تقلل من متطلبات الصيانة أو تحسن كفاءة المعالجة. ومع ذلك، ينبغي تقييم هذه الفوائد باستخدام ظروف الإنتاج الفعلية بدلاً من الافتراضات. إحدى الطرق المفيدة لمقارنة الآلات هي:التكلفة الإجمالية للملكية = سعر الشراء + التركيب + تكاليف التشغيل + الصيانة + تكاليف التوقف عن العمل بالنسبة لمصانع الأحجار التي تخطط للإنتاج المستمر، قد تكون التكلفة الإجمالية على مدى عدة سنوات أكثر أهمية من فرق السعر الأولي. 8. كيفية مقارنة عروض أسعار ماكينات نحت الحجر CNCقبل اتخاذ قرار الشراء، اطلب من موردين مختلفين تقديم عروض أسعار بناءً على متطلبات المعالجة نفسها. تأكد من أن المقارنة تشمل هيكل الآلة، ونماذج المكونات الرئيسية، والمعدات الاختيارية، وشروط ما بعد البيع. ينبغي أن تتضمن قائمة التحقق العملية للشراء ما يلي:عامل المقارنةما الذي يجب فحصه؟لماذا يهم ذلكهيكل الآلةسمك الفولاذ، تصميم الرافعة، بناء الإطاريؤثر على الصلابة واستقرار عملية التشغيلنظام المغزلالقدرة، نطاق السرعة، طريقة التبريديؤثر على مدى ملاءمته لمهام النحت المختلفةمكونات الحركةالمحركات، والمحركات الكهربائية، وقضبان التوجيه، والمخفضاتيؤثر على دقة الحركة وموثوقيتهانظام التحكم الرقمي الحاسوبي (CNC)الوظائف، توافق البرامج، واجهة التشغيليؤثر على سهولة الاستخدام وقدرات المعالجةجودة التصنيعاللحام، تخفيف الإجهاد، التجميع، المعايرةيساهم في الدقة والاتساقتكوين الجهازمحور دوار، حركة المحور Z، تزييت، وظائف اختياريةيحدد مرونة التطبيقخدمة ما بعد البيعالتدريب، الضمان، الدعم الفني، قطع الغياريساعد على تقليل صعوبات الصيانة ووقت التوقفإجمالي تكلفة الملكيةالشراء، التركيب، الصيانة، التشغيليساعد في تقييم قيمة الاستثمار على المدى الطويلهذا النهج يجعل من السهل تحديد ما هو مدرج في كل عرض أسعار ولماذا تختلف الأسعار. الخلاصة: قارن بين الجوانب الهندسية، وليس فقط المواصفات.اثنين ماكينات نقش الحجر CNC قد تبدو الصور متطابقة تقريباً وتتشارك في معايير تقنية مماثلة. لكن قيمتها الحقيقية تعتمد على أكثر بكثير من مجرد المظهر. تساهم بنية الآلة، واختيار المكونات، ودقة التصنيع، والتكوين، ودعم ما بعد البيع في تحديد السعر النهائي. إن الآلة الأغلى ثمناً ليست بالضرورة الخيار الأفضل، والآلة الأقل سعراً ليست بالضرورة أقل جودة. يكمن السر في فهم ما تدفع مقابله وما إذا كانت الآلة تلبي متطلبات الإنتاج الخاصة بك. في جينزوان نحن نقدم حلولاً لنحت الحجر باستخدام آلات CNC لتطبيقات تشمل النقوش الحجرية، والزخارف المعمارية، والأعمدة، والآثار، ومنتجات الحجر المصممة حسب الطلب. سواء كنت بحاجة إلى آلة نحت حجرية قياسية ثلاثية المحاور أو حل متعدد المحاور مخصص، يمكن لفريقنا مساعدتك في تقييم تكوينات الآلة المناسبة بناءً على المواد وأبعاد المعالجة واحتياجات الإنتاج الخاصة بك. هل تبحث عن ماكينة نحت حجرية CNC؟ تواصل مع شركة جينزوان للآلات لمناقشة مشروعك وطلب عرض أسعار مفصل للماكينة.
    اقرأ المزيد
  • هل يمكنك تثبيت برنامج تصميم على جهاز كمبيوتر للتحكم في آلة CNC؟
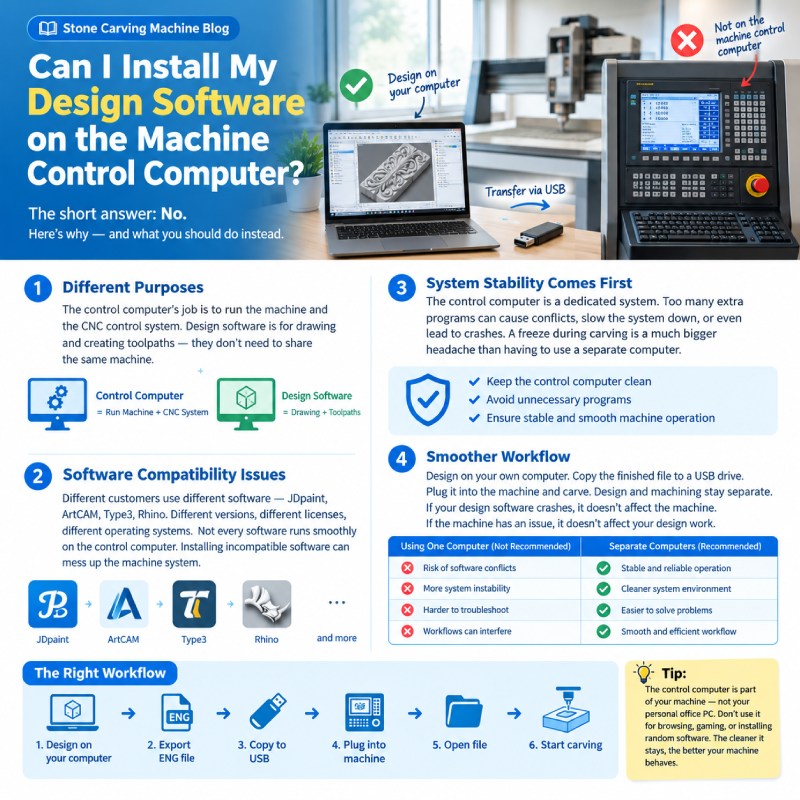
    هل يمكنك تثبيت برنامج تصميم على جهاز كمبيوتر للتحكم في آلة CNC؟
    Oct 12, 2026
    لماذا يُعدّ فصل تصميم التحكم الرقمي الحاسوبي عن التحكم في الماكينة أمرًا مهمًا؟عند تشغيل ماكينة نحت الحجر CNCقد تتساءل: هل يمكنني تثبيت JDpaint أو ArtCAM أو Type3 أو Rhino مباشرة على جهاز التحكم الخاص بالجهاز؟ من الناحية الفنية، قد تعمل بعض برامج التصميم على أجهزة كمبيوتر تحكم معينة. ومع ذلك، توصي شركة JINZUAN Machinery باستخدام جهاز كمبيوتر منفصل لتصميم الحجر وإعداد مسار الأدوات. السبب بسيط: جهاز التصميم وجهاز التحكم CNC لهما وظائف مختلفة. فصلهما يساعد على تقليل تعارض البرامج، ويحمي بيئة تشغيل الآلة، ويجعل إدارة أعمال نحت الحجر اليومية أسهل. 1. تختلف وظائف أجهزة الكمبيوتر الخاصة بالتصميم عن وظائف أجهزة الكمبيوتر الخاصة بالتحكم الرقمي الحاسوبي (CNC).تتضمن عملية نحت الحجر باستخدام الحاسوب بشكل عام مرحلتين: إعداد التصميم وتنفيذ برنامج التشغيل الآلي. يتولى جهاز الكمبيوتر الخاص بك مهام التصميم والبرمجة، مثل:- تصميم حروف شواهد القبور والأنماط الزخرفية- تصميم النقوش الحجرية ثنائية وثلاثية الأبعاد- إعداد تفاصيل الأعمدة ومكونات الحجر المعماري- إنشاء مسارات أدوات التشغيل باستخدام برامج CAM المتوافقة- معاينة وتعديل برامج النحت قبل الإنتاج يتولى حاسوب التحكم الآلي عمليات التشغيل الآلي، بما في ذلك:- تحميل وتنفيذ برامج CNC المتوافقة- التحكم في حركات محاور الآلة- إدارة تشغيل المغزل ومعايير التشغيل الآلي- مراقبة حالة الآلة وعرض معلومات النظامعلى سبيل المثال، عند تصميم شاهد قبر من الجرانيت بنقوش وزخارف نباتية، يمكنك إكمال التصميم وإعداد مسار القطع على جهاز الكمبيوتر المكتبي. بمجرد تجهيز ملف التصنيع، انقله إلى آلة نحت الحجر CNC لبدء الإنتاج. لا حاجة لتشغيل عملية التصميم بأكملها على جهاز التحكم الخاص بالآلة. 2. قد يؤدي تثبيت برامج إضافية إلى مشاكل في التوافقتستخدم ورش تصنيع الأحجار برامج تصميم وتصنيع بمساعدة الحاسوب (CAM) مختلفة حسب منتجاتها ومتطلبات الإنتاج. تشمل البرامج الشائعة JDpaint و ArtCAM و Type3 و Rhino. ومع ذلك، فإن لهذه البرامج متطلبات نظام مختلفة، وطرق ترخيص مختلفة، وإصدارات برامج مختلفة. قد يؤدي تثبيتها مباشرة على جهاز كمبيوتر للتحكم في CNC إلى ظهور العديد من المشاكل:- عدم توافق نظام التشغيل: تتطلب بعض إصدارات البرامج أنظمة تشغيل أو مكونات لا يدعمها جهاز الكمبيوتر.- تعارضات برامج التشغيل: قد تتداخل برامج التشغيل الإضافية أو برامج تشغيل الأجهزة مع بيئة التحكم الحالية.- زيادة استخدام الموارد: قد تستهلك النماذج ثلاثية الأبعاد الكبيرة وحسابات مسار الأدوات المعقدة قدراً كبيراً من الذاكرة وقوة المعالجة.- تغييرات غير متوقعة في النظام: قد تؤدي عمليات تثبيت البرامج أو تحديثها إلى تغيير الإعدادات التي يحتاجها نظام التحكم CNC.بالنسبة لآلة نحت الحجر التي تعمل لعدة ساعات على مشروع نقش بارز مفصل، فإن تجنب التغييرات غير الضرورية في البرامج أمر بالغ الأهمية. 3. يساعد جهاز كمبيوتر تحكم مخصص في الحفاظ على استقرار عملية التشغيل الآليتخيل أن آلة نحت الحجر CNC الخاصة بك قد قطعت نصف شوط في نحت نقش رخامي دقيق. البرنامج يعمل منذ ثلاث ساعات، والآلة تقترب من مرحلة الإنهاء. والآن تخيل أن تطبيقًا غير ذي صلة بدأ في استهلاك موارد النظام، أو أدى إلى ظهور إشعار غير متوقع، أو تسبب في توقف الكمبيوتر عن الاستجابة. ليس كل برنامج إضافي سيؤدي إلى مشكلة في عملية التصنيع، ولكن التطبيقات غير الضرورية تُدخل مخاطر يمكن تجنبها. A حاسوب مخصص للتحكم في CNC يساعد ذلك في الحفاظ على بيئة تشغيل أكثر قابلية للتنبؤ. في شركة JINZUAN Machinery، نوصي بإبقاء كمبيوتر الآلة مركزًا على تشغيل CNC بدلاً من استخدامه لتصفح الويب أو الألعاب أو تطبيقات المكتب أو تثبيت البرامج غير ذات الصلة. الهدف ليس جعل جهاز التحكم يقوم بمهام إضافية، بل تمكين آلة التحكم الرقمي الحاسوبي من أداء مهمتها الأساسية بكفاءة وموثوقية. 4. أجهزة الكمبيوتر المنفصلة تسهل سير عمل نحت الحجرلا يعني استخدام أجهزة كمبيوتر منفصلة زيادة تعقيد الإنتاج، بل على العكس، فهو يحسن الكفاءة في العديد من ورش العمل. على سبيل المثال، بينما تقوم آلة CNC الخاصة بك بنحت عمود حجري، يمكن للمصمم استخدام جهاز كمبيوتر آخر لإعداد نمط العمود التالي أو تصميم شاهد القبر. بمجرد الانتهاء من عملية التشغيل الحالية، يمكن نقل البرنامج التالي إلى الآلة. يسمح هذا الترتيب بإجراء عملية إعداد التصميم وتشكيل الحجر في وقت واحد.مقارنة: جهاز كمبيوتر واحد مقابل أجهزة كمبيوتر منفصلةمقارنةبرنامج التصميم على جهاز التحكمتصميم حاسوب منفصلالوظيفة الرئيسيةالتصميم والتحكم الآلي مجتمعينتصميم مخصص وتحكم آليتوافق البرامجيلزم إجراء فحوصات توافق إضافيةمرونة أكبر لبرامج التصميماستقرار النظامالمزيد من احتمالات تعارض البرامجعدد أقل من البرامج غير الضرورية على جهاز الكمبيوتر المتحكمتعدد المهامقد يتنافس التصميم مع عمليات التحكم الرقمي بالحاسوب (CNC).يمكن مواصلة التصميم أثناء عملية التصنيعاستكشاف الأخطاء وإصلاحهابيئة برمجية أكثر تعقيدًايسهل عزل مشكلات التصميم والتحكمالإعداد الموصى بهلا يُنصح به عموماًموصى به من قبل شركة جينزوان للآلات  5. كيفية نقل ملفات التصميم إلى ماكينة نحت الحجر CNCل جينزوان آلات نحت الحجر باستخدام جهاز متوافق تكوين التحكم في نظام التحكم CNC من ويهونغتتضمن عملية سير العمل الشائعة إعداد التصميم على جهاز كمبيوتر منفصل ونقل برنامج التشغيل الآلي إلى الآلة. الخطوة الأولى: تصميم الحجر الخاص بكاستخدم برنامجًا متوافقًا لإنشاء الكتابة المطلوبة أو النقوش الزخرفية أو أنماط الأحجار المعمارية. الخطوة الثانية: إنشاء مسار أداة التشغيل الآلياختر أدوات القطع المناسبة، واستراتيجيات التشغيل الآلي، وأعماق القطع، وغيرها من المعايير وفقًا لمادة الحجر ومتطلبات النحت. الخطوة 3: تصدير برنامج التشغيل الآليبالنسبة لتكوينات Weihong المتوافقة، قم بتصدير ملف ENG المطلوب باستخدام إعدادات المعالجة اللاحقة المناسبة. قد تتطلب أنظمة CNC الأخرى تنسيقات ملفات مختلفة. الخطوة الرابعة: انقل الملف باستخدام محرك أقراص USBانسخ برنامج التشغيل الآلي المكتمل إلى محرك أقراص USB وقم بتوصيله بجهاز الكمبيوتر الخاص بالتحكم في الآلة. الخطوة 5: تحميل البرنامج والتحقق منهافتح الملف في نظام التحكم CNC. تحقق من منطقة التشغيل، وإعدادات الإحداثيات، ومعلومات الأداة، وتوافق البرنامج. الخطوة السادسة: ابدأ بالنحتبعد إتمام فحوصات السلامة اللازمة والتأكد من تثبيت قطعة العمل بشكل صحيح، ابدأ عملية التشغيل الآلي. يمكن استخدام سير العمل هذا في العديد من تطبيقات نحت الحجر، بما في ذلك شواهد القبور الجرانيتية، والنقوش الرخامية، والألواح الزخرفية، والمكونات الحجرية المعمارية. خلاصة القول: حافظ على مرونة التصميم مع التركيز على التحكم الآلي.تعتبر آلة نحت الحجر CNC أداة إنتاج، ويجب التعامل مع جهاز التحكم الخاص بها كجزء من تلك المعدات. إن الاحتفاظ ببرامج التصميم على جهاز كمبيوتر منفصل يمنح ورشة العمل الخاصة بك مرونة أكبر لإنشاء وتعديل تصميمات الأحجار مع الحفاظ على بيئة مخصصة للتصنيع باستخدام الحاسب الآلي. سواء كنت تقوم بإنتاج شواهد القبور، أو النقوش الرخامية، أو الأعمدة الزخرفية، أو المكونات الحجرية المعمارية، فإن سير العمل المنظم جيدًا من التصميم إلى التصنيع يمكن أن يساعد في تقليل الانقطاعات غير الضرورية. في شركة JINZUAN Machinery، نقدم آلات نحت الحجر CNC لتطبيقات معالجة الأحجار المختلفة، بالإضافة إلى إرشادات حول تشغيل الآلة وسير العمل المتوافق معها. إذا كنت غير متأكد من برنامج التصميم أو تنسيق الملف المناسب لجهازك، فاتصل بفريقنا للحصول على المساعدة قبل تثبيت برامج إضافية.
    اقرأ المزيد
  • آلات نحت الحجر CNC ثلاثية المحاور مقابل رباعية المحاور مقابل خماسية المحاور: ما الذي يمكن لكل آلة صنعه؟
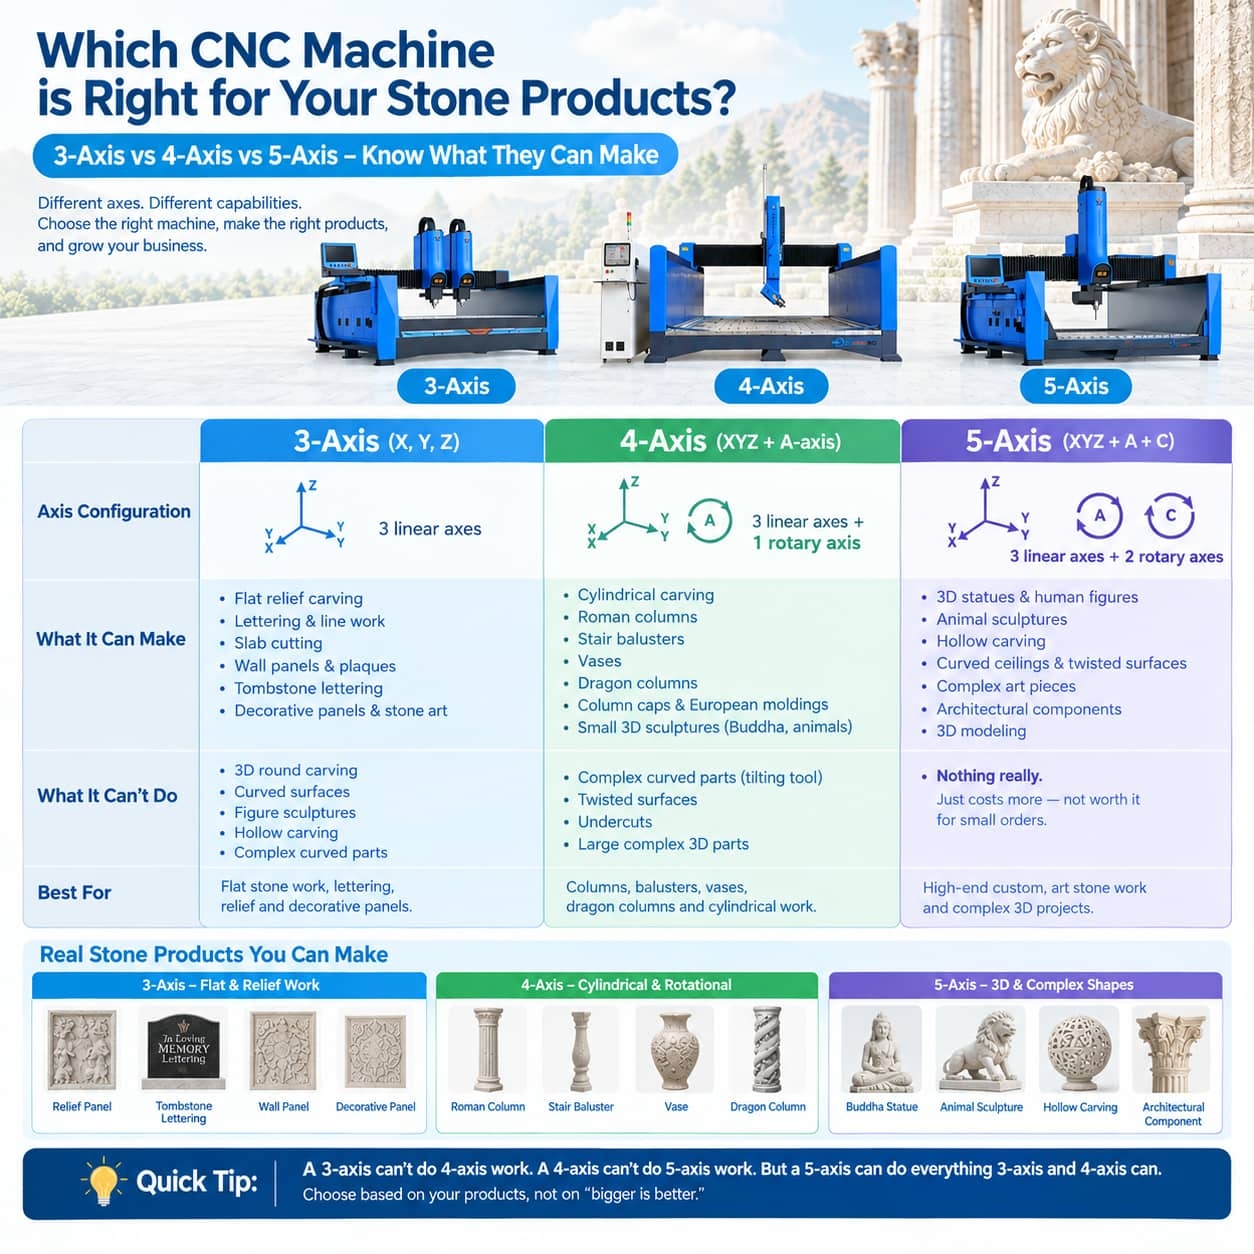
    آلات نحت الحجر CNC ثلاثية المحاور مقابل رباعية المحاور مقابل خماسية المحاور: ما الذي يمكن لكل آلة صنعه؟
    Sep 22, 2026
    عند اختيار ماكينة نحت الحجر CNCيركز العديد من المشترين أولاً على عدد الفؤوس. لكن السؤال الأكثر فائدة هو: ما هي المنتجات الحجرية التي تحتاج إلى صنعها؟ تستخدم آلات CNC ثلاثية المحاور، ورباعية المحاور، وخماسية المحاور، أنماط حركة مختلفة، مما يؤثر بشكل مباشر على كيفية اقتراب أداة القطع أو النحت من الحجر. يساعدك فهم هذا الاختلاف على اختيار الآلة المناسبة لمنتجاتك الفعلية بدلاً من مجرد اختيار الآلة ذات المحاور الأكثر. من كتابة شواهد القبور والنقوش المسطحة إلى الأعمدة والدرابزينات والتماثيل والمنحوتات الحجرية ثلاثية الأبعاد المعقدة، لكل تكوين محوري نطاق تطبيق نموذجي خاص به. 1. ماذا تعني كلمة "محور" في ماكينة تشكيل الأحجار CNC؟قبل مقارنة الآلات، من المفيد فهم ما تتحكم فيه المحاور فعلياً. تتحرك آلة نحت الحجر CNC القياسية ثلاثية المحاور على طول ثلاثة اتجاهات خطية:المحور السيني: اليسار واليمينالمحور الصادي: الأمام والخلفالمحور Z: لأعلى ولأسفل تضيف آلة ذات 4 محاور محورًا دوارًا، مما يسمح لقطعة العمل أو الأداة بالدوران أثناء التشغيل. تضيف آلة ذات 5 محاور حركة دورانية أخرى، مما يسمح لرأس القطع بالاقتراب من الحجر من اتجاهات مختلفة والعمل على أسطح أكثر تعقيدًا. 2. ما الذي يمكن أن تصنعه آلة CNC ثلاثية المحاور لتصنيع الأحجار؟التكوين النموذجي: س + ص + عA ماكينة نحت الحجر CNC ثلاثية المحاور تم تصميمه بشكل أساسي لأعمال الحجر المسطحة، ثنائية الأبعاد، وثنائية الأبعاد والنصف. يبقى الحجر ثابتًا على طاولة العمل بينما يتحرك المغزل عبر السطح وفقًا لمسار الأداة المبرمج. التطبيقات الشائعةيمكن استخدام آلة ثلاثية المحاور في:حروف حجريةكتابة على شواهد القبورلوحات تذكاريةنحت بارز مسطحألواح جدارية زخرفيةلافتات حجريةأنماط ونقش الخطوطالنقوش الدينيةألواح معمارية بارزةنحت زخرفي ثلاثي الأبعاد ضحلأعمال فنية حجريةعلى سبيل المثال، يمكن عادةً إنتاج شاهد قبر محفور عليه أسماء وتواريخ وحدود وأنماط زخرفية بكفاءة باستخدام آلة ثلاثية المحاور. وينطبق الأمر نفسه على لوحة جدارية حجرية مزخرفة حيث يتم نحت التصميم بشكل أساسي على سطح مستوٍ واحد. أين تكمن حدود آلة ثلاثية المحاور؟يظهر القيد الرئيسي عندما يتطلب المنتج تشكيله حول سطح منحني أو أسطواني. ومن الأمثلة النموذجية ما يلي:أعمدة مستديرة بالكاملمنحوتات أسطوانيةالأسطح المنحنية المعقدةقصات شعر عميقة من الأسفلمنحوتات ثلاثية الأبعاد متعددة الجوانببعض الهياكل المجوفة أو المغلقةلا يعني هذا أن آلة ثلاثية المحاور لا يمكنها إنتاج أي تأثير ثلاثي الأبعاد. لا يزال من الممكن نحت النقوش البارزة ثنائية الأبعاد ونصف، حيث تُنشئ أعماق المحور Z المختلفة مناطق مرتفعة وغائرة على سطح مستوٍ نسبيًا. 3. ما الذي يمكن أن تصنعه آلة CNC الحجرية ذات 4 محاور؟التكوين النموذجي: X + Y + Z + محور دورانA ماكينة CNC احترافية رباعية المحاور يضيف محور دوران إلى حركة XYZ الأساسية. يصبح هذا الأمر مفيداً بشكل خاص عندما تكون قطعة العمل نفسها أسطوانية أو تتطلب تشكيلاً حول جوانب متعددة. منتجات حجرية نموذجيةتُعدّ الآلة ذات المحاور الأربعة مناسبة عادةً لما يلي:الأعمدة الرومانيةدرابزين حجريدرابزين السلالممزهريات حجريةزخارف أسطوانيةأعمدة التنينمكونات الأعمدة الزخرفيةأغطية الأعمدةنقوش أسطوانيةمنحوتات دائرية صغيرةتخيل عمودًا حجريًا. باستخدام إعداد طاولة مسطحة تقليدية، سيحتاج المشغل إلى إعادة وضع قطعة العمل بشكل متكرر لتشغيل جوانب مختلفة. بفضل المحور الدوار، يمكن لقطعة العمل أن تدور أثناء عملية التشغيل، مما يسمح لمسار الأداة بتغطية المحيط. وهذا أحد الأسباب التي تجعل التكوين رباعي المحاور مفيدًا للشركات التي تنتج الأعمدة والدرابزينات وغيرها من المنتجات الحجرية الدوارة. ماذا عن المنحوتات الصغيرة؟يمكن للآلة ذات المحاور الأربعة أيضًا التعامل مع بعض المنحوتات الدائرية أو الدورانية البسيطة نسبيًا. على سبيل المثال، اعتمادًا على تكوين الآلة واستراتيجية التصنيع بمساعدة الحاسوب (CAM)، يمكن استخدامها لبعض الأغراض التالية:أشكال بوذاأشكال الحيواناتالزخارف الزخرفيةأشكال أسطوانيةومع ذلك، فإن المنحوتات المعقدة ذات التجاويف العميقة أو الأسطح التي تتطلب إمالة أداة القطع في اتجاهات متعددة قد تتطلب تكوينًا خماسي المحاور. 4. ما الذي يمكن أن تصنعه آلة CNC الحجرية ذات 5 محاور؟التكوين النموذجي: X + Y + Z + حركتان دورانيتانأ آلة نحت متطورة بخمسة محاور يضيف حركة دورانية إضافية إلى المحاور الخطية الثلاثة. الميزة الرئيسية ليست مجرد "المزيد من المحاور". بل هي أن أداة القطع يمكنها الاقتراب من الأسطح المعقدة من زوايا مختلفة. وهذا يجعل التصنيع بخمسة محاور مناسبًا لمنتجات الحجر ثلاثية الأبعاد الأكثر تعقيدًا. التطبيقات النموذجيةيمكن استخدام ماكينة CNC ذات 5 محاور لتشكيل الأحجار في:الأشكال البشريةتماثيل بوذامنحوتات حيوانيةمنحوتات ثلاثية الأبعاد معقدةنحت الحجر المجوفأسطح ملتويةمكونات معمارية منحنية معقدةزخارف ثلاثية الأبعادأعمدة منحوتةأعمال حجرية فنية معقدةفعلى سبيل المثال، بالنسبة لتمثال معقد، قد تحتاج الأداة إلى الوصول إلى المناطق الأمامية والجانبية والخلفية والمقعرة من النموذج. يمكن لآلة ذات 5 محاور تغيير اتجاه الأداة أثناء التشغيل، مما يقلل الحاجة إلى إعادة وضع الحجر بشكل متكرر. 5. 3 محاور مقابل 4 محاور مقابل 5 محاور: ما الفرق؟إليك مقارنة بسيطة يمكنك استخدامها عند التخطيط لمشروع تجاري لمعالجة الأحجار:غرضآلة CNC ثلاثية المحاورآلة CNC رباعية المحاورماكينة CNC خماسية المحاورالحركة الأساسيةس + ص + عX + Y + Z + محور الدورانX + Y + Z + حركتان دورانيتاننقش مسطحنعمنعمنعمحروف حجريةنعمنعمنعمكتابة على شواهد القبورنعمنعمنعمنحت بارز مسطحنعمنعمنعمألواح جدارية زخرفيةنعمنعمنعمنحت أسطوانيمحدودنعمنعمالأعمدة الرومانيةمحدودنعمنعمدرابزين السلالممحدودنعمنعممزهرياتمحدودنعمنعمأعمدة التنينمحدودنعمنعمنحت دائري بسيطمحدودنعمنعممنحوتة ثلاثية الأبعاد معقدةمحدودمحدودنعمنحت مجوفمحدود بشكل عاممحدودمناسب للطرازات المناسبةالأسطح المنحنية المعقدةمحدودمحدودنعمقصات شعر عميقة من الأسفلمحدودمحدودأكثر ملاءمةالتركيز النموذجيأعمال مسطحة وبارزةالأعمال الدورانية والأسطوانيةأعمال ثلاثية الأبعاد معقدة مهم: وتعتمد القدرة الدقيقة أيضًا على البنية الميكانيكية للآلة، والمغزل، وتكوين المحور الدوار، وطول الأداة، ونطاق العمل، وبرنامج CAM، وهندسة المنتج المحدد. 6. فكّر في المنتج، وليس فقط في عدد المحاورمن الأخطاء الشائعة افتراض ما يلي: عدد أكبر من المحاور = آلة أفضل. والطريقة الأفضل للتفكير في الأمر هي: المزيد من المحاور = المزيد من إمكانيات التصنيع، ولكن أيضًا المزيد من الاستثمار والمزيد من التعقيد. بالنسبة لورشة عمل تنتج بشكل رئيسي شواهد القبور والكتابة واللوحات البارزة، قد تغطي آلة ثلاثية المحاور معظم الإنتاج اليومي.بالنسبة لشركة متخصصة في الأعمدة والدرابزينات، قد تكون آلة المحور الدوار أكثر ملاءمة.بالنسبة لاستوديو نحت الحجر الذي ينتج التماثيل والمكونات المعمارية ثلاثية الأبعاد المعقدة، يصبح توجيه الأدوات الإضافية لآلة ذات 5 محاور أكثر أهمية. وبالتالي، يعتمد التكوين الصحيح على شكل وحجم ومادة وحجم إنتاج منتجاتك. 7. اختر الآلة المناسبة لمنتجاتك الحجريةتتمثل إحدى الطرق البسيطة للبدء في تصنيف منتجاتك حسب الشكل الهندسي. إذا كانت منتجاتك مسطحة في الغالب: شواهد القبور ← لوحات ← كتابة ← ألواح جدارية ← نقوش بارزة مسطحة؛ لنفترض وجود آلة نحت حجرية CNC ثلاثية المحاور. إذا كانت منتجاتك أسطوانية الشكل في الغالب: الأعمدة ← الدرابزينات ← المزهريات ← أعمدة التنين ← الزخارف الدوارة؛تخيل آلة نحت حجرية CNC رباعية المحاور مزودة بمحور دوار. إذا كانت منتجاتك تحتوي على هندسة ثلاثية الأبعاد معقدة: التماثيل ← الأشكال البشرية ← الحيوانات ← المنحوتات المجوفة ← المكونات المنحنية المعقدة؛لنفترض وجود آلة نحت حجرية CNC خماسية المحاور. عادة ما يكون هذا النهج القائم على المنتج أكثر فائدة من البدء بالسؤال: "كم عدد الفؤوس التي يجب أن أشتريها؟" 8. هل يمكن لآلة ذات 5 محاور أن تحل محل آلة ذات 3 محاور أو 4 محاور؟من حيث القدرة على التشغيل الآلي، يمكن للآلة ذات 5 محاور بشكل عام أن تؤدي العديد من العمليات التي يمكن إجراؤها أيضًا على المعدات ذات 3 محاور و 4 محاور. لكن هذا لا يعني بالضرورة أن كل ورشة عمل يجب أن تستخدم آلة ذات 5 محاور لكل مهمة.  بالنسبة للكتابة البسيطة أو النقش البارز المسطح، قد لا توفر الحركات الدورانية الإضافية ميزة إنتاجية ذات مغزى. وهناك عوامل أخرى يجب أخذها في الاعتبار أيضاً:الاستثمار في الآلاتمتطلبات البرمجةخبرة المشغلبرنامج CAMاختيار الأدواتالإنتاجتعقيد المنتجأبعاد العمل المطلوبةمتطلبات الإعداد والتجهيزبالنسبة لورشة عمل تنتج في الغالب منتجات مسطحة، قد يكون شراء آلة مصممة وفقًا لتلك المتطلبات أكثر ملاءمة من دفع ثمن قدرات نادراً ما يتم استخدامها. 9. مثال عمليلنفترض أن شركة متخصصة في الأحجار تتلقى ثلاثة أنواع من الطلبات: الطلب أ: شاهد قبر من الجرانيت عليه أسماء وتواريخ ونقوش زخرفية. → يمكن أن يكون جهاز CNC ثلاثي المحاور مناسبًا. الطلب ب: سلسلة من الأعمدة الرومانية بطول مترين مزينة بأنماط حلزونية. → إن استخدام آلة CNC رباعية المحاور مع خاصية التشغيل الدوراني أكثر ملاءمة. الطلب ج: تمثال أسد حجري مفصل ذو أسطح منحنية متعددة ومناطق مجوفة. → يمكن لآلة CNC خماسية المحاور أن توفر توجيه الأداة الإضافي اللازم لهذا النوع من الهندسة. النقطة المهمة هي أن هذه المنتجات الثلاثة ليست مجرد نسخ مختلفة من نفس المهمة. فهندستها تتطلب استراتيجيات تصنيع مختلفة. 10. لا تنسَ برنامج CAMعدد المحاور المادية ليس سوى جزء من المعادلة. يجب أن يكون نظام CAD/CAM قادراً أيضاً على توليد مسارات أدوات مناسبة للآلة. على سبيل المثال:سير العمل ثلاثي المحاور: نموذج ثلاثي الأبعاد ← مسار أداة ثلاثي المحاور ← تشكيل خشن ← تشطيب ← نحتسير العمل ذو المحاور الأربعة: نموذج ثلاثي الأبعاد/أسطواني ← مسار أداة دوارة ← تشغيل خشن ← تشغيل نهائي دوارسير العمل ذو المحاور الخمسة: نموذج ثلاثي الأبعاد ← مسار أداة متعدد المحاور ← فحص التصادم ← التخشين ← التشطيب متعدد المحاوربالنسبة للنحت الحجري ثلاثي الأبعاد المعقد، أصبحت البرمجة والمحاكاة ذات أهمية متزايدة لأن توجيه الأداة وتجنب الاصطدام واستراتيجية التشغيل تؤثر جميعها على النتيجة النهائية. الخلاصة النهائية: اختر حسب الهندسةلا يوجد تكوين محور واحد مناسب لكل تطبيق من تطبيقات معالجة الأحجار. يرتبط نظام المحاور الثلاثة بشكل أساسي بالأسطح المستوية والكتابة والنحت البارز. تضيف تقنية المحاور الأربعة إمكانية التشغيل الدوراني وهي مفيدة بشكل خاص للأعمدة والدرابزينات والمزهريات وغيرها من المنتجات الأسطوانية أو الدورانية. توفر المحاور الخمسة توجيهًا إضافيًا للأدوات من أجل المنحوتات ثلاثية الأبعاد المعقدة والأسطح المنحنية والهياكل المجوفة والأعمال الحجرية المعمارية المتقدمة. لذا فإن أفضل نقطة انطلاق ليست "أي آلة لديها محاور أكثر؟" بل: "ما هي المنتجات الحجرية التي أحتاج إلى صنعها؟" بمجرد أن تصبح هندسة المنتج وأبعاده ومتطلبات الإنتاج واضحة، يصبح تحديد تكوين CNC المناسب أسهل بكثير.
    اقرأ المزيد
  • آلة CNC واحدة، عشرات من إمكانيات أعمال الحجر في الفيلات
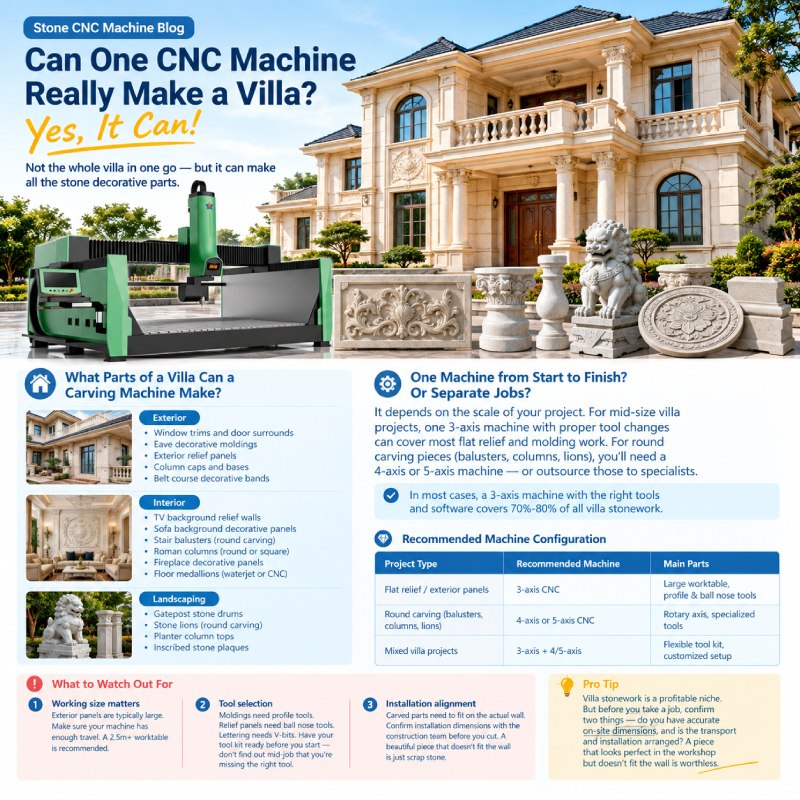
    آلة CNC واحدة، عشرات من إمكانيات أعمال الحجر في الفيلات
    Sep 16, 2026
    عندما يرى الناس لأول مرة فيلا كبيرة مغطاة بالحجر المنحوت، يكون السؤال الشائع هو: "هل يمكن لآلة نحت الحجر CNC واحدة أن تصنع كل هذا؟" الجواب هو نعم، ولكن مع تفسير مهم. لا تقوم آلة نحت الحجر CNC ببناء الفيلا نفسها، بل يمكنها تصنيع جزء كبير من مكونات الحجر الزخرفية المستخدمة في جميع أنحاء الفيلا، بدءًا من إطارات النوافذ الخارجية وأغطية الأعمدة وصولاً إلى الألواح الداخلية البارزة والدرابزينات وزخارف المواقد وعناصر تنسيق الحدائق. بالنسبة لمصنعي الأحجار والمقاولين وشركات تزيين الفيلات، فإن هذا يجعل آلة نحت الأحجار CNC أداة إنتاج قوية لأعمال الأحجار المعمارية المخصصة. ما الذي يمكن أن تصنعه آلة نحت الحجر CNC للفيلا؟لا يقتصر استخدام الأحجار في أعمال الفلل على نوع واحد من المنتجات. فهي تشمل عادةً الألواح المسطحة، والمنحوتات البارزة، والقوالب، والكتابة، والأعمدة، والدرابزينات، والمنحوتات الزخرفية. أ آلة CNC متعددة الوظائف يمكنها التعامل مع العديد من هذه المهام، وذلك اعتمادًا على حجم العمل وعدد المحاور وتكوين المغزل والأدوات والبرامج. 1. زخارف حجرية خارجيةغالباً ما يحتوي الجزء الخارجي من الفيلا على كميات كبيرة من الأعمال الحجرية الزخرفية. A ماكينة نحت الحجر CNC يمكن أن ينتج:إطارات النوافذ وإطارات الأبوابألواح تخفيف الضغط الخارجيةقوالب زخرفية لحافة السقفأغطية الأعمدة وقواعد الأعمدةأحزمة زخرفيةألواح الواجهة المنحوتةزينة أعمدة البوابةزخارف حجرية معماريةبالنسبة لألواح الواجهات الكبيرة، يصبح حجم طاولة العمل بالغ الأهمية. إذا كان التصميم أكبر من مساحة عمل الآلة، فيمكن عادةً تقسيم العمل الفني إلى أقسام ومعالجتها بشكل منفصل. 2. أعمال الحجر الزخرفية الداخليةداخل الفيلا الفاخرة، غالباً ما يُستخدم الحجر الزخرفي كنقطة محورية بدلاً من كونه مجرد مادة بناء. تشمل التطبيقات النموذجية لأنظمة التحكم الرقمي الحاسوبي (CNC) ما يلي:جدران خلفية التلفزيون البارزةلوحات خلفية للأرائكمحيط المدفأةألواح جدارية زخرفيةدرابزين السلالمالأعمدة الرومانيةميداليات أرضيةلوحات حجرية مصممة حسب الطلبنقوش نباتية وهندسيةعلى سبيل المثال، قد يُقدّم المصمم نقشًا زهريًا مُفصّلًا لجدار خلفية التلفزيون. يُمكن تحويل التصميم إلى ملف تشغيل باستخدام آلة CNC، وتستطيع الآلة إعادة إنتاج النقش بشكل متكرر بأبعاد ثابتة. 3. تنسيق الحدائق وأحجار الحدائقلا يتوقف استخدام الجهاز عند جدران الفيلا. قد تتطلب أعمال تنسيق الحدائق الخارجية أيضاً منتجات حجرية مصممة خصيصاً:طبول حجرية على بوابة المدخلأسود حجريةأعمدة الحديقةأغطية أحواض الزرعكرات حجرية للزينةلوحات منقوشةكتل زخرفية مصممة حسب الطلبيُعد هذا الأمر مفيدًا بشكل خاص للمشاريع التي يرغب فيها العميل بتصميمات متطابقة في جميع أنحاء العقار. ثلاثة محاور، أربعة محاور، أو خمسة محاور: أي آلة أفضل؟هذا هو المكان الذي يقع فيه العديد من المشترين لأول مرة في حيرة من أمرهم. A ماكينة نحت الحجر CNC ثلاثية المحاور يُعد ممتازًا للعديد من التطبيقات المسطحة والبارزة، ولكن المنتجات ثلاثية الأبعاد المستديرة والمعقدة قد تتطلب حركة دورانية أو متعددة المحاور إضافية. إليكم مقارنة بسيطة:أعمال حجرية للفيلاالجهاز الموصى بهالتطبيقات النموذجيةنحت مسطحجهاز تحكم رقمي ثلاثي المحاورلوحات بارزة، لوحات تذكارية، زينة جداريةنحت بارزجهاز تحكم رقمي ثلاثي المحاورأنماط الأزهار، صور شخصية، تفاصيل معماريةقوالب حجريةجهاز تحكم رقمي ثلاثي المحاورإطارات النوافذ، وقوالب الأفاريز، والأشرطة الزخرفيةالكتابةجهاز تحكم رقمي ثلاثي المحاورلافتات حجرية، لوحات تذكارية، نقوشنحت دائريجهاز تحكم رقمي رباعي المحاورالدرابزينات والأعمدة والزخارف الأسطوانيةنحت ثلاثي الأبعاد معقدجهاز تحكم رقمي خماسي المحاورمنحوتات، زخارف معمارية معقدةمشاريع فلل متعددة الاستخدامات3 محاور + 4/5 محاورألواح مسطحة بالإضافة إلى قطع مستديرة ومعقدة النقطة الأساسية: لا تحتاج تلقائيًا إلى آلة ذات 5 محاور لمجرد أنك تعمل في مشاريع الفيلات. بالنسبة للعديد من ورش العمل الحجرية، يمكن لآلة CNC الحجرية ثلاثية المحاور والمجهزة بشكل صحيح أن تتولى نسبة كبيرة من أعمال النحت المسطح، والنقوش البارزة، والكتابة، والتشكيل، وأعمال الألواح. هل يمكن لآلة واحدة أن تتولى مشروع فيلا كامل؟الأمر يعتمد على المشروع.بالنسبة لمشروع فيلا صغير أو متوسط ​​الحجم تهيمن عليه الألواح المسطحة والأعمال البارزة، قد تتولى آلة CNC ثلاثية المحاور واحدة معظم عملية الإنتاج. لكن، إذا كان المشروع يحتوي على العديد مما يلي:أعمدة مستديرةدرابزين السلالمأسود حجريةالمنحوتاتالأسطح المنحنية المعقدةثم يمكن لآلة نحت الحجر CNC ذات 4 محاور أو 5 محاور أن توسع بشكل كبير من قدرات الآلة. بمعنى آخر، السؤال الأفضل ليس: "هل يمكن لآلة واحدة أن تصنع فيلا؟" السؤال الأفضل هو: "ما هي النسبة المئوية من أعمال الحجر التي يمكن لآلتي إنتاجها في هذه الفيلا؟" يعتمد ذلك على التصاميم التي تتلقاها وتكوين الجهاز الذي تختاره. عملية إنتاج نموذجية للأعمال الحجرية في الفيلاتلا تُعدّ آلة التحكم الرقمي الحاسوبي (CNC) سوى جزء واحد من عملية الإنتاج. وعادةً ما يمر مشروع الفيلا الناجح بعدة خطوات. الخطوة الأولى: جمع التصميميقدم العميل أو المهندس المعماري أو المصمم رسومات CAD أو نماذج ثلاثية الأبعاد أو رسومات تخطيطية أو صور مرجعية. الخطوة الثانية: تأكيد الأبعادقبل برمجة الآلة، تأكد من الأبعاد الفعلية المطلوبة في موقع البناء. وهذا الأمر مهم بشكل خاص لما يلي:إطارات النوافذإطارات الأبوابألواح جداريةمكونات العمودزينة الدرج الخطوة 3: إنشاء مسار أداة CNCتتم معالجة التصميم من خلال برنامج CAD/CAM لإنشاء مسار التصنيع. تتطلب التصاميم المختلفة استراتيجيات وأدوات قطع مختلفة. الخطوة الرابعة: اختيار الأدوات المناسبةعلى سبيل المثال:أ: نحت بارز ← أدوات ذات رأس كروي وأدوات نحتأ: القوالب ← أدوات التشكيل والتشكيل الجانبيأ: الكتابة → رؤوس الحفر وأدوات النقشأ: إزالة المواد الخشنة ← أدوات قطع الماس الأكبر حجماً الخطوة 5: تشكيل الحجريتم تثبيت الحجر على طاولة العمل، ويتم ضبط نقطة الأصل، ويتم تشغيل برنامج CNC. بالنسبة للألواح الزخرفية الكبيرة، قد تكون هناك حاجة إلى عمليات تشغيل متعددة أو إعادة وضع. الخطوة السادسة: التشطيب والتركيببعد عملية التصنيع باستخدام الحاسوب (CNC)، قد تتطلب بعض المنتجات ما يلي:تلميع يدويتشطيب الحوافمعالجة السطححَشدتركيب الموقعولهذا السبب ينبغي النظر إلى التصنيع باستخدام الحاسوب (CNC) كجزء من سير العمل الكامل لإنتاج الأحجار، وليس كسير العمل بأكمله. ثلاثة أمور يجب عليك التحقق منها قبل شراء جهاز CNC لمشاريع الفيلات1. حجم العمل يأتي أولاًألواح واجهة الفيلا الكبيرةيمكن أن تتجاوز بسهولة منطقة عمل آلة CNC صغيرة. إذا كانت مشاريعك النموذجية تتضمن ألواحًا حجرية كبيرة، فإن الآلة التي يبلغ طول عملها 2.5 متر أو أكثر يمكن أن توفر مرونة أكبر. لكن لا تكتفِ باختيار أكبر آلة متوفرة. يجب أن تتناسب مساحة العمل مع أحجام الأحجار الفعلية ومتطلبات المشروع. 2. لا تستهين باختيار الأدواتتتطلب التأثيرات الزخرفية المختلفة أدوات مختلفة. قد تتمتع الآلة بأداء ميكانيكي ممتاز، ولكن استخدام القاطع الخاطئ قد يؤدي إلى نتائج سيئة. قبل بدء الإنتاج، قم بإعداد مجموعة أدوات مناسبة لما يلي:نحت خشننحت بارز دقيقنحت عميقحروف على شكل حرف Vقوالب التشكيل الجانبيالتشطيبينبغي اعتبار الآلة والبرمجيات والأدوات نظام إنتاج واحد. 3. قم بقياس موقع التركيب بعنايةقد تكون هذه هي النقطة الأهم. تخيل أنك تقوم بإنتاج لوحة جدارية زخرفية جميلة بطول مترين، ثم تنقلها إلى الفيلا، لتكتشف أن الجدار الفعلي أقصر بمقدار 30 ملم. قد يكون النقش مثالياً، لكن المنتج لا يمكن تركيبه بشكل صحيح. بالنسبة لمشاريع الفيلات، تأكد دائمًا مما يلي:أ: أبعاد الموقع ← قياس مساحة التركيب الفعلية.أ: أبعاد الرسم → تحقق من رسومات المهندس المعماري بعناية.أ: مواضع الوصلات ← تأكد من مكان اتصال قطع الحجر المنفصلة.أ: النقل → تأكد من إمكانية نقل القطع النهائية إلى داخل المبنى.أ: التركيب ← ضع في اعتبارك الرفع، والوضع، والتثبيت، والتعديل في الموقع. نحت الحجر باستخدام الحاسوب مقابل النحت اليدوي التقليديلا يزال النحت اليدوي التقليدي ذا قيمة في بعض الأعمال الفنية، وخاصة في أعمال التشطيب والترميم ذات التخصيص العالي. لكن التصنيع باستخدام الحاسوب (CNC) يغير عملية الإنتاج عندما يتطلب المشروع العديد من القطع ذات الأبعاد المتسقة.عامل الإنتاجنحت الحجر باستخدام الحاسوبنحت يدوي تقليديتصاميم متكررةممتازيستغرق وقتاً طويلاًالاتساق البُعديعالييعتمد على الحرفيةتصاميم رقمية معقدةسهل التكراريتطلب نحتًا ماهرًامشاريع ذات حجم كبيرأكثر كفاءةأكثر كثافة في العملتعديل التصميمسهولة الوصول من خلال البرامجيتطلب عادة عمل يدوي إضافيتشطيب يدوي فنيقد يتطلب الأمر تشطيبًا يدويًاميزة طبيعية لا يشترط بالضرورة أن تتنافس الطريقتان. يمكن لورشة عمل عملية استخدام التصنيع باستخدام الحاسوب (CNC) لإزالة المواد بدقة والإنتاج المتكرر، يليه التشطيب اليدوي حيثما تكون هناك حاجة إلى لمسة فنية.  إذن، هل يمكن لآلة CNC أن "تبني فيلا" حقاً؟ليس حرفياً. لكنها قد تشكل جزءاً كبيراً بشكلٍ مدهش من أعمال البناء الحجرية داخل الفيلا وخارجها. يمكن لآلة نحت الحجر CNC المناسبة تحويل التصاميم الرقمية إلى: الجدران المزخرفة ← زخارف النوافذ ← مكونات الأعمدة ← القوالب ← الدرابزينات ← ألواح الموقد ← زينة الحدائق ← المنحوتات الحجرية بالنسبة لشركة تصنيع الأحجار، فإن القيمة الحقيقية لا تكمن في أن آلة واحدة تنتج فيلا كاملة بطريقة سحرية. هو ذلك الشخص آلة نحت الحجر CNC ذات إعدادات جيدة يمكن تحويل مجموعة واسعة من تصميمات الأحجار المعمارية المخصصة إلى وظائف إنتاج قابلة للتكرار والبرمجة. وعندما يتم اختيار الآلة المناسبة من حيث حجم العمل، والمغزل، والأدوات، والمحور الدوار، والبرمجيات، وسير العمل الإنتاجي، يمكن أن يصبح العمل الحجري في الفيلات مشروعًا تجاريًا أكثر قابلية للإدارة والتوسع.
    اقرأ المزيد
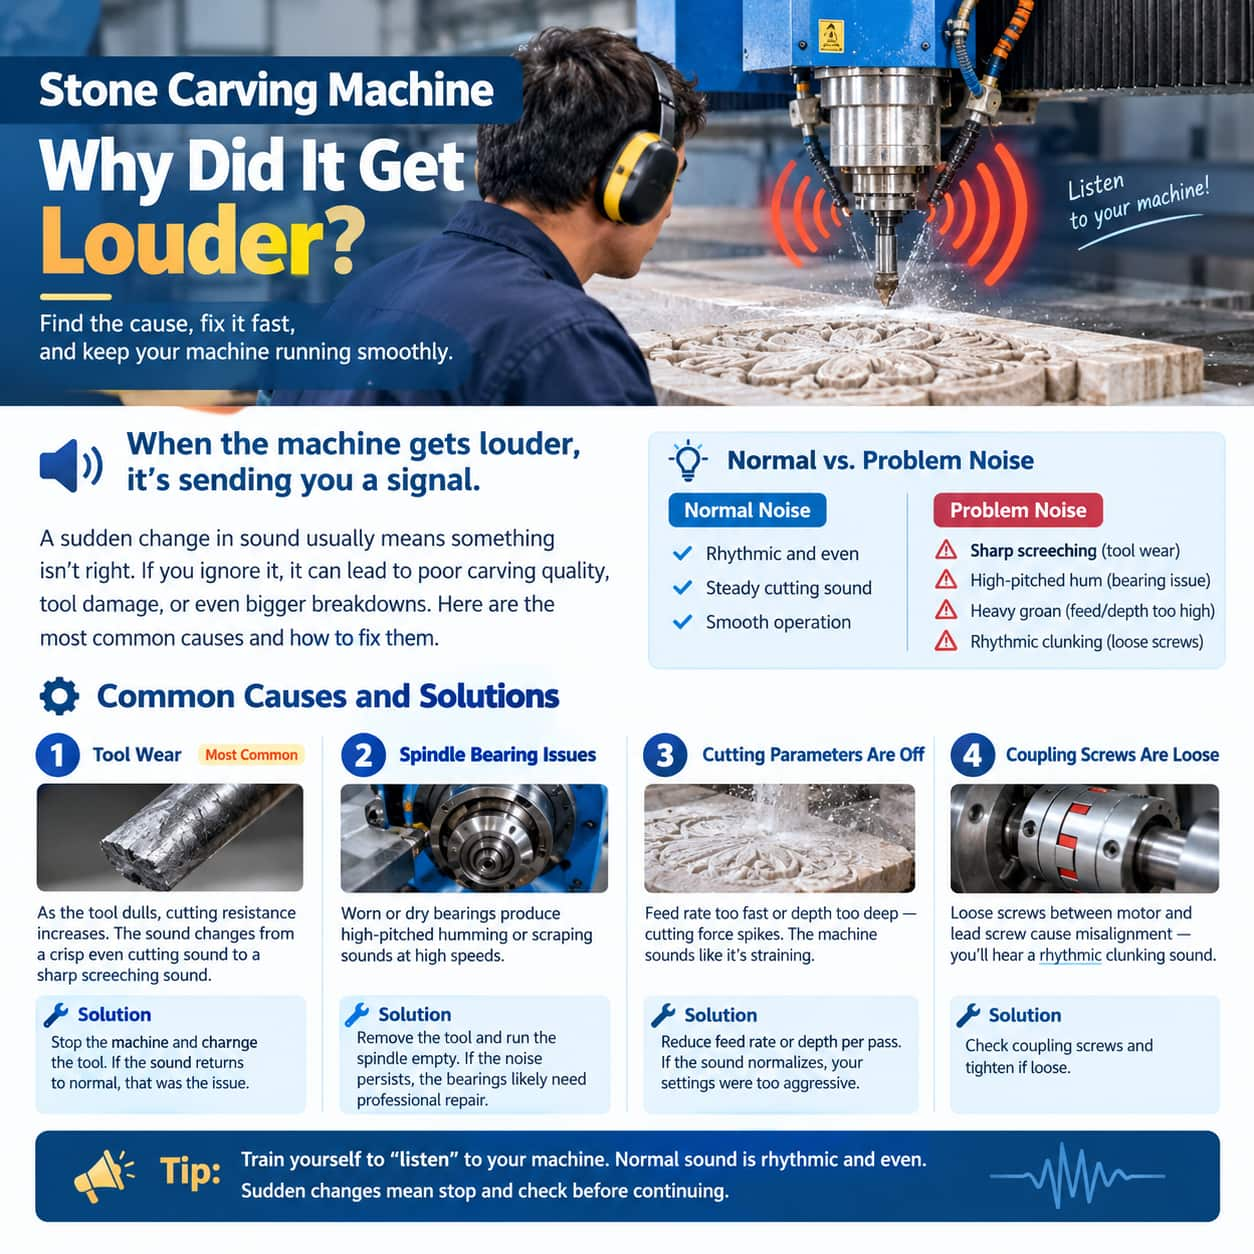
  • لماذا أصبحت آلة نحت الحجر الخاصة بك أعلى صوتًا فجأة؟ 4 أسباب يجب عليك التحقق منها
    لماذا أصبحت آلة نحت الحجر الخاصة بك أعلى صوتًا فجأة؟ 4 أسباب يجب عليك التحقق منها
    Sep 09, 2026
    عادةً ما تُصدر آلة نحت الحجر صوت قطع ثابتًا ومنتظمًا أثناء التشغيل. ولكن عندما يصبح صوت الآلة فجأةً أعلى بكثير، أو تبدأ بالصراخ أو الطنين أو الأنين أو إصدار أصوات طرق منتظمة، فلا ينبغي تجاهلها. غالباً ما يكون التغير المفاجئ في ضوضاء الآلة بمثابة إنذار مبكر بأن هناك شيئاً ما يحتاج إلى اهتمام. لأجهزة التحكم الرقمي الحاسوبي (CNC) آلات نحت الحجر الثابتةقد يصدر صوت غير معتاد من أداة القطع، أو المغزل، أو معايير التشغيل، أو المكونات الميكانيكية. يساعد تحديد مصدر الصوت مبكراً على تجنب رداءة جودة النقش، وتلف الأداة، وتوقف العمل غير الضروري. 1. ما هو الصوت الذي يجب أن تصدره آلة نحت الحجر العادية؟قبل تحديد الأصوات غير الطبيعية، من المهم فهم كيف يبدو صوت التشغيل الطبيعي. أثناء عملية النحت المستقرة، ينبغي أن تُصدر الآلة عمومًا صوت قطع منتظمًا وإيقاعيًا. تُعدّ التغييرات الطفيفة طبيعية عند دخول الأداة أو خروجها من الحجر، ولكن التغيير المفاجئ والمستمر يستدعي الانتباه. تشمل أصوات التحذير النموذجية ما يلي:صرير حاد: غالباً ما يرتبط بتآكل الأداة أو مقاومة القطع.صوت طنين حاد: قد يشير إلى مشاكل في محامل المغزل.صوت أنين عالٍ: غالباً ما يكون سببه معدل التغذية المفرط أو عمق القطع الزائد.صوت طقطقة إيقاعي: قد يشير إلى وصلات ميكانيكية غير محكمة.النقطة الأساسية ليست مجرد مدى ارتفاع صوت الآلة، ولكن ما إذا كان الصوت يتغير فجأة عن نمط تشغيله الطبيعي. 2. أربعة أسباب شائعة لزيادة صوت جهازكالسبب الأول: أداة القطع مهترئةيُعد تآكل الأدوات أحد أكثر الأسباب شيوعاً لضوضاء القطع غير الطبيعية. مع تآكل أداة القطع الماسية، تقل كفاءتها في القطع. لذا، تحتاج الآلة إلى توليد قوة قطع أكبر لإزالة نفس كمية الحجر. قد تلاحظ ما يلي:صوت قطع أكثر حدةزيادة الاهتزازإزالة المواد بشكل أبطأأسطح نحت أكثر خشونةمقاومة أكبر أثناء القطعما يجب القيام به:أوقف تشغيل الآلة وافحص الأداة. إذا كانت الأداة بالية أو تالفة بشكل واضح، فاستبدلها بأداة جديدة مناسبة. إذا عادت الآلة إلى صوتها الطبيعي بعد الاستبدال، فمن المرجح أن يكون سبب ذلك هو تآكل الأداة. السبب الثاني: مشاكل في محامل المغزليعمل المغزل بسرعة عالية، لذا يجب أن تظل محاملها مشحمة بشكل صحيح وفي حالة جيدة. عندما تتآكل المحامل أو تتلف، قد يصدر المغزل صوت طنين حاد أو صوت طحن أو صوت كشط، خاصة عند سرعة دوران عالية. تتمثل إحدى الفحوصات الأولية المفيدة في إزالة أداة القطع وتشغيل المغزل بدون قطع. إذا استمر الضجيج غير الطبيعي حتى عندما يكون المغزل يعمل بدون حمل، فقد يتطلب المغزل أو محامله مزيدًا من الفحص. ما يجب القيام به:توقف عن استخدام الجهاز إذا كان الضجيج شديدًا أو استمر في الازدياد. اطلب من فني مؤهل فحص المغزل بدلاً من الاستمرار في تشغيله تحت الحمل. السبب الثالث: معايير القطع مفرطة في التشددأحيانًا لا تكون الآلة نفسها تالفة، بل تكون إعدادات القطع قاسية للغاية. على سبيل المثال:معدل التغذية مرتفع للغايةعمق القطع كبير جدًاسرعة دوران المغزل غير مناسبةتتم إزالة كمية كبيرة من المواد في تمريرة واحدةتؤدي هذه الظروف إلى زيادة مقاومة القطع ويمكن أن تجعل الآلة تصدر صوتاً كما لو أنها تعاني تحت حمل ثقيل. ما يجب القيام به:قلل من معدل التغذية أو عمق القطع وراقب الآلة. إذا انخفضت الضوضاء بعد ضبط المعلمات، فمن المحتمل أن الإعدادات الأصلية كانت تضع حملاً زائداً على نظام القطع. نصيحة: عند معالجة المواد الصلبة كالجرانيت، لا تستخدم تلقائياً نفس المعايير المستخدمة للمواد اللينة. يجب أن تتناسب ظروف القطع مع المادة والأداة وقدرة المغزل واستراتيجية التشغيل. السبب الرابع: وصلة مفكوكة أو براغي ميكانيكيةتحتوي آلة CNC على العديد من الوصلات الميكانيكية. إذا أصبحت براغي التوصيل أو غيرها من أدوات التثبيت مرتخية، فقد يتأثر المحاذاة. قد ينتج عن ذلك صوت طقطقة أو طرق أو خشخشة متكرر أثناء الحركة. قد تلاحظ أيضًا ما يلي:اهتزاز ميكانيكي طفيفأصوات حركة غير عاديةانخفاض دقة تحديد المواقعحركة أو ارتخاء مرئي حول الوصلة ما يجب القيام به:أوقف تشغيل الآلة وافحص الوصلات الميكانيكية ذات الصلة وفقًا لإجراءات الصيانة الخاصة بالشركة المصنعة. قم بربط المسامير المفكوكة إذا لزم الأمر، وتحقق مما إذا كان الصوت غير الطبيعي قد اختفى. 3. كيفية تحديد المشكلة عن طريق الصوتصوت غير طبيعيالسبب المحتملما الذي يجب فحصه؟الإجراء الموصى بهصرير حادتآكل الأدواتحالة الأداة ومقاومة القطعتوقف وافحص الأداة أو استبدلهاطنين حادمشكلة في محمل المغزلدوران المغزل بدون قطع الحملرتب لإجراء فحص احترافيأنين ثقيلحمل القطع الزائدمعدل التغذية وعمق القطعتقليل معلمات التشغيل الآلينقر إيقاعيوصلات أو مثبتات غير محكمةوصلات الربط والوصلات الميكانيكيةتوقف وافحص أدوات التثبيتاهتزاز قوي مصحوب بضوضاءمشكلة في الأداة أو المغزل أو الميكانيكاتركيب الأدوات، المغزل، حركة الآلةأوقفوا العملية وابدأوا التحقيق 4. لماذا يجب عليك التوقف عندما يتغير الصوت؟إن تجاهل الضوضاء غير المعتادة قد يحول مشكلة صغيرة إلى مشكلة صيانة أكبر. على سبيل المثال، قد لا تُصدر أداة القطع البالية في البداية سوى صوت حاد. ومع استمرار عملية النحت، قد تزداد مقاومة القطع والاهتزاز، مما قد يؤثر على:جودة النحت: قد يؤدي الاهتزاز المفرط إلى ترك أسطح خشنة أو علامات غير مرغوب فيها.عمر الأداة: إن الاستمرار في استخدام أداة بالية يؤدي إلى تسريع تلفها.حماية المغزل: يمكن أن تؤدي أحمال القطع المفرطة إلى زيادة الضغط على المغزل.الاستقرار الميكانيكي: يمكن أن تصبح المكونات غير الثابتة أكثر ارتخاءً تدريجياً أثناء التشغيل المستمر.كفاءة الإنتاج: عادةً ما يكون حل مشكلة صغيرة يتم اكتشافها مبكراً أسهل من حل عطل غير متوقع في الآلة. 5. تسلسل بسيط لتحديد المشاكل وإصلاحهاعندما تكون ماكينة نحت الحجر CNC إذا ارتفع الصوت فجأة، فلا تفترض فوراً أن المغزل قد تضرر. اتبع خطوات التحقق البسيطة التالية: الخطوة 1: إيقاف عملية القطعأوقف عملية التشغيل الآلي بأمان وراقب متى يحدث الصوت غير الطبيعي. الخطوة الثانية: فحص أداة القطعابحث عن التآكل المفرط أو التلف أو التركيب غير الصحيح أو التلامس غير المعتاد مع الحجر. الخطوة 3: التحقق من معايير القطعراجع معدل التغذية، وعمق القطع، وسرعة دوران المغزل، ونوع الحجر الذي تتم معالجته. الخطوة الرابعة: فحص المغزلإذا كان ذلك مناسباً وآمناً، قم بتشغيل المغزل بدون حمل قطع. قد يشير استمرار الضوضاء غير الطبيعية إلى وجود مشكلة متعلقة بالمغزل. الخطوة 5: فحص الوصلات الميكانيكيةتحقق من الوصلات والبراغي والمثبتات والمكونات الميكانيكية الأخرى التي يمكن الوصول إليها للتأكد من عدم وجود ارتخاء. الخطوة السادسة: الاتصال بفني عند الضرورةإذا استمر الصوت غير الطبيعي بعد إجراء الفحوصات الأساسية، تجنب التشغيل المطول وقم بترتيب فحص احترافي. 6. الوقاية خير من العلاجلا داعي لانتظار سماع صوت غير عادي قبل إجراء الصيانة اللازمة لآلة نحت الحجر. يمكن أن يساعد إجراء صيانة روتينية بسيطة في منع العديد من المشاكل:افحص الأدوات بانتظام: استبدل الأدوات البالية أو التالفة بشدة.تحقق من تركيب الأداة: تأكد من تثبيت الأداة بشكل آمن ومحاذاتها بشكل صحيح.استخدم معايير القطع المناسبة: قم بمطابقة ظروف التشغيل مع الحجر والأداة.مراقبة أداء المغزل: انتبه لأي اهتزازات أو درجات حرارة أو ضوضاء غير عادية.فحص أدوات التثبيت الميكانيكية: قم بفحص البراغي والوصلات التي يمكن الوصول إليها بشكل دوري.حافظ على نظافة منطقة العمل: يجب عدم تراكم غبار الحجر والحطام حول المكونات الميكانيكية الحيوية.سجل الأصوات غير الطبيعية: إذا أصدرت الآلة نفس الصوت غير المعتاد بشكل متكرر، فسجل متى يحدث ذلك وتحت أي ظروف تشغيل. 7. تعلم "الاستماع" إلى ماكينة CNC الخاصة بكبالنسبة لمشغلي الآلات ذوي الخبرة، يمكن أن يصبح الصوت أداة صيانة إضافية. لا تحتاج إلى معدات خاصة لتلاحظ أن شيئًا ما قد تغير. فبعد تشغيل آلة نحت الحجر نفسها بانتظام، ستعتاد على إيقاعها الطبيعي. صوت طبيعي = تشغيل ثابت.تغير الصوت المفاجئ = تحقق من الأمر قبل المتابعة. إن قضاء بضع ثوانٍ في إيقاف الآلة والتحقق من السبب يمكن أن يوفر ساعات من وقت التوقف ويمنع استبدال المكونات غير الضروري. الخلاصة النهائيةعندما تصبح آلة نحت الحجر أعلى صوتاً فجأة، لا تقم ببساطة برفع مستوى الصوت والاستمرار في النحت. ابدأ بفحص أداة القطع، والمغزل، ومعايير التشغيل، والوصلات الميكانيكية. غالبًا ما يوفر نوع الصوت دليلًا مفيدًا حول مكان المشكلة. والأهم من ذلك كله، تعامل مع الضوضاء غير العادية كإنذار مبكر - وليس كشيء يجب تجاهله. استمع إلى جهازك، وحدد التغيير، وحل المشكلة قبل أن تتحول إلى عطل.
    اقرأ المزيد
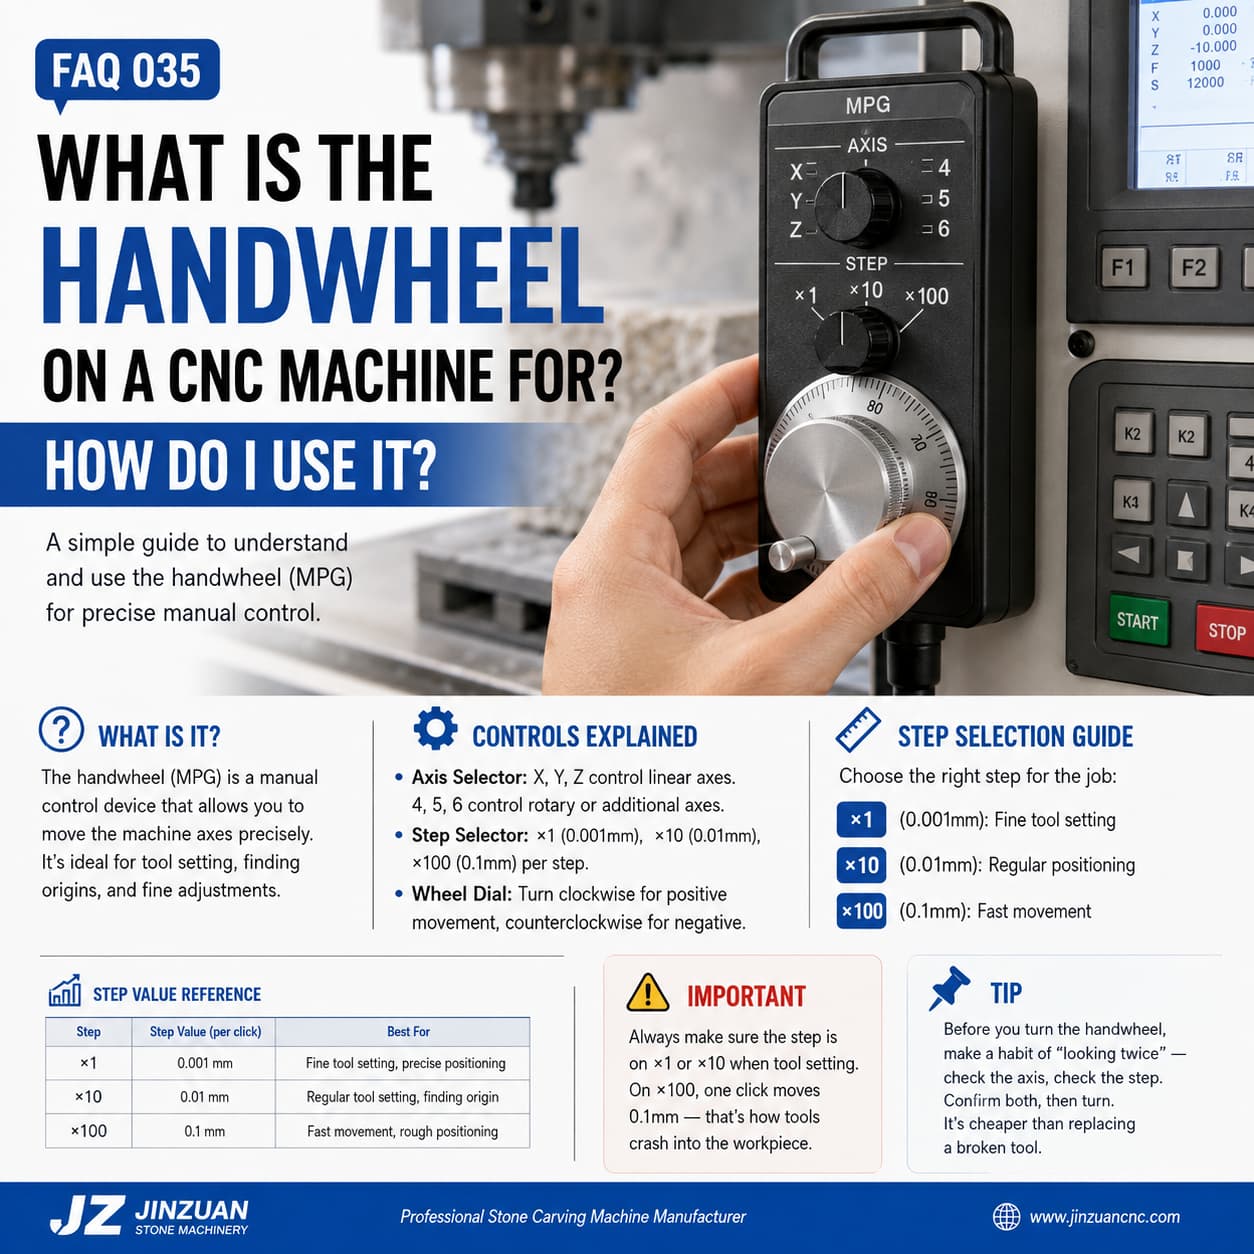
  • شرح عجلة التحكم اليدوية في آلات CNC: كيفية استخدام وحدة التحكم الدقيقة للتحكم في المحاور
    شرح عجلة التحكم اليدوية في آلات CNC: كيفية استخدام وحدة التحكم الدقيقة للتحكم في المحاور
    Sep 01, 2026
    عند تشغيل جهاز التحكم الرقمي بالحاسوب (CNC) آلة نحت الحجر الذكيةغالباً ما يحتاج المشغلون إلى تحريك المغزل أو طاولة العمل يدوياً قبل بدء برنامج التشغيل. وهنا تبرز أهمية عجلة التحكم الرقمي الحاسوبي (CNC) اليدوية، والمعروفة أيضاً باسم مولد النبضات اليدوي (MPG). بدلاً من الاعتماد فقط على الأزرار أو البرامج الآلية، تتيح عجلة اليد للمشغلين إجراء حركات يدوية مضبوطة على طول محاور الماكينة. وهي مفيدة بشكل خاص أثناء ضبط الأدوات، وتحديد موضع قطعة العمل، وتحديد نقطة الأصل، وإجراء التعديلات الدقيقة. إن فهم كيفية عمل عجلة اليد يمكن أن يساعد المشغلين على تحسين دقة تحديد المواقع وتقليل خطر اصطدام الأدوات. ما هي عجلة التحكم اليدوي في آلة CNC؟عجلة التحكم اليدوية CNC هي جهاز تحكم يدوي بالمحاور متصل بوحدة التحكم CNC. باختيار محور وخطوة حركة، يستطيع المشغل تدوير عجلة اليد لتحريك محور الآلة المحدد. وبالمقارنة مع التشغيل المستمر بالأزرار، يوفر نظام التحكم الآلي (MPG) تحكمًا أكثر دقة وسلاسة. على آلة نحت الحجر CNC النموذجية:المحور السيني: يتحكم في الحركة من اليسار إلى اليمين.المحور Y: يتحكم في الحركة من الأمام إلى الخلف.المحور Z: يتحكم في الحركة لأعلى ولأسفل.المحاور A/B/C أو محاور إضافية: قد تتحكم في الحركات الدورانية أو المائلة على آلات ذات 4 محاور أو 5 محاور أو آلات متعددة المحاور أخرى.يعتمد تكوين المحاور الدقيق على بنية الآلة ووحدة التحكم CNC. كيف تعمل عجلة التحكم اليدوي في آلة CNC؟العملية بسيطة: حدد المحور ← حدد الخطوة ← أدر عجلة اليد. على سبيل المثال، إذا كنت ترغب في تحريك المحور Z لأسفل لضبط الأدوات:حدد المحور Z.اختر خطوة صغيرة مثل ×1 أو ×10.أدر عجلة اليد ببطء.راقب حركة الأداة.توقف عندما تصل الأداة إلى الموضع المطلوب.وهذا يمنح المشغل تحكماً مباشراً في حركة الآلة. فهم الضوابط الرئيسية الثلاثة1. مُحدد المحور: اختر المكان الذي تتحرك إليه الآلةيحدد محدد المحور أي محور من محاور الآلة يستجيب لعجلة اليد.اختيار المحورالوظيفة النموذجيةتطبيق مشتركXحركة خطية على المحور السينيتحديد الوضعية يمين/يسارYحركة خطية على المحور Yتحديد الوضعية الأمامية/الخلفيةZحركة خطية على المحور Zضبط ارتفاع الأداة4محور إضافي/دوارالتصنيع بأربعة محاور5محور إضافي/دوارالتصنيع بخمسة محاور6محور إضافيالتصنيع متعدد المحاورمهم: يعتمد معنى المحاور 4 و5 و6 على تكوين الآلة ووحدة التحكم. ماكينة CNC قياسية ثلاثية المحاور لحجر يتطلب الأمر عادةً X و Y و Z فقط. 2. مُحدد الخطوة: حدد مدى تحرك المحوريحدد محدد الخطوات مسافة الحركة الناتجة عن كل نبضة من نبضات عجلة اليد. في أجهزة التحكم التي تستخدم الإعدادات الشائعة ×1 و ×10 و ×100، يوفر الإعداد الأصغر حركة أدق بينما يسمح الإعداد الأكبر بتحديد المواقع بشكل أسرع.إعداد الخطوةمعدل الحركة النموذجي لكل نبضةأفضل تطبيق×10.001 ممضبط دقيق للأدوات وتعديل دقيق×100.01 ممالوضع الطبيعي وتحديد الأصل×1000.1 ممحركة سريعة وتحديد المواقع بشكل تقريبيتعتمد الزيادة الفعلية في الحركة على وحدة التحكم CNC وإعدادات الماكينة. يُرجى الرجوع دائمًا إلى إعدادات نظام التحكم في الماكينة أو دليل المستخدم. 3. قرص دوار: للتحكم في اتجاه الحركةبعد تحديد المحور والخطوة، قم بتدوير عجلة اليد لتحريك الآلة. في الإعداد النموذجي:باتجاه عقارب الساعة: اتجاه إيجابيعكس اتجاه عقارب الساعة: اتجاه سلبيومع ذلك، يمكن أن يختلف الاتجاه الموجب والسالب الفعلي وفقًا لنظام إحداثيات الآلة وإعدادات وحدة التحكم. لذلك، عند تشغيل آلة CNC غير مألوفة، قم بحركة صغيرة أولاً وتأكد من الاتجاه قبل إجراء تعديل أكبر. ما هو إعداد الخطوات الذي يجب عليك استخدامه؟يُعد اختيار الخطوة الصحيحة أحد أهم أجزاء استخدام نظام قياس استهلاك الوقود (MPG). ×1: للضبط الدقيقيُعد الإعداد ×1 مناسبًا عندما تحتاج إلى حركات صغيرة للغاية. تشمل التطبيقات النموذجية ما يلي:ضبط الأدوات الدقيقةضبط دقيق للمحور Zتصحيحات طفيفة للموضعالتموضع النهائي قبل التشغيل الآليعندما تكون أداة القطع قريبة جدًا من قطعة العمل، فإن الحركة الصغيرة تكون أكثر أمانًا من استخدام خطوة كبيرة. ×10: للوضع العادييوفر الإعداد ×10 توازناً بين السرعة والدقة. يمكن استخدامه من أجل:إعداد الأداة العاديتحديد أصل قطعة العملضبط الوضعتقريب المغزل من قطعة العملبالنسبة للعديد من العمليات اليومية، يعتبر ×10 إعدادًا وسيطًا عمليًا. ×100: للحركة السريعةتم تصميم إعداد ×100 لتحديد المواقع بسرعة نسبية عندما تكون الآلة بعيدة عن الموقع المستهدف. وهو مفيد لـ:تحديد الموقع التقريبيتحريك المغزل عبر مسافة أكبرالاقتراب بسرعة من منطقة العملومع ذلك، ينبغي استخدامه بحذر عندما تكون أداة القطع قريبة من الحجر. لماذا يُعد اختيار الخطوة مهمًا جدًا؟تخيل أن الأداة تبعد 0.2 مم فقط عن سطح الحجر. إذا تركت عجلة اليد عن طريق الخطأ على وضعية حركة كبيرة نسبيًا، فقد تؤدي نبضة واحدة إلى تحريك المحور لمسافة أبعد بكثير من المتوقع. وهذا قد ينتج عنه ما يلي: أداة ← قطعة عمل ← تصادم ← تلف الأداة ← احتمال تلف المغزل أو قطعة العمل لذلك، عند إجراء ضبط الأداة، من الأفضل التبديل إلى خطوة دقيقة مثل ×1 أو ×10، ثم إجراء تعديلات صغيرة مع مراقبة موضع الأداة. كيفية استخدام عجلة التحكم الرقمي الحاسوبي (CNC) بأمانيمكن لعادات التشغيل البسيطة أن تقلل الأخطاء بشكل كبير. الخطوة 1: التحقق من حالة الجهازقبل تحريك المحور، تأكد من أن الجهاز في حالة التحكم اليدوي/JOG/MPG المناسبة وأنه لا توجد إنذارات نشطة. الخطوة الثانية: تحديد المحور الصحيحتحقق مما إذا كنت تتحكم في المحور X أو Y أو Z أو محور آخر تم تكوينه. الخطوة 3: حدد الخطوةاختر مقدار الزيادة في الحركة وفقًا لمسافة التموضع المطلوبة.بعيدًا عن الهدف ← خطوة أكبرالاقتراب من الهدف ← خطوة أصغر الخطوة الرابعة: قم بحركة اختبارية صغيرةإذا كنت غير معتاد على اتجاه الآلة، فقم بتدوير العجلة قليلاً ولاحظ الحركة. الخطوة الخامسة: اقترب من قطعة العمل ببطءعند وضع الأداة بالقرب من سطح الحجر، استخدم خطوة أصغر وراقب الأداة باستمرار. الخطوة السادسة: التوقف والتأكيدبعد الوصول إلى الوضع المطلوب، توقف عن تدوير عجلة اليد وتحقق من موضع الأداة قبل المتابعة إلى العملية التالية. أخطاء شائعة عند استخدام عجلة يدوية في آلة CNCالخطأ الأول: نسيان التحقق من المحورقد ينوي المشغل تحريك المحور Z ولكنه يختار المحور X أو Y عن طريق الخطأ. الحل: تحقق دائمًا من محدد المحور قبل تدوير العجلة. الخطأ الثاني: استخدام التكبير ×100 أثناء ضبط الأدوات بدقةقد تتسبب خطوة كبيرة في تحرك الأداة لمسافة أبعد من اللازم عندما تكون هناك حاجة إلى تعديل طفيف فقط. الحل: قم بالتبديل إلى ×1 أو ×10 عندما تقترب الأداة من قطعة العمل. الخطأ الثالث: تدوير العجلة دون مراقبة الأداةتتيح عجلة اليد التحكم اليدوي، لكن لا يزال يتعين على المشغل مراقبة حركة الآلة الفعلية. الحل: ركز نظرك على الأداة وقطعة العمل وشاشة عرض الإحداثيات. الخطأ الرابع: افتراض أن جميع آلات CNC تستخدم نفس الإعداداتقد تحتوي وحدات التحكم CNC المختلفة على تكوينات MPG مختلفة، وتعيينات المحاور، وزيادات النبض، وإعدادات الاتجاه. الحل: اتبع إعدادات وحدة التحكم وتعليمات التشغيل الخاصة بالشركة المصنعة للجهاز. أين تُستخدم عجلة اليد في عمليات تشكيل الحجر باستخدام الحاسوب؟بالنسبة لآلات نحت الحجر CNC، فإن MPG مفيد بشكل خاص أثناء التحضير والإعداد. ضبط الأداة: تحديد الموضع الدقيق بين أداة القطع وسطح الحجراضبط المحور Z قبل البدء بالتصنيع.اضبط ارتفاع الأداة بدقة.تقليل أخطاء تحديد المواقع أثناء الإعداد. تحديد موضع قطعة العمل: محاذاة الحجر قبل النحتحرك المغزل إلى موضع البداية المطلوب.افحص حواف قطعة العمل.اضبط نقطة الأصل للتشغيل الآلي. تحديد نقطة الأصل: تحديد نقطة مرجعية للتشغيل الآليحرك الأداة بالقرب من موضع المرجع المحدد.قم بإجراء تعديلات طفيفة.تأكد من إحداثيات الجهاز قبل تشغيل البرنامج. التحقق من البرنامج: فحص منطقة التشغيل الآليقم بفحص منطقة مسار الأداة يدويًا.تأكد من وجود مسافة كافية بين الأداة وقطعة العمل.المساعدة في تحديد مشاكل تحديد المواقع المحتملة قبل التشغيل الآلي. قاعدة بسيطة يجب تذكرهااستخدام عجلة التحكم اليدوي في آلة CNC ليس بالضرورة أمرًا معقدًا. فقط تذكر ما يلي: تحقق من المحور ← تحقق من الخطوة ← أدر ببطء ← راقب الأداة من العادات المفيدة "أن تنظر مرتين قبل أن تستدير مرة واحدة". قبل كل حركة يدوية، تحقق بسرعة مما يلي:1. ما هو المحور الذي أتحكم فيه؟2. ما هو إعداد الخطوة الذي أستخدمه؟يمكن لهذا الفحص البسيط الذي يستغرق ثانيتين أن يمنع تصادمات الأدوات غير الضرورية ويقلل من خطر تلف أداة القطع أو قطعة العمل. الخاتمةعجلة التحكم الرقمي الحاسوبي (CNC) هي جزء صغير ولكنه مهم من ماكينة CNC. فهو يمنح المشغلين تحكمًا يدويًا مباشرًا ويجعل مهامًا مثل ضبط الأدوات وتحديد المواقع وإيجاد الأصل وفحص الآلة أسهل وأكثر دقة. بالنسبة لتطبيقات نحت الحجر باستخدام الحاسوب، فإن تعلم استخدام MPG بشكل صحيح أمر ذو قيمة خاصة لأن استبدال أدوات الحجر وقطع العمل يمكن أن يكون مكلفًا. لا يكمن السر في مجرد معرفة كيفية تدوير عجلة اليد، بل في معرفة متى يتم استخدام كل محور، ومتى يتم تغيير الخطوة، ومتى يتم التباطؤ. بإتقان هذه العمليات الأساسية، يصبح إعداد آلة CNC أكثر أمانًا وتحكمًا وكفاءة.
    اقرأ المزيد
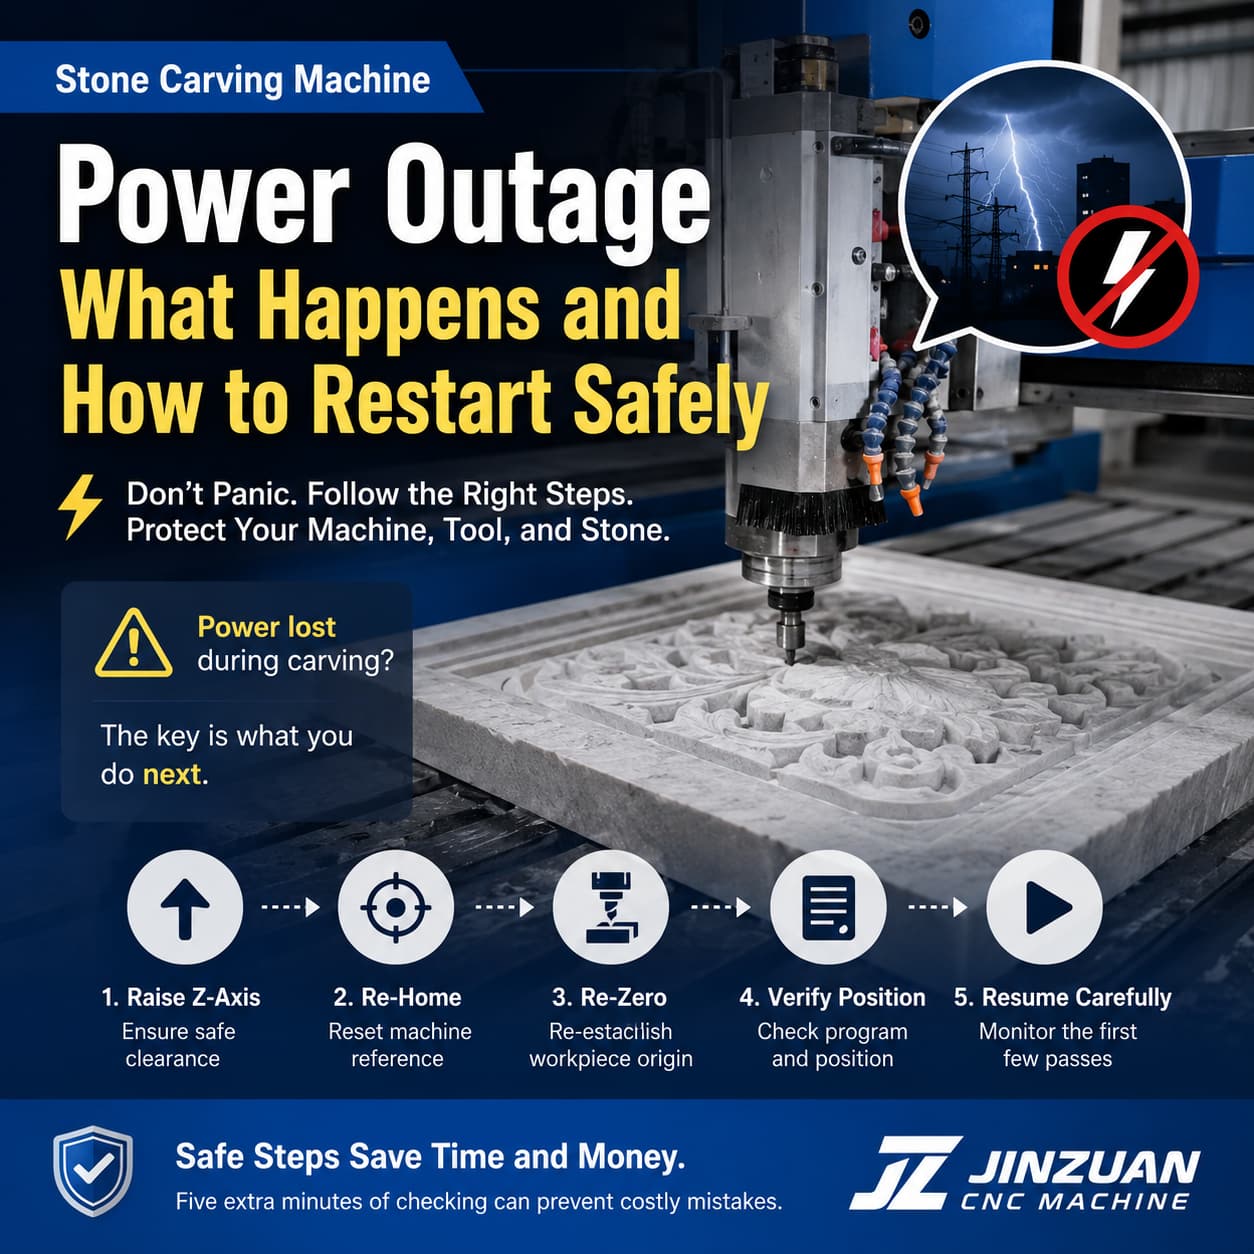
  • انقطاع التيار الكهربائي عن ماكينة نحت الحجر CNC: ما الذي يحدث وكيفية إعادة التشغيل بأمان
    انقطاع التيار الكهربائي عن ماكينة نحت الحجر CNC: ما الذي يحدث وكيفية إعادة التشغيل بأمان
    Aug 21, 2026
    قد يكون انقطاع التيار الكهربائي المفاجئ أثناء نحت الحجر أمرًا مثيرًا للقلق. يتوقف المغزل، وتبقى أداة القطع مغروسة في الحجر، ويتوقف نظام التحكم عن العمل دون سابق إنذار. يشعر العديد من المشغلين بالقلق فورًا من أن ماكينة نحت الحجر CNCتضررت المغزل أو المحركات أو قطعة العمل. في معظم الحالات، لا يتسبب انقطاع التيار الكهربائي المفاجئ في تلف مباشر لماكينة التحكم الرقمي الحاسوبي الدقيقة. يكمن الخطر الأكبر في إعادة تشغيل الماكينة بطريقة خاطئة. إذا انقطع التيار الكهربائي أثناء نحت الرخام أو الجرانيت أو الكوارتز أو أي حجر صلب آخر، فإن القاعدة الأهم بسيطة: لا تقم بإعادة تشغيل برنامج النحت مباشرة بعد استعادة الطاقة. عليك التحقق من موضع الأداة، ورفع المحور Z، وإعادة ضبط نقطة الصفر للآلة، وإعادة تحديد نقطة الصفر لقطعة العمل، ثم تحديد مكان استئناف عملية التشغيل بعناية. ماذا يحدث عندما ماكينة CNC للحجر هل انقطعت الكهرباء فجأة؟عند انقطاع التيار الكهربائي، تتوقف الآلة على الفور تقريباً. يتوقف المغزل عن الدوران، وتتوقف محركات التغذية عن الحركة، ويتوقف جهاز التحكم الرقمي الحاسوبي عن العمل. وتبقى أداة النحت في مكانها تقريبًا عند انقطاع التيار الكهربائي. هذا لا يعني بالضرورة أن الآلة قد تعرضت لتلف ميكانيكي.مكونات الآلةماذا يحدث أثناء انقطاع التيار الكهربائي؟الشاغل الرئيسيمغزليتوقف الدوران ويتحرك المغزل حتى يتوقف.عادة لا يحدث ضرر مباشرمحركات الدفعتتوقف المحركات عند انقطاع التيار الكهربائيعادة لا يوجد ضرروحدة تحكم CNCنظام التحكم يغلققد يلزم إعادة ضبط وضعية التشغيل الآلي.أداة القطعقد يبقى داخل الحجرمن المحتمل حدوث تلف في الأداة أثناء إعادة التشغيلقطعة العملتتوقف عملية التشغيل عند الموضع الحاليقد يحدث عدم تطابق في السطح إذا تمت إعادة التشغيل بشكل غير صحيح.برنامج التشغيل الآليقد لا يكون من الآمن استئناف حالة التشغيل السابقةقد يلزم تغيير الوضعلا تُمثل الآلة نفسها عادةً المشكلة الأكبر. تكمن المشكلة الحرجة في أن موضع الأداة الفعلي ومرجع الإحداثيات الخاص بالبرنامج قد لا يتطابقان بعد الآن. لماذا قد يتسبب إعادة التشغيل الفوري في حدوث ضرر؟تخيل أن المغزل كان يحفر أخدودًا عميقًا عندما اختفى التيار الكهربائي فجأة. قد تكون الأداة لا تزال مدفونة جزئياً في الحجر. إذا ضغطت على زر التشغيل مباشرة بعد عودة التيار الكهربائي، فقد تحدث عدة أمور:قد يُعاد تشغيل المغزل بينما لا تزال الأداة مثبتة في الحجر.قد تواجه أداة القطع مقاومة مفرطة.قد تنكسر لقمة النحت ذات القطر الصغير.قد يتعرض سطح قطعة العمل للخدش.قد تتحرك الآلة في اتجاه غير متوقع قبل أن يؤكد المشغل الإحداثيات.قد لا يتطابق مسار التشغيل المستأنف تمامًا مع مسار القطع السابق.بالنسبة لألواح الرخام أو الجرانيت باهظة الثمن، يمكن أن يؤدي خطأ في تحديد الموضع لا يتجاوز بضعة ملليمترات إلى ظهور عيوب تصنيع مرئية. الخطوة الخطيرة ليست انقطاع التيار الكهربائي بحد ذاته، بل إعادة التشغيل غير المنضبطة. ماذا يجب عليك فعله عند عودة التيار الكهربائي؟اتبع عملية استعادة مضبوطة بدلاً من إعادة تشغيل برنامج التشغيل الآلي على الفور.الخطوة 1: لا تضغط على زر البدءعند عودة الكهرباء، قاوم إغراء مواصلة عمليات التشغيل الآلي على الفور. قم أولاً بفحص الآلة.يفحص:هل لا تزال أداة النحت داخل الحجر؟هل المغزل قريب من سطح قطعة العمل؟هل الأداة متضررة بشكل واضح؟هل توجد رقائق حجرية سائبة حول منطقة القطع؟هل محاور X و Y و Z في وضع آمن؟إذا كانت الأداة لا تزال عالقة في الحجر، فلا تجبر المغزل على إعادة التشغيل تحت الحمل. الخطوة الثانية: ارفع المحور Z أولاًيجب أن يكون المحور Z هو أولويتك الأولى. بعد تشغيل الجهاز، ارفع المغزل يدويًا لإنشاء خلوص آمن بين الأداة وسطح الحجر. هذا أمر مهم لأن تحريك المحور X أو Y بينما لا تزال الأداة تلامس قطعة العمل يمكن أن يتسبب في خدوش غير مرغوب فيها أو صدمات جانبية. من القواعد المفيدة للمشغلين ما يلي: ارفع المحور Z → تحقق من الخلوص → ثم حرك المحورين X/Y. يمكن لهذه العادة البسيطة أن تمنع حدوث أضرار عرضية أثناء فترة التعافي. الخطوة 3: فحص أداة القطعربما كانت الأداة تحت ضغط القطع عندما انقطع التيار الكهربائي.تحقق من الأداة بحثًا عن:أطراف مكسورةالشقوقالتآكل المفرطالمكونات المنحنيةحوامل أدوات منفصلةعلامات تلامس غير طبيعيةإذا كانت الأداة ملتصقة بشدة بالحجر عند انقطاع التيار الكهربائي، فقد يكون استبدال الأداة أكثر أمانًا من مواصلة الإنتاج على الفور. يمكن أن ينتج عن أداة الماس التالفة جودة سطح رديئة حتى لو لم تنكسر على الفور. الخطوة الرابعة: إعادة تثبيت جميع المحاوربعد تشغيل الجهاز بأمان، يجب عادةً إعادة المحاور إلى موضعها المرجعي للجهاز من خلال إجراء التصفير الخاص بوحدة التحكم. تتيح عملية التصفير لنظام التحكم إعادة تحديد إحداثيات مرجعية الآلة. قبل العودة إلى المنزل: تأكد من أن المغزل والأداة على ارتفاع آمن ولن يصطدما بقطعة العمل أو التركيبة أو هيكل الآلة. لا تفترض أبدًا أن موضع الإحداثيات السابق للآلة لا يزال صالحًا لمجرد أن المغزل يبدو ظاهريًا في نفس المكان. الخطوة 5: إعادة ضبط نقطة الصفر لقطعة العملإحداثيات الآلة وإحداثيات قطعة العمل ليستا متطابقتين تماماً. بعد انقطاع التيار الكهربائي، قد تعرف الآلة موضعها المرجعي الميكانيكي بعد عملية التصفير، ولكن لا يزال يتعين تأكيد أصل قطعة العمل الأصلية. إعادة التحقق:X صفرY صفرZ صفروضع قطعة العملطول الأداة أو إزاحة الأداةموقع الجهازبالنسبة لـ Z-zero على وجه الخصوص، تأكد من أن مرجع الأداة متوافق مع الإعداد الأصلي.  كيف يمكنك استئناف برنامج النحت الأصلي؟هذا هو الجزء الذي يتطلب أكبر قدر من الاهتمام. إذا لم يتم تسجيل موضع التشغيل قبل الانقطاع، فقد تحتاج إلى إعادة بناء موضع التوقف التقريبي. إحدى طرق التعافي العملية هي: 1. أعد الجهاز إلى وضعه الأصليأعد جميع المحاور إلى موضعها المرجعي في الآلة. 2. حدد نقطة بداية قطعة العملاستخدم عجلة اليد أو وظيفة الحركة اليدوية لتحريك المغزل باتجاه نقطة الأصل لقطعة العمل X/Y. 3. أعد ضبط الجهاز إلى الصفرأعد ضبط نقطة الصفر لقطعة العمل باستخدام نفس طريقة المرجع المستخدمة قبل التشغيل الآلي. 4. تحديد موضع التوقف التقريبيتحقق من برنامج التشغيل الآلي، أو مسار الأداة، أو المحاكاة، أو معلومات وحدة التحكم لتحديد المكان الذي توقفت فيه الآلة تقريبًا. 5. انتقل إلى وضع آمنقبل إعادة التشغيل، أبقِ الأداة فوق الحجر وتحقق من إحداثيات X/Y/Z. 6. اختبر مسار الأداةإذا سمحت وحدة التحكم بذلك، فقم بإجراء تجربة جافة أو تحقق بعناية من مسار الأداة قبل القطع. 7. استأنف ببطءينبغي مراقبة المحاولات القليلة الأولى عن كثب.إذا لم يتطابق مسار الأداة مع النقش الموجود، فتوقف فوراً. ماذا لو لم تتمكن من تحديد موضع التوقف بدقة؟لا تخمن بشكل أعمى. إذا توقفت الآلة في منتصف عملية نحت ثلاثية الأبعاد معقدة، فإن إعادة التشغيل من سطر البرنامج الخاطئ يمكن أن يؤدي إلى حدوث قطع متداخلة أو ترك قسم غير معالج. عندما يكون موضع التوقف الدقيق غير مؤكد:قارن بين النقش الفعلي ونموذج CAD/CAM.تحقق من آخر مسار أداة مرئي.افحص معلومات برنامج وحدة التحكم.قم بقياس المنطقة التي تم تشكيلها.استخدم محاكاة لفهم الوضع المتوقع للأداة.فكّر في إعادة التشغيل من قسم آمن سابق بدلاً من خط غير مؤكد.بالنسبة لألواح الحجر ذات القيمة العالية، فإن قضاء عدة دقائق في التحقق من الوضع أرخص بكثير من إصلاح أو استبدال قطعة العمل بأكملها. أخطاء شائعة بعد انقطاع التيار الكهربائيخطأالنتيجة المحتملةأفضل الممارساتاضغط على زر البدء فوراًقد تصطدم الأداة بالحجرتحقق من تعشيق الأداة أولاًتحريك المحورين X/Y قبل رفع المحور Zقد تتسبب الأداة في خدش قطعة العملارفع Z أولاًالتغيب عن العودة إلى المنزلقد يكون مرجع الإحداثيات غير صحيحأعد تثبيت الجهازبافتراض أن نقطة الصفر القديمة لم تتغيرقد يتغير مسار عملية التشغيل الآليأعد فحص نقطة الصفر لقطعة العملإعادة استخدام أداة تالفةسوء التشطيب أو كسر الأداةافحص الأداة أو استبدلهاتخمين سطر البرنامجعمليات تصنيع مكررة أو مفقودةتأكد من وضعية التوقفاستئناف التشغيل بكامل السرعةقد تتفاقم الأخطاء بسرعة.راقب المرورات الأولى بعناية كيف يمكنك تقليل مخاطر حدوث مشاكل أثناء انقطاع التيار الكهربائي؟تبدأ عملية التعافي الجيدة قبل حدوث انقطاع التيار الكهربائي. 1. حفظ برامج التشغيل الآلي بشكل صحيحاحتفظ بملفات التصميم والتصنيع بمساعدة الحاسوب الأصلية وبرامج التشغيل منظمة. في حال انقطاع التيار الكهربائي، سيكون لديك مرجع موثوق لإعادة بناء وضعية التشغيل. 2. تسجيل إحداثيات قطعة العمل المهمةبالنسبة للوظائف المعقدة، فإن تسجيل أصل قطعة العمل ومعلومات الأداة ومعايير التشغيل الآلي يمكن أن يجعل عملية الاستعادة أسهل بكثير. 3. استخدام وسائل الحماية المناسبة للطاقةحيثما تسمح بيئة الإنتاج بذلك، يمكن لمعدات حماية الطاقة المناسبة أن تساعد في تقليل تأثير الظروف الكهربائية غير المستقرة وتقلبات الجهد المفاجئة. 4. حافظ على نظافة منطقة الآلةيجب عدم تراكم غبار الحجر والماء والرقائق والمواد السائبة حول الخزائن الكهربائية أو الكابلات أو الموصلات أو المكونات المتحركة. 5. تدريب المشغلين على عمليات التعافي في حالات الطوارئينبغي على كل مشغل أن يعرف التسلسل الأساسي: إيقاف ← فحص ← رفع Z ← الصفحة الرئيسية ← إعادة التصفير ← التحقق ← استئناف. هذا أكثر أمانًا بكثير من السماح لمشغلين مختلفين بالارتجال بعد كل انقطاع للتيار الكهربائي.  هل انقطاع التيار الكهربائي يعني أن آلة CNC قد تضررت؟ليس بالضرورة. انقطاع التيار الكهربائي هو في الأساس انقطاع في عملية التصنيع، وليس بالضرورة عطلاً في الآلة. قد تستمر الآلة في العمل بشكل طبيعي بعد عودة التيار الكهربائي في الحالات التالية:يبقى النظام الكهربائي طبيعياً.لا يُظهر المغزل والمحركات أي سلوك غير طبيعي.أداة القطع سليمة.يمكن للمحاور أن تعود إلى وضعها الصحيح.يمكن إعادة تحديد إحداثيات قطعة العمل.يمكن استئناف برنامج التشغيل الآلي بأمان. ومع ذلك، إذا لاحظت ضوضاء غير طبيعية في المغزل، أو إنذارات المحور، أو أخطاء في وحدة التحكم، أو ارتفاع درجة الحرارة، أو اهتزاز غير عادي، أو تحديد موضع غير دقيق بعد الانقطاع، فتوقف عن التشغيل وافحص النظام ذي الصلة قبل استئناف الإنتاج. قاعدة السلامة النهائية لمشغلي آلات CNC الحجريةقد لا يستغرق انقطاع التيار الكهربائي المفاجئ سوى بضع ثوانٍ، ولكن لا ينبغي التسرع في عملية الاستعادة. تذكر هذا التسلسل: تمت استعادة الطاقة ← لا تبدأ ← فحص الأداة ← رفع المحور Z ← إعادة ضبط نقطة الصفر ← إعادة ضبط نقطة الصفر ← التحقق من مسار الأداة ← استئناف التشغيل بحذر الدرس الأهم بسيط: لا تفترض أبدًا أن الآلة يمكنها الاستمرار بأمان من نفس النقطة التي توقفت عندها. يمكن لخمس دقائق إضافية من الفحص أن تمنع تحول أداة نحت مكسورة أو سطح حجري تالف أو لوح حجري كامل إلى خردة. في مجال نحت الحجر باستخدام الحاسوب، تعتبر عملية الاستعادة الآمنة بنفس أهمية عملية التشغيل الدقيقة.
    اقرأ المزيد
  • كيفية إعادة تشغيل ماكينة CNC للأحجار بعد توقف طويل دون إتلافها
    كيفية إعادة تشغيل ماكينة CNC للأحجار بعد توقف طويل دون إتلافها
    Aug 03, 2026
    A آلة نحت حجرية متينة تم بناؤها للإنتاج الصناعي المستمر، ولكن هناك أوقات يتعين عليها فيها أن تبقى متوقفة عن العمل - أثناء العطلات، أو نقل المصانع، أو تغيرات الطلب الموسمية، أو النقل إلى الخارج. يقع العديد من المشغلين في نفس الخطأ: تشغيل الآلة والبدء بالتصنيع فوراً. لسوء الحظ، تُعد هذه إحدى أسرع الطرق لتقصير عمر المكونات باهظة الثمن مثل المغزل، والموجهات الخطية، والبراغي الكروية، والمضخات، ونظام التحكم الإلكتروني. في هذا الدليل، سنشرح ما يحدث للآلة خلال فترات طويلة من عدم النشاط، والفحوصات الأساسية الخمسة قبل إعادة التشغيل، والعديد من نصائح الصيانة التي يمكن أن تساعد في منع التوقف المكلف. لماذا تختلف عملية إعادة تشغيل آلة CNC الخاملة؟إن الآلة التي لم تعمل لعدة أسابيع ليست في نفس حالة الآلة التي كانت تعمل بالأمس. أثناء فترة التوقف عن العمل:يتسرب زيت التشحيم تدريجياً أو يصبح أكثر كثافة.تتلوث مياه التبريد.يتراكم الغبار داخل خزائن الكهرباء.قد يتكثف البخار على المكونات الإلكترونية.تبقى المحامل وقضبان التوجيه ثابتة لفترات طويلة.تبدأ الأختام المطاطية بالتصلب.قد لا تكون أي من هذه المشاكل مرئية من الخارج، ولكنها مجتمعة يمكن أن تؤثر بشكل خطير على دقة التشغيل وموثوقية الآلة. بدلاً من افتراض أن كل شيء طبيعي، خصص بضع دقائق لفحص الآلة قبل بدء الإنتاج. خمسة فحوصات أساسية قبل إعادة التشغيل1. تنظيف الغبار من الجهاز بالكاملإن الغبار ليس مجرد مشكلة تجميلية. غبار الحجر ناعم للغاية وغالبًا ما يختلط بالرطوبة، مما يؤدي إلى تكوين رواسب موصلة قد تؤثر على المكونات الكهربائية. انتبه بشكل خاص إلى:داخل خزانة التحكممشتتات حرارة المحركوحدات التحكم المنطقية القابلة للبرمجة (PLC) ولوحات التحكممفاتيح الحدموصلات الكابلاتأسطح المستشعراتاستخدم هواءً مضغوطاً نظيفاً أو مكنسة كهربائية خفيفة مصممة للأجهزة الكهربائية. تجنب استخدام ضغط هواء مفرط مباشرةً على لوحات الدوائر الحساسة. 2. استبدل ماء التبريدإذا كان مبرد المياه الخاص بك متوقفًا عن العمل لأسابيع، فيجب استبدال سائل التبريد قبل التشغيل. قد يحتوي الماء القديم على:البكتيرياالطحالبرواسب معدنيةالجسيمات العالقةتقلل هذه الملوثات من كفاءة التبريد وقد تؤدي في النهاية إلى انسداد نظام تبريد المغزل. للحصول على أفضل النتائج:قم بتفريغ الماء القديم بالكامل.قم بتنظيف النظام إذا لزم الأمر.أعد ملء الخزان بالماء النقي أو سائل التبريد الموصى به.تأكد من دوران الماء بشكل صحيح في مضخة الماء.تجنب مياه الصنبور غير المعالجة كلما أمكن ذلك، وخاصة في المناطق ذات المياه العسرة. 3. إعادة تشحيم قضبان التوجيه والبراغي الكرويةيُعد التشحيم أمراً بالغ الأهمية لدقة الحركة. بعد أسابيع من عدم النشاط، قد لا توفر طبقة الزيت التي تحمي قضبان التوجيه والبراغي الكروية تزييتًا كافيًا. قبل التشغيل الآلي:ضع مادة تشحيم جديدة.حرك كل محور ببطء عبر مساره الكامل.اترك المادة المزلقة تنتشر بالتساوي.تأكد من أن أنظمة التشحيم التلقائي تعمل بشكل صحيح.تشغيل قضبان التوجيه الجافة - ولو لبضع دقائق فقط - يمكن أن يسرع من التآكل ويقلل من دقة تحديد المواقع. 4. تشغيل نظام التحكم وفحصهبمجرد الانتهاء من الصيانة الميكانيكية، قم بتشغيل الآلة بحذر بدلاً من تحميل برنامج التشغيل على الفور. يفحص:حالة محرك المؤازرةرسائل التنبيهمواضع مرجعية للمحورزر التوقف الطارئمؤشرات مفتاح الحدتشغيل مروحة التبريدضغط الهواء (إن وجد)في حال ظهور أي إنذار، حدد المشكلة وحلها قبل المتابعة. يمكن للفحص السريع الآن أن يمنع حدوث أعطال أكبر بكثير في وقت لاحق. 5. قم بإجراء جولة إحماءحتى لو بدا كل شيء طبيعياً، تجنب بدء الإنتاج فوراً. بدلاً من:حرك كل محور ببطء.قم بتشغيل برنامج اختبار بسيط.قم بتشغيل المغزل بسرعة منخفضة أولاً.قم بزيادة سرعة دوران المغزل تدريجياً.راقب الاهتزاز وحركة الآلة.استمع جيداً لأي أصوات غير عادية.تتيح عملية التسخين هذه للمحامل والتشحيم والمكونات الميكانيكية العودة إلى ظروف التشغيل العادية. إذا بدا أي شيء غير عادي، فتوقف فوراً وقم بالتحقق قبل استئناف الإنتاج. قائمة التحقق الموصى بها لإعادة التشغيلبند الفحصما الذي يجب فحصه؟الإجراء الموصى بهتنظيف الآلاتغبار، حطام، خزانة كهربائيةنظف جيداً قبل التشغيلنظام التبريدجودة المياه ودورانهااستبدل سائل التبريد وافحص المضخةتشحيمقضبان، براغي كروية، مضخة تشحيمأضف مادة تشحيم جديدة واختبر الحركةالنظام الكهربائيأجهزة الإنذار، مفاتيح الحد، زر التوقف الطارئتحقق من التشغيل الطبيعياختبار الحركةحركة المحور ودوران المغزلقم بتسخين الجهاز لمدة 5-10 دقائق قبل البدء في التشغيل الآلي   كم من الوقت يمكن أن تبقى ماكينة CNC الحجرية متوقفة عن العمل؟لا توجد إجابة عالمية لأن البيئة مهمة. بشكل عام:وقت الخمولالصيانة الموصى بهاأقل من أسبوع واحدفحص أساسي قبل التشغيلمن أسبوع إلى أربعة أسابيعنظّف، وشحّم، واستبدل ماء التبريدأكثر من شهرإجراء فحص إعادة التشغيل الكامل وإجراء التسخينأكثر من ثلاثة أشهرفحص ميكانيكي وكهربائي شامل قبل الإنتاج  الصيانة الوقائية أفضل من الإصلاحإذا ظل جهازك خاملاً لفترة طويلة، فإن الصيانة الروتينية البسيطة يمكن أن تحدث فرقاً كبيراً. تشمل الممارسات الجيدة ما يلي:قم بتشغيل الجهاز مرة واحدة كل شهر.قم بتحريك كل محور لمدة 10 دقائق تقريبًا.قم بتشغيل المغزل لفترة وجيزة بسرعة منخفضة.تحقق من دوران سائل التبريد.تحقق من نظام التشحيم التلقائي.حافظ على خزانة الكهرباء جافة ومحكمة الإغلاق.تساعد هذه الإجراءات البسيطة في الحفاظ على التشحيم، وتقليل تراكم الرطوبة، والحفاظ على النظام الكهربائي في حالة جيدة. أخطاء شائعة يجب تجنبها عند إعادة التشغيلالعديد من أعطال الآلات بعد فترات توقف طويلة تحدث بسبب أخطاء بسيطة. تجنب هذه الأخطاء الشائعة:بدء الإنتاج فور تشغيل الطاقةنسيان استبدال مياه التبريد القديمةتجاهل التشحيم قبل الحركةتشغيل المغزل بأقصى سرعة دون تسخينهتجاوز عمليات فحص الإنذارات والمستشعراتبافتراض أن الجهاز سليم لأنه "يبدو نظيفًا"إن تخصيص 20-30 دقيقة للفحص يمكن أن يوفر ساعات - أو حتى أيام - من التوقف غير المتوقع. خاتمةإعادة تشغيل صناعي جهاز توجيه CNC للحجر إن إعادة تشغيل الآلة بعد فترة طويلة من الخمول لا تقتصر على مجرد الضغط على زر التشغيل. فالغبار، وتدهور سائل التبريد، وجفاف مواد التشحيم، والمشاكل الكهربائية الخفية، كلها عوامل قد تؤثر على دقة التشغيل وعمر الآلة. باتباع إجراء إعادة تشغيل منظم - تنظيف الآلة، واستبدال سائل التبريد، وإعادة تشحيم الأجزاء المتحركة، وفحص نظام التحكم، وإجراء عملية تسخين مناسبة - يمكنك تقليل مخاطر الأعطال المكلفة وضمان عودة الآلة إلى الإنتاج بأمان. بالنسبة للمصنعين الذين يعتمدون على الدقة المتسقة ووقت التشغيل الموثوق به، فإن إجراء إعادة التشغيل بعناية يعد أحد أبسط ممارسات الصيانة وأكثرها فعالية من حيث التكلفة.
    اقرأ المزيد
  • كيف تُنشئ آلات نحت الحجر CNC مسارات الأدوات: من التصميم إلى النحت الدقيق
    كيف تُنشئ آلات نحت الحجر CNC مسارات الأدوات: من التصميم إلى النحت الدقيق
    Jul 28, 2026
    كثيرون لأول مرة ماكينة حجر CNC يطرح المشترون نفس السؤال: "كيف تعرف الآلة أين تنحت؟" الجواب بسيط: الآلة لا تفكر من تلقاء نفسها. كل حركة تأتي من مسار أداة تم إنشاؤه بواسطة برنامج CAD/CAM قبل بدء عملية التشغيل. مسار الأداة هو في الأساس مجموعة مفصلة من التعليمات التي تخبر آلة CNC بما يلي:من أين نبدأ؟أي اتجاه يجب أن أتحركما هو عمق القطع؟أي أداة يجب استخدامهاعند الانتهاء من النحتبدون مسار أداة مُولّد بشكل صحيح، حتى أكثرها آلة نحت الحجر CNC متطورة لا يمكن أن ينتج عنه نتائج دقيقة. تشرح هذه المقالة كيفية إنشاء مسار أداة نحت الحجر، والمعلومات التي يحتويها، ولماذا يعد اختيار أداة القطع الصحيحة بنفس أهمية التصميم نفسه. ما هو مسار أداة التحكم الرقمي بالحاسوب (CNC)؟تخيل مسار الأداة كنظام ملاحة GPS لماكينة CNC الخاصة بك. تمامًا كما يرشد نظام تحديد المواقع العالمي (GPS) السائق منعطفًا تلو الآخر، فإن مسار الأداة يرشد المغزل نقطة بنقطة. بدلاً من قول "انعطف يسارًا بعد 100 متر"، فإنه يخبر الآلة بأشياء مثل:انتقل إلى X150 Y300أنزل الأداة إلى Z-5 مماتبع هذا المنحنىارفع الأداةانتقل إلى منطقة النحت التاليةيتم التخطيط لكل حركة من حركات المغزل قبل بدء عملية التشغيل. يقوم جهاز التحكم ببساطة باتباع هذه التعليمات بدقة عالية. عملية إنشاء مسار الأدوات الكاملةتتضمن عملية إنشاء مسار أداة نحت الحجر عادةً خمس خطوات رئيسية. الخطوة 1 - استيراد التصميم أو إنشائهكل شيء يبدأ بالعمل الفني. بحسب مشروعك، يمكنك:استيراد صورةمسح رسم موجود ضوئيًاإنشاء عمل فني يدوياًصمم نموذجًا بارزًا في برنامج JDpaintبالنسبة للنحت البارز، يقوم البرنامج بتحويل الصورة إلى نموذج ارتفاع بتدرج الرمادي. بشكل عام:تصبح المناطق الداكنة أكثر عمقاً في النقوشتبقى المناطق المضيئة أعلىتُتيح مستويات اللون الرمادي انتقالات سلسةتُصبح معلومات الارتفاع هذه أساسًا لمسار التشغيل الآلي. الخطوة 2 - اختيار أداة القطع المناسبةيجب أن يعرف البرنامج بالضبط أي أداة سيتم تثبيتها على الجهاز. تشمل أدوات نحت الحجر النموذجية ما يلي:قاطع تفريز ذو طرف مسطحقاطع الأنف الكرويV-Bitأداة حجر الماس تشمل المعايير المهمة ما يلي:قطر الأداةنوع الأداةطول الأداةزاوية القطع (إن وجدت)إذا افترض البرنامج وجود قاطع كروي بقطر 6 مم بينما تستخدم الآلة في الواقع أداة مسطحة بقطر 10 مم، فلن يتطابق النقش النهائي مع التصميم. يمكن أن يؤثر أحد المعايير غير الصحيحة على المشروع بأكمله. الخطوة 3 - إنشاء مسار الأداةبمجرد أن تصبح معلومات التصميم والأدوات جاهزة، يقوم برنامج CAM بحساب مسار التشغيل تلقائيًا. أثناء الحساب، يحدد البرنامج ما يلي:اتجاه حركة الأداةمسافة الخطوةعمق القطعتسلسل التشغيل الآليارتفاع السفر الآمنيظهر مسار الأداة المُنشأ على شكل مئات - أو حتى آلاف - من الخطوط. يمثل كل خط حركة واحدة لأداة القطع. عمومًا:خطوة أصغر = سطح أكثر سلاسةزيادة خطوة التداخل = سرعة أكبر في التشغيل الآليزيادة عدد مسارات الأدوات = تفاصيل أعلى ولكن وقت إنتاج أطوليعتمد إيجاد التوازن الصحيح على المادة وجودة التشطيب المطلوبة. الخطوة 4 - تصدير مسار الأداةبعد التحقق، يتم تصدير بيانات التشغيل الآلي. تقوم العديد من آلات CNC الحجرية التي تستخدم نظام التحكم NcStudio بحفظ برامج التشغيل بتنسيق ENG. سير العمل بسيط ومباشر:احفظ ملف اللغة الإنجليزيةانسخه إلى محرك أقراص USBأدخل كابل USB في وحدة التحكم CNCقم بتحميل الملفابدأ عملية التصنيعفي هذه المرحلة، يمتلك جهاز التحكم كل ما يحتاجه لتنفيذ المهمة. الخطوة 5 - تنفيذ عملية النحتعند بدء عملية التصنيع، يقوم جهاز التحكم CNC بقراءة كل التعليمات الموجودة داخل ملف ENG. يتبع المغزل الإحداثيات المبرمجة بدقة مع الحفاظ على عمق القطع المحدد. يقوم المشغل بمراقبة العملية ويمكنه تعديل ظروف القطع إذا لزم الأمر. على الرغم من أن المسار نفسه ثابت، إلا أنه لا يزال من الممكن تحسين معايير التشغيل أثناء الإنتاج. ما المعلومات التي يحتويها ملف مسار أداة ENG؟يحتوي ملف ENG للتصنيع على أكثر بكثير من مجرد إحداثيات بسيطة. تتضمن المعلومات النموذجية ما يلي:بياناتغايةإحداثيات س/صموضع حركة الأداةعمق المحور Zعمق القطعتسلسل التشغيل الآليترتيب العملياتارتفاع آمنتجنب الاصطدامتعليمات التغذيةالتحكم في حركة الأدواتبخلاف الرسم التصميمي، فإن ملف ENG يخبر الآلة بكيفية تصنيع التصميم، وليس فقط كيف يجب أن يبدو. أين يتم ضبط معدل التغذية وسرعة دوران المغزل؟يفترض العديد من المبتدئين أن هذه القيم مخزنة بشكل دائم داخل مسار الأداة. في الواقع، يقوم المشغلون ذوو الخبرة بتعديلها في كثير من الأحيان أثناء عملية التشغيل الآلي. تتيح وحدة التحكم NcStudio إمكانية التعديل في الوقت الفعلي من خلال عناصر التحكم القابلة للتجاوز. تشمل مبادئ التشغيل النموذجية ما يلي:المادة أو العمليةالتعديل الموصى بهجرانيتمعدل تغذية منخفض، قطع مستقررخاممعدل تغذية متوسطالحجر الرمليمعدل تغذية أعلىالتشطيب الأوليتغذية أسرعالتشطيبتغذية أبطأ للحصول على جودة سطح أفضلتعتمد أفضل الإعدادات على:صلابة الحجرحالة الأداةقوة المغزلأداء التبريدمتطلبات تشطيب السطحيستمع المشغلون ذوو الخبرة إلى صوت القطع ويراقبون إزالة الرقائق، ويجرون تعديلات طفيفة حسب الحاجة. أخطاء شائعة يرتكبها المبتدئون في مسار الأدواتتنشأ العديد من مشاكل التشغيل الآلي قبل أن تبدأ الآلة بالعمل. تشمل الأخطاء الأكثر شيوعاً ما يلي:اختيار قطر الأداة الخاطئنسيان تحديث معلومات الأداةضبط سمك قطعة العمل بشكل غير صحيحاختيار عمق قطع مفرطاستخدام معايير التشطيب للتشغيل الخشنتخطي محاكاة مسار الأدوات قبل التشغيل الآلييمكن تجنب معظم هذه المشكلات من خلال فحص دقيق قبل عملية التصنيع. سير عمل إنشاء مسار الأدواتخطوةعمليةغايةالخطوة 1استورد التصميم أو أنشئهقم بإعداد نموذج النحت من صورة أو رسم أو ملف ثلاثي الأبعاد.الخطوة الثانيةاختر أداة القطعقم بمطابقة إعدادات البرنامج مع القاطع الفعلي المثبت على الجهاز.الخطوة 3قم بإنشاء مسار الأداةاحسب كل حركة، وعمق القطع، ومسار التشغيل الآلي.الخطوة الرابعةتصدير ملف ENGاحفظ مسار الأداة كملف ENG وانسخه إلى محرك أقراص USB.الخطوة 5قم بتحميلها في وحدة التحكمافتح الملف في نظام Weihong وابدأ عملية التصنيع. الخاتمةلا تكون دقة آلة نحت الحجر CNC إلا بقدر دقة مسار الأداة الذي تتبعه. يتطلب إنشاء مسار أدوات عالي الجودة أكثر من مجرد استيراد تصميم - فهو يتضمن اختيار أداة القطع الصحيحة، وإنشاء استراتيجية تشغيل محسّنة، والتحقق من الناتج، وضبط معلمات التشغيل بناءً على المادة التي تتم معالجتها. يساعد فهم سير العمل هذا المشغلين على تقليل الأخطاء، وتحسين جودة النحت، وإطالة عمر الأدوات، وزيادة كفاءة الماكينة إلى أقصى حد. سواء كنت تنتج ألواحًا بارزة، أو منحوتات، أو أسطح مطابخ، أو شواهد قبور، فإن إتقان توليد مسار الأدوات يُعدّ من أهم المهارات في مجال تشكيل الأحجار باستخدام آلات CNC.
    اقرأ المزيد
  • هل تُشكّل ماكينة نحت الحجر CNC خطراً؟ دليل السلامة الحقيقي الذي يجب على كل مُشغّل قراءته
    هل تُشكّل ماكينة نحت الحجر CNC خطراً؟ دليل السلامة الحقيقي الذي يجب على كل مُشغّل قراءته
    Jul 21, 2026
    هل آلة نحت الحجر CNC خطيرة؟من أول الأسئلة التي يطرحها العديد من المشترين الجدد: "هل الآلة آمنة؟ هل يمكن أن تتسبب في إصابة شخص ما بجروح خطيرة؟"الإجابة الصادقة بسيطة: آلة نحت الحجر CNC هي آلة قطع صناعية، وليست لعبة. وكأي جهاز مزود بمغزل عالي السرعة وأدوات قطع، فإنها تنطوي على مخاطر محتملة. لكن العصر الحديث ماكينات نحت الحجر CNC صُممت هذه المنتجات بأنظمة أمان متعددة. وفي ظل التشغيل العادي والتدريب المناسب، فإن الحوادث نادرة للغاية. في الواقع، في معظم الحالات، لا تكمن المشكلة في الآلة نفسها، بل في عادات التشغيل غير الآمنة. تشرح هذه المقالة من أين تأتي المخاطر الحقيقية وكيفية تجنبها. كل آلة CNC تنطوي على مخاطر، لكنها قابلة للإدارة.يدور مغزل آلة CNC الحجرية عادةً بسرعة تتراوح بين 0 و24000 دورة في الدقيقة، وذلك حسب المادة وعملية التشغيل.بهذه السرعات، يمكن لأداة القطع معالجة ما يلي بسهولة:جرانيترخامكوارتزحجر صناعيالسيراميكبلوستونإذا كانت الآلة قادرة على قطع الحجر، فمن المؤكد أنها قادرة على إصابة اليد التي تدخل منطقة القطع.ولهذا السبب يقوم المصنعون المحترفون بتضمين طبقات متعددة من الحماية في الآلة. ميزات أمان مدمجة لحماية المشغلينتتضمن معظم آلات نحت الحجر الحديثة التي تعمل بنظام التحكم الرقمي الحاسوبي (CNC) العديد من آليات السلامة المهمة.ميزة أمانغايةزر إيقاف الطوارئيوقف تشغيل الآلة فوراً أثناء حالات الطوارئ.مفاتيح الحدمنع الآلة من التحرك خارج نطاق حركتهاأغطية واقيةقلل من التعرض للغبار وامنع التلامس العرضي مع الأجزاء المتحركةالحماية الكهربائيةيساعد على منع الأحمال الزائدة والأعطال الكهربائيةهيكل آلة ثابتيقلل الاهتزاز ويحسن استقرار التشغيل الأسباب الثلاثة الأكثر شيوعاً لحوادث آلات التحكم الرقمي الحاسوبي (CNC)ومن المثير للاهتمام أن أعطال الآلات ليست السبب الرئيسي للإصابات. تحدث معظم الحوادث لأن المشغلين يتجاهلون إجراءات السلامة الأساسية. 1. ارتداء القفازات أثناء تشغيل الآلةيعتقد الكثير من الناس أن القفازات تُحسّن السلامة دائماً. أثناء عمليات التصنيع باستخدام الحاسوب (CNC)، قد يكون العكس صحيحًا. قد تعلق القفازات الفضفاضة بالأدوات الدوارة أو المغازل وتسحب اليد نحو منطقة القطع في غضون ثوانٍ.أفضل الممارسات: تجنب ارتداء القفازات الفضفاضة أثناء تشغيل المغزل. 2. تنظيف الغبار قبل توقف الآلةتُنتج عمليات تشكيل الأحجار كمية كبيرة من الغبار والرقائق.يقوم بعض المشغلين بشكل غريزي بالوصول إلى الداخل لإزالة الحطام أثناء تحرك الآلة.حتى لو بدا المغزل بطيئًا، فقد يظل يدور بسرعة خطيرة.انتظر دائمًا حتى:توقف المغزل تمامًاتتوقف جميع المحاور عن الحركةيشير جهاز التحكم إلى انتهاء عملية التشغيل الآليعندها فقط يجب أن تبدأ عملية التنظيف. 3. تغيير الأدوات مبكراً جداًبعد الضغط على زر الإيقاف، قد يستمر المغزل في الدوران بسبب القصور الذاتي.إزالة الأداة قبل توقفها تماماً قد يتسبب في:تخفيضاتأدوات الطيرانتلف حامل الأدواتتأكد دائمًا من توقف المغزل تمامًا قبل تغيير الأدوات. عادات السلامة اليومية التي تُحدث فرقاً كبيراًيطور المشغلون الجيدون عادات تمنع الحوادث قبل وقوعها بوقت طويل.قبل البدءتحقق من إحكام ربط الأدوات.افحص تدفق مياه التبريد.تأكد من أن زر التوقف الطارئ يعمل بشكل صحيح.تأكد من تثبيت قطعة العمل بإحكام.قم بإزالة الأشياء غير الضرورية من طاولة الآلة.أثناء عملية التشغيل الآليابقَ خارج منطقة التشغيل الآلي.لا تقم بإدخال يدك داخل الآلة أثناء تشغيلها.أبعدوا الأطفال والأفراد غير المصرح لهم.انتبه لأي اهتزاز غير طبيعي أو أصوات غير معتادة.بعد التشغيل الآليانتظر حتى يتوقف المغزل تمامًا.نظف الرقائق والغبار.افحص مدى تآكل الأدوات.قم بإيقاف تشغيل الطاقة إذا لم يتم استخدام الجهاز لفترة طويلة. لماذا يُعد تدريب المشغلين أهم من الخبرة؟يفترض الكثير من الناس أن العمال ذوي الخبرة لا يرتكبون أخطاءً أبداً. في الواقع، قد يصبح المشغلون ذوو الخبرة واثقين بأنفسهم أكثر من اللازم ويتجاهلون خطوات السلامة. من ناحية أخرى، غالباً ما يتمتع المبتدئون الذين يتبعون إجراءات التشغيل بعناية بسجلات سلامة ممتازة. إن أكثر المشغلين أماناً هم أولئك الذين يتبعون باستمرار الإجراءات القياسية - بغض النظر عن عدد السنوات التي قضوها في العمل. قواعد ورشة عمل بسيطة تستحق النشر بالقرب من كل آلةيمكن أن يساعد وضع تذكير صغير بالقرب من آلة CNC في تعزيز العادات الآمنة.Doلاارتدِ نظارات واقيةارتدِ قفازات فضفاضة أثناء التشغيل الآليانتظر حتى يتوقف المغزلأدخل يدك داخل الجهاز أثناء تشغيلهاضغط على زر التوقف الطارئ إذا لزم الأمرقم بإزالة الحواجز أو أغطية الأمانيحافظ على نظافة منطقة العملقم بتشتيت انتباه المشغل أثناء عملية التشغيل الآلياتبع جدول الصيانةتجاهل الأصوات أو الاهتزازات غير العادية دعم السلامة لدينا قبل التسليمقبل أن تغادر كل آلة مصنعنا، نساعد العملاء على فهم التشغيل الآمن من خلال توفير ما يلي:تدريب كامل على تشغيل الآلاتاحتياطات السلامة قبل بدء التشغيلتعليمات تغيير الأداةإرشادات الصيانة اليوميةكتيبات التشغيلالدعم الفني عن بعد عند الحاجةهدفنا ليس فقط تقديم جهاز توجيه عالي الأداء ولكن أيضًا لمساعدة كل مشغل على استخدامه بأمان وثقة من اليوم الأول. الخاتمةالسلامة ماكينة نحت الحجر CNC إنها أداة صناعية قوية. تستحق الاحترام، ولكن لا ينبغي الخوف منها. تتضمن الآلات الحديثة وسائل حماية متعددة للسلامة، والغالبية العظمى من حوادث مكان العمل ناتجة عن عادات غير آمنة بدلاً من عيوب المعدات. تذكر ثلاث قواعد بسيطة:لا ترتدي قفازات فضفاضة أثناء العمل.لا تدخل يدك داخل الآلة قبل أن تتوقف الحركة تماماً.لا تقم بتغيير الأدوات حتى يصبح المغزل ثابتًا تمامًا.قم بتطوير هذه العادات منذ البداية، وستظل آلة CNC الخاصة بك شريكًا منتجًا وموثوقًا به لسنوات عديدة.
    اقرأ المزيد
1 2 3 4
مجموع من 4الصفحات

ترك رسالة

ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.
يُقدِّم

بيت

منتجات

WhatsApp

اتصال