ما الذي تبحث عنه؟
?
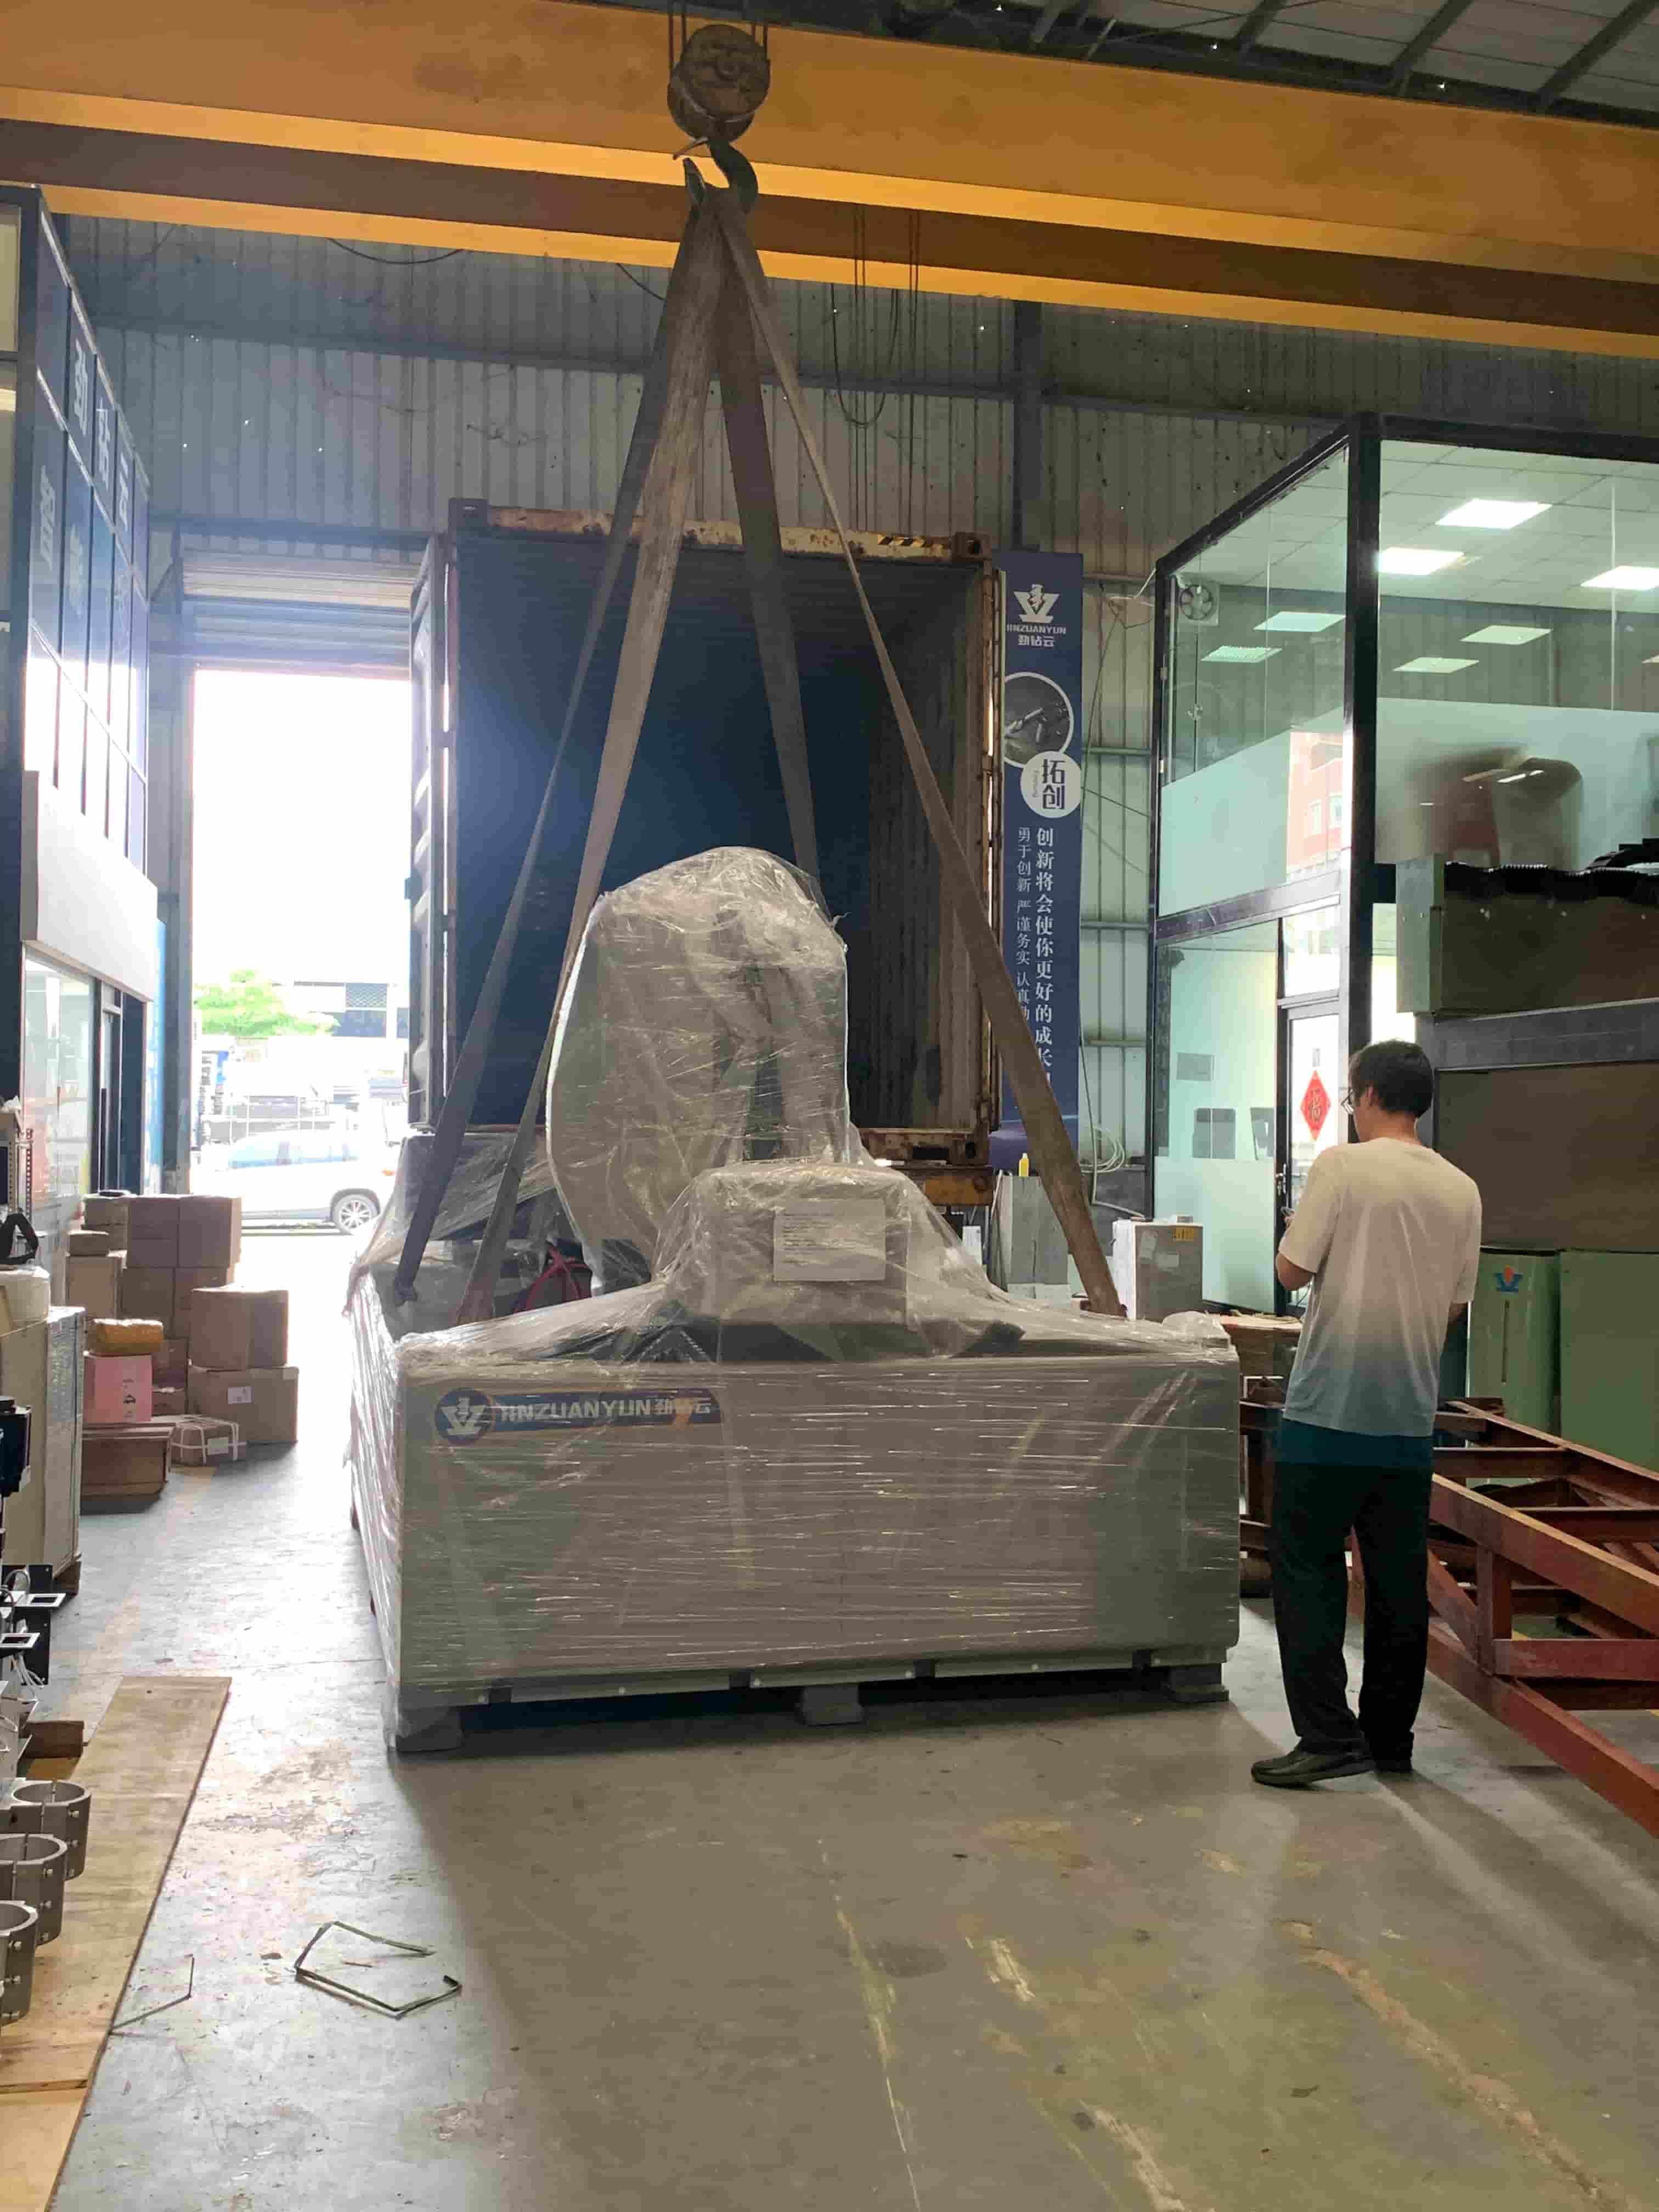
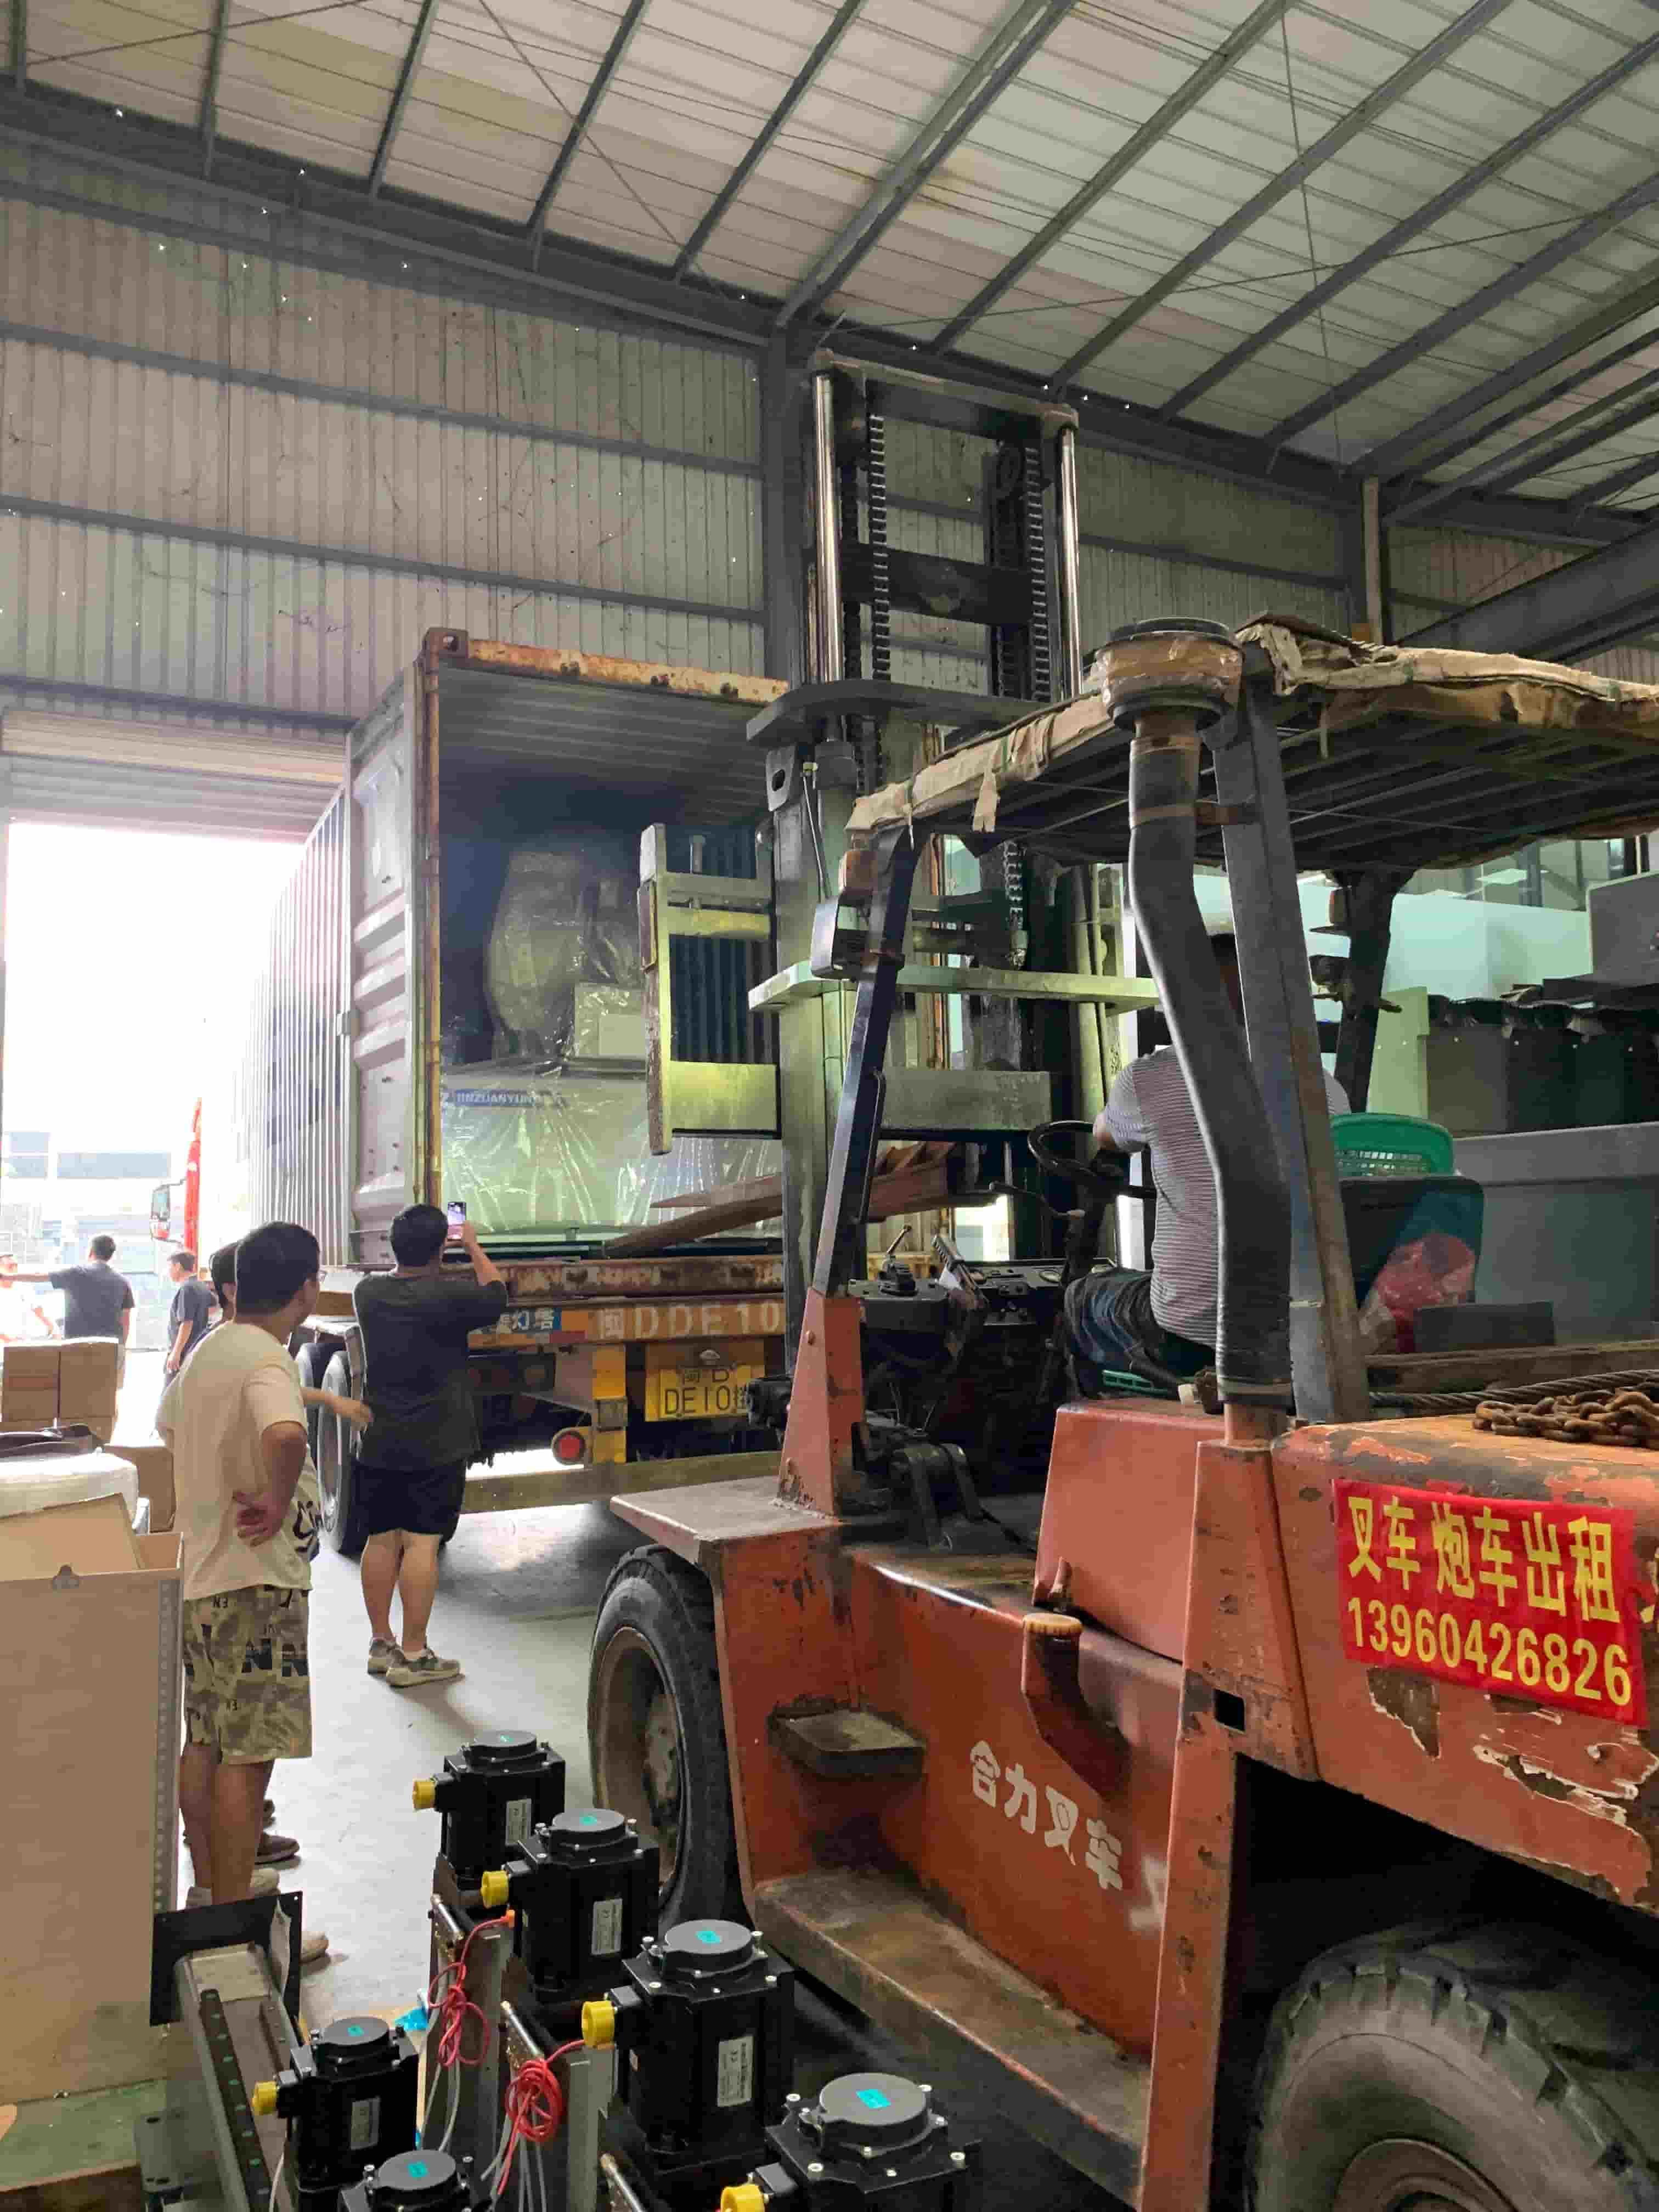
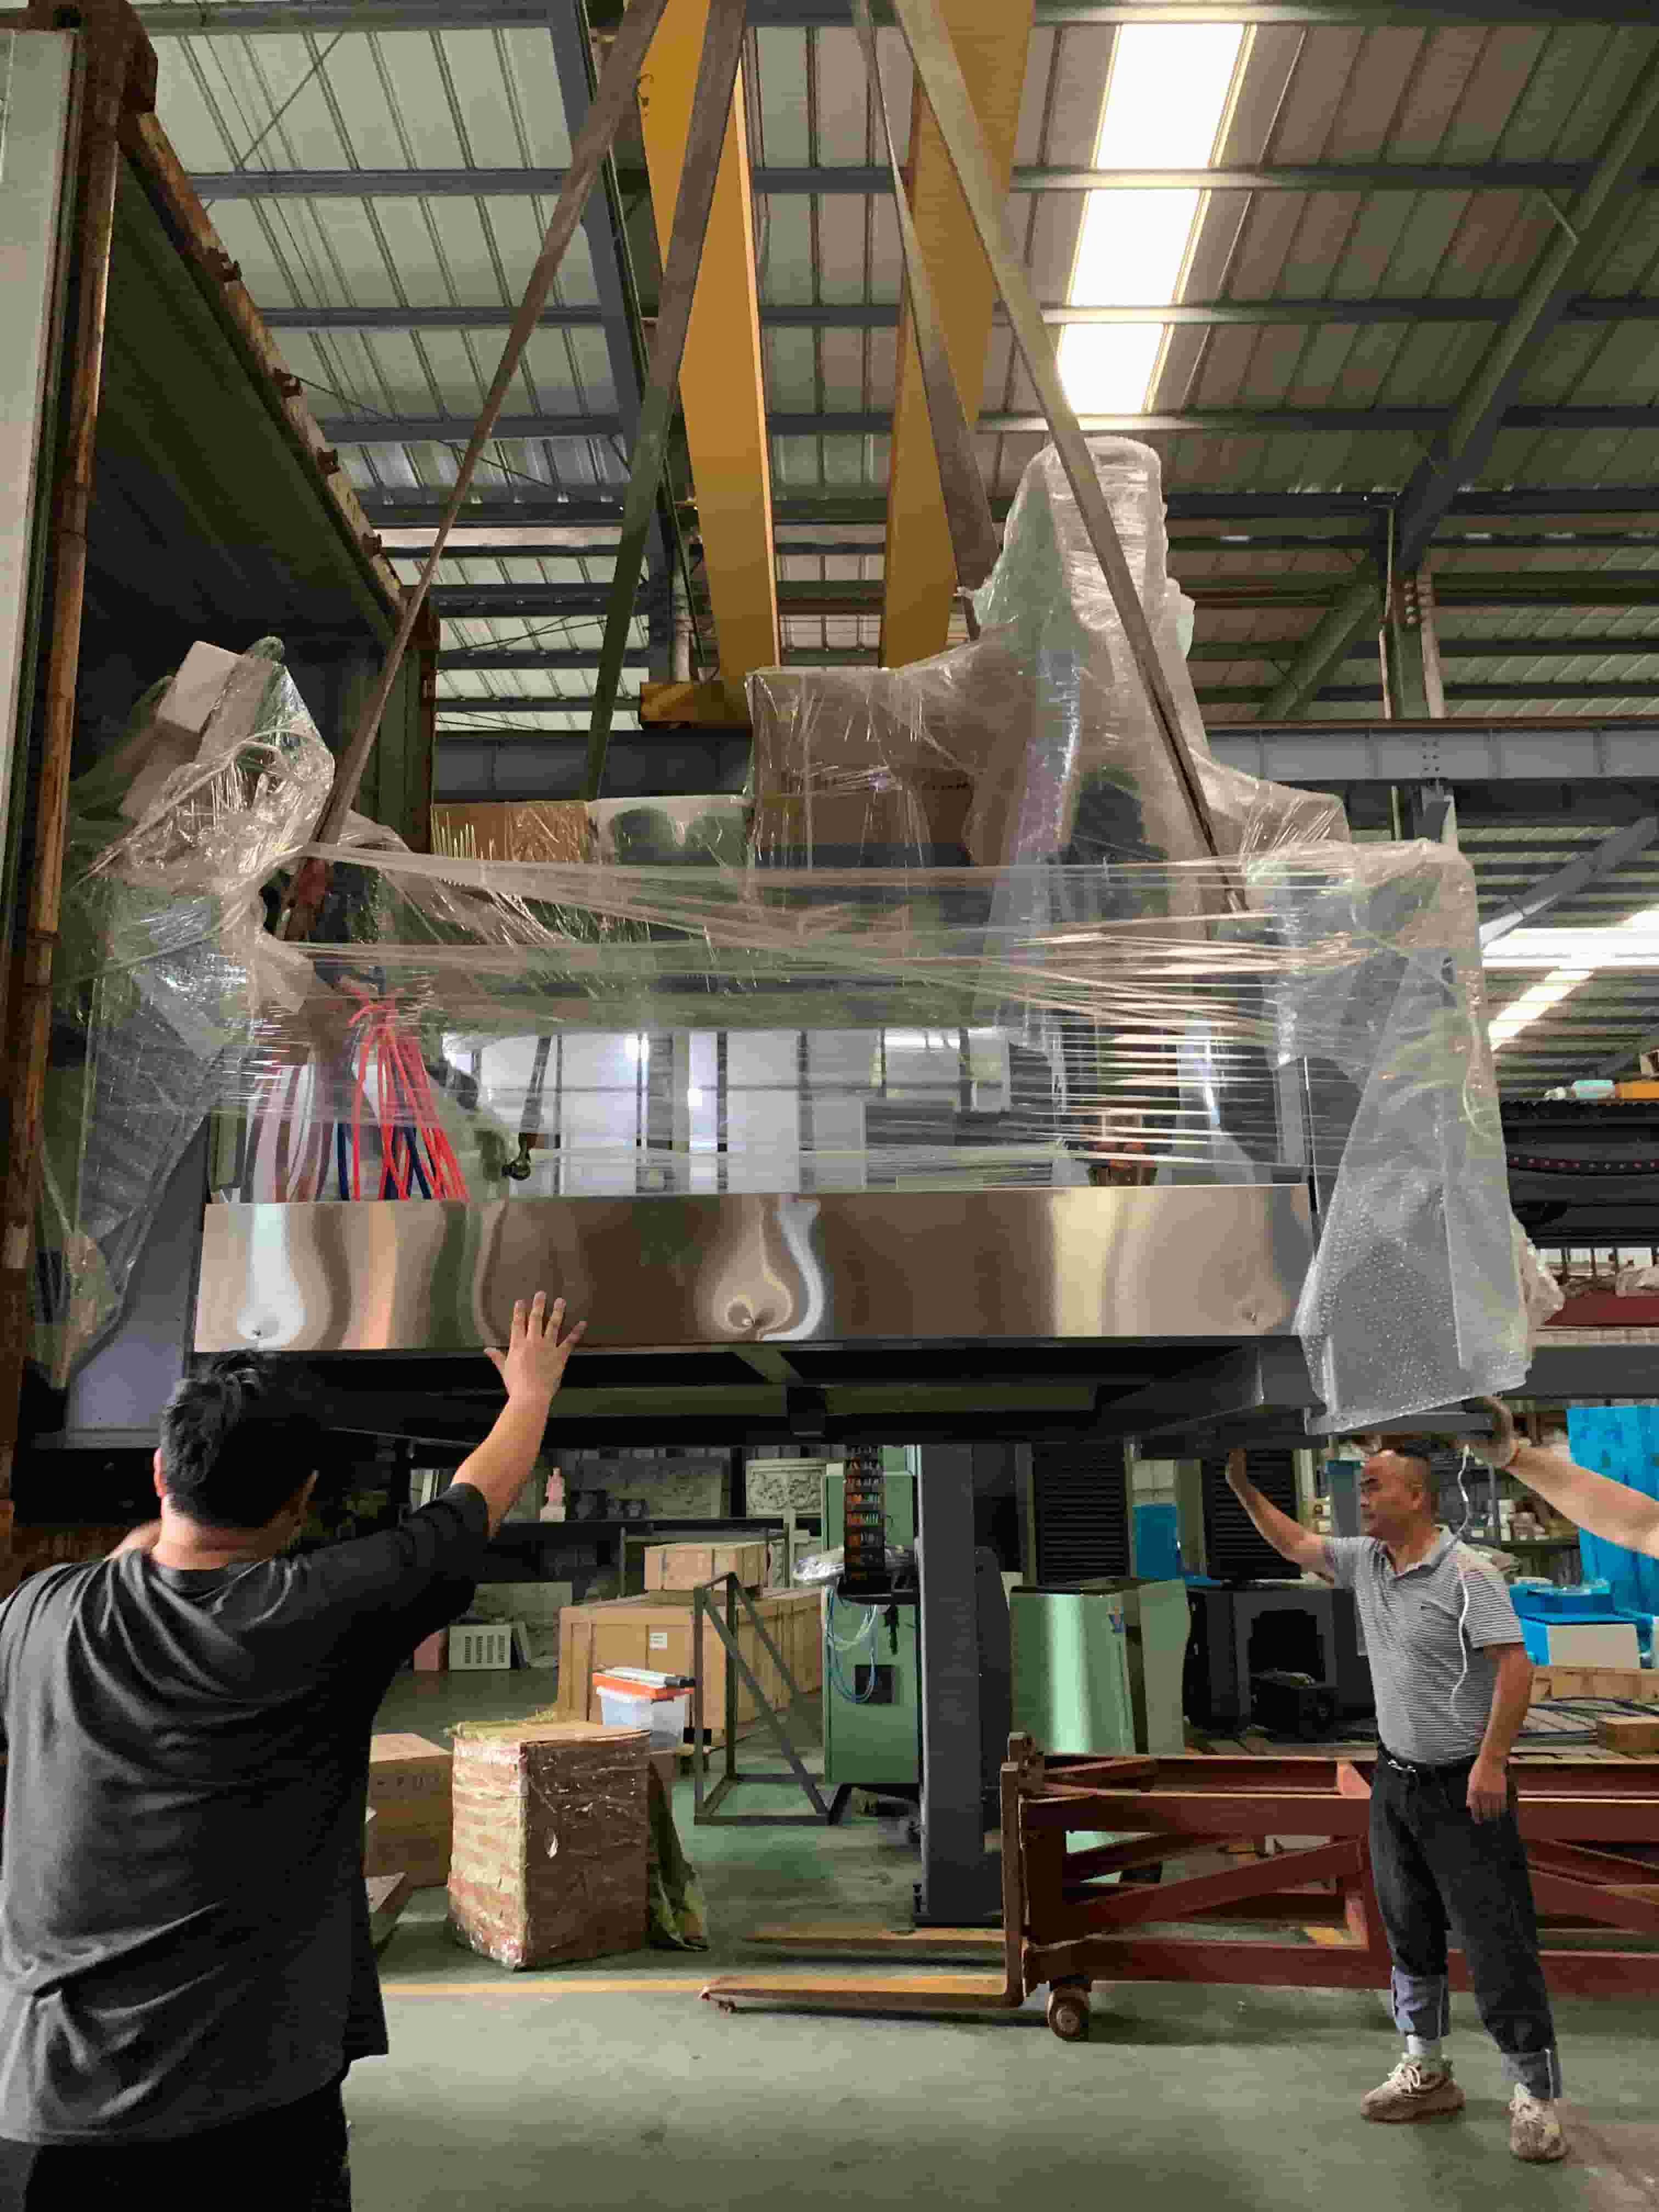
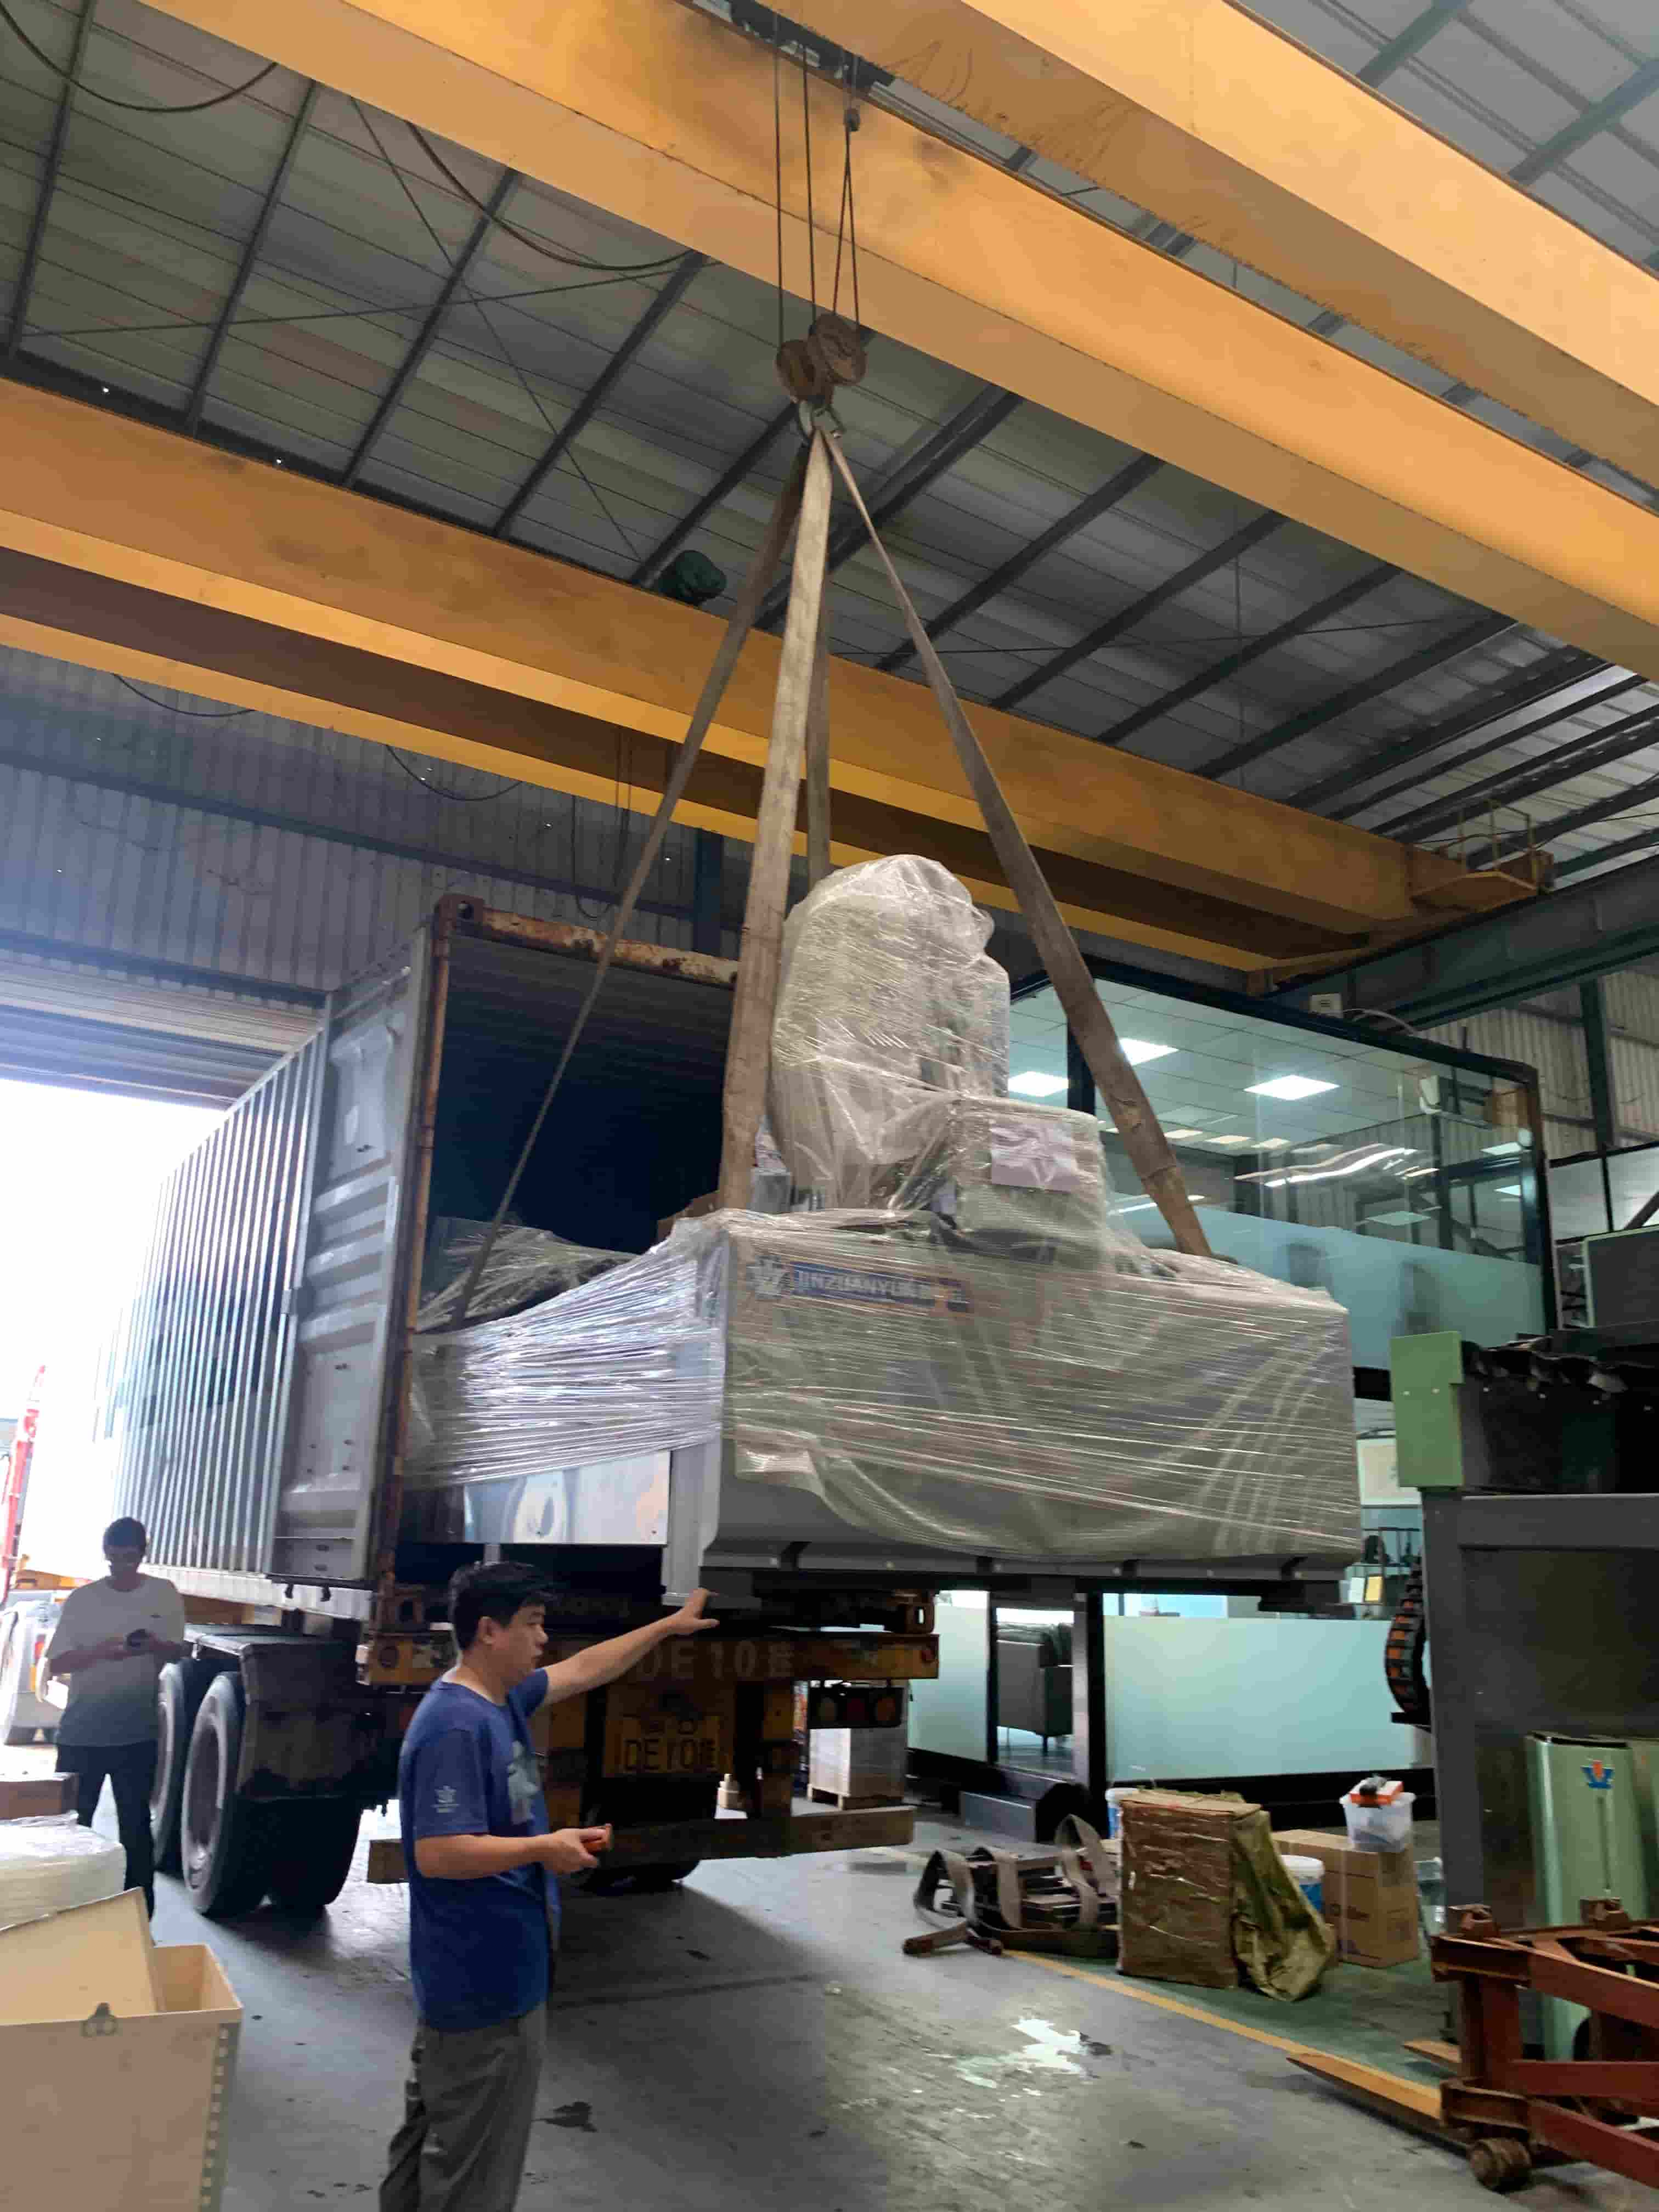
في 4 سبتمبر 2026، أكملت شركة كوانتشو جينزوان للتكنولوجيا المحدودة تصدير ثلاثة ماكينات نحت الحجر CNC ثلاثية المحاور أحادية الرأس إلى كرواتيا. تشمل الشحنة ماكينتين CNC حجريتين من طراز 2515T-1D مع طاولات عمل 2500 × 1500 مم وماكينة CNC حجرية واحدة من طراز 1515T-1D مع طاولة عمل 1500 × 1500 مم.
ما يجعل هذه الطلبية جديرة بالملاحظة ليس فقط عدد الآلات، بل التكوين الذي اختاره العميل الكرواتي. فقد تم تخصيص جميع الآلات الثلاث بمغزل بقوة 11 كيلوواط وشوط محور Z يبلغ 600 مم، مقارنةً بالتكوين التقليدي الذي يتضمن مغزلًا بقوة 7.5 كيلوواط وشوط محور Z يبلغ 400 مم.
بالنسبة لصانعي الأحجار الذين يعملون بمواد أكثر سمكًا، أو نقوش أعمق، أو منحوتات ثلاثية الأبعاد، أو مسارات نحت أكثر تطلبًا، يوفر هذا التكوين قدرة تشغيل إضافية حيث قد لا يكون الإعداد القياسي كافيًا.
تُظهر الشحنة الكرواتية نهجًا عمليًا لاختيار الآلات: يمكن لمناطق العمل المختلفة أن تشترك في نفس تكوين التشغيل الآلي المُطوَّر مع تلبية متطلبات إنتاج مختلفة.
| نموذج | كمية | طاولة العمل | مغزل مخصص | محور Z مخصص |
|---|---|---|---|---|
| 2515T-1D | مجموعتان | 2500 × 1500 مم | 11 كيلوواط | 600 مم |
| 1515T-1D | مجموعة واحدة | 1500 × 1500 مم | 11 كيلوواط | 600 مم |
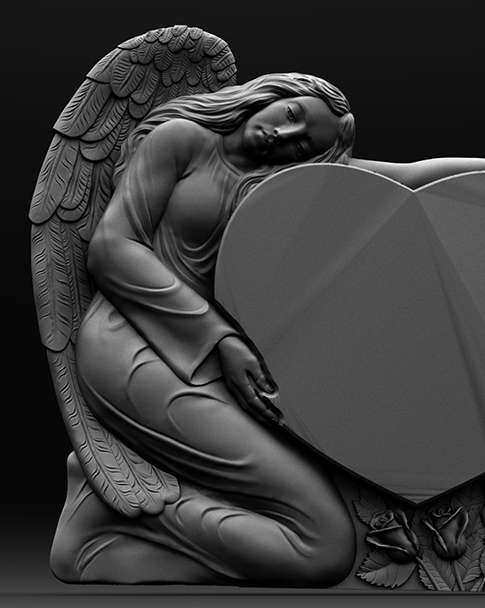
توفر ماكينتا 2515T-1D مساحة عمل أكبر تبلغ 2500 × 1500 مم، مما يجعلهما مناسبتين لألواح الحجر الكبيرة، والنقوش المعمارية، وتصاميم شواهد القبور، وعناصر الجدران الزخرفية، ومشاريع النحت ثلاثية الأبعاد المتوسطة إلى الكبيرة. أما ماكينة 1515T-1D، بطاولة عملها التي تبلغ 1500 × 1500 مم، فهي أكثر إحكامًا، ويمكن أن تكون خيارًا عمليًا لورش العمل الحجرية الصغيرة، والآثار المصممة حسب الطلب، والكتابة، والنحت البارز، والمكونات الزخرفية الدقيقة.
لا يُعدّ التكوين القياسي للآلة بالضرورة أفضل تكوين لكل ورشة عمل.
بالنسبة للعديد من تطبيقات نحت الحجر التقليدية، مغزل بقدرة 7.5 كيلوواط مع شوط محور Z يبلغ 400 مم يمكن تلبية المتطلبات الروتينية. ومع ذلك، قد يحتاج العملاء الذين يعالجون كتلًا حجرية أكثر سمكًا أو يخططون لعمليات نحت أعمق إلى سعة أكبر للمغزل ومسافة حركة رأسية إضافية.
لذلك، يستخدم هذا الطلب الكرواتي تكوينًا مُحسَّنًا:
| إعدادات | النسخة التقليدية | النسخة الكرواتية المعدلة |
|---|---|---|
| قوة المغزل | 7.5 كيلوواط | 11 كيلوواط |
| شوط المحور Z | 400 مم | 600 مم |
| التركيز النموذجي | نحت قياسي | متطلبات تشغيل أكثر سمكًا وعمقًا |
لا يكمن الاختلاف الرئيسي في مجرد "زيادة الطاقة". فالمغزل المُطوّر بقدرة 11 كيلوواط مصمم لتوفير قدرة تشغيل أكبر، بينما يمنح شوط المحور Z البالغ 600 مم الأداة نطاق عمل رأسيًا أوسع عند التعامل مع قطع العمل السميكة أو مسارات النحت ثلاثية الأبعاد العميقة. على سبيل المثال، عندما تنتقل ورشة العمل من الكتابة المسطحة نسبيًا والنقوش الضحلة إلى النقوش العميقة، أو المنحوتات الحجرية ثلاثية الأبعاد، أو الكتل الحجرية السميكة، أو قطع العمل غير المنتظمة، يصبح شوط المحور Z الإضافي ذا أهمية بالغة.
من الحروف المسطحة إلى نحت الحجر ثلاثي الأبعاد
A ماكينة CNC ثلاثية المحاور لتصنيع الأحجار يمكن استخدامها لأكثر بكثير من مجرد كتابة الحروف على الحجر.
بحسب الأدوات ومسار الأدوات المبرمج، يمكن استخدام الآلات التي تم شحنها إلى كرواتيا في:
تُعد مرونة التطبيق هذه أحد الأسباب التي تجعل تقنية نحت الحجر باستخدام الحاسوب (CNC) تُستخدم بشكل متزايد من قبل ورش العمل التي تحتاج إلى الانتقال من الإنتاج ثنائي الأبعاد المتكرر إلى منتجات حجرية أكثر تخصيصًا وذات قيمة مضافة.
إن اختيار أحد النموذجين هو في الأساس مسألة تتعلق بـ حجم قطعة العمل وسير العمل في الورشةبدلاً من مجرد قوة الآلات.
| مقارنة | 2515T-1D | 1515T-1D |
|---|---|---|
| طاولة العمل | 2500 × 1500 مم | 1500 × 1500 مم |
| موصى به لـ | ألواح حجرية ونصب تذكارية أكبر | منتجات حجرية صغيرة ومتوسطة الحجم |
| التطبيقات المناسبة | نقوش بارزة كبيرة، وزخارف معمارية، وشواهد قبور ضخمة | الكتابة، النقوش البارزة، المعالم الصغيرة، الأجزاء الزخرفية |
| شحنة كرواتية | مجموعتان | مجموعة واحدة |
إذا كانت غالبية أعمالك تتكون من ألواح كبيرة أو آثار أو مكونات معمارية، فإن جهاز 2515T-1D يوفر نطاق عمل أكبر.
إذا كانت ورشتك تعالج بشكل أساسي منتجات حجرية أصغر وقطع زخرفية مخصصة، فإن 1515T-1D يوفر حل عمل أكثر إحكاما مع الحفاظ على نفس المغزل المخصص بقوة 11 كيلو واط وتكوين المحور Z بطول 600 مم المستخدم في هذا الطلب الكرواتي.
ماذا تخبر هذه الشحنة مشتري آلات الحجر؟
أهم ما يمكن استخلاصه من هذا القرار الكرواتي بسيط: ينبغي تهيئة ماكينة CNC الحجرية وفقًا لقطعة العمل - وليس اختيارها فقط بناءً على اسم الطراز.
قبل الشراء، ينبغي على المشترين مراعاة أربعة أسئلة عملية على الأقل:
1. ما هو الحد الأقصى لحجم الحجر الذي يمكن معالجته؟
وهذا يحدد طاولة العمل المناسبة، مثل 1500 × 1500 مم أو 2500 × 1500 مم.
2. ما هو سمك قطع العمل النموذجية؟
قد تتطلب المواد الأكثر سمكًا مسافة حركة أكبر على المحور Z.
3. هل المشاريع ثنائية الأبعاد بشكل أساسي، أم بارزة، أم ثلاثية الأبعاد؟
يمكن أن يؤدي النقش الأعمق والأكثر تعقيدًا إلى زيادة متطلبات قدرة المغزل وحركة المحور Z.
4. هل ستتغير متطلبات الإنتاج في المستقبل؟
إذا كانت ورشة العمل تخطط للتوسع من الكتابة والنقوش الضحلة إلى النحت العميق أو النحت الحجري ثلاثي الأبعاد، فإن اختيار تكوين مطور منذ البداية يمكن أن يوفر مرونة إنتاجية إضافية.
خطوة أخرى إلى الأمام في أعمال جينزوان العالمية في مجال تصنيع الأحجار باستخدام تقنية CNC
بدءًا من الاختيار الأولي لحجم طاولة العمل وحتى قوة المغزل ومسافة حركة المحور Z، يعكس هذا الطلب الكرواتي مبدأً واضحًا في كوانتشو جينزوان شركة التكنولوجيا المحدودة: يجب أن تتكيف الآلة مع متطلبات إنتاج العميل، بدلاً من إجبار كل عميل على نفس التكوين القياسي.
شحنة من ثلاث وحدات أحادية الرأس ثلاثية المحاور مخصصماكينات CNC الحجرية وتُعد كرواتيا مثالاً آخر على التعاون المستمر لشركة جينزوان مع شركات معالجة الأحجار الدولية.
بالنسبة لورش العمل الحجرية التي تبحث عن حلول CNC ثلاثية المحاور للكتابة، والنحت البارز، والزخرفة المعمارية، والآثار، أو تشكيل الحجر ثلاثي الأبعاد، يجب أن يبدأ التكوين دائمًا بقطعة العمل الفعلية، والمادة، وأهداف الإنتاج.
 |  |
 |  |
ترك رسالة
مسح ضوئي إلى WeChat :
مسح ضوئي إلى WhatsApp :




 شبكة IPv6 مدعومة